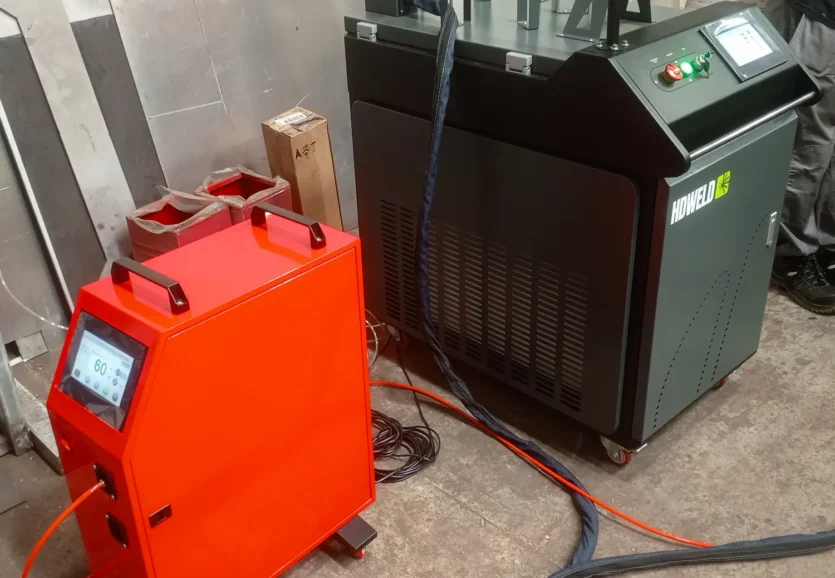
Для ООО «Петропрофиль Плюс» специалисты К2 Тул выполнили полный комплекс работ по запуску ручного лазерного сварочного аппарата HDWELD HW-3000 мощностью 3 кВт. Задача проекта не ограничивалась монтажом оборудования: аппарат требовалось подготовить к реальной работе, проверить на материалах заказчика, настроить режимы для разных металлов и передать операторам уже готовую к эксплуатации систему.
Возможности HDWELD HW-3000
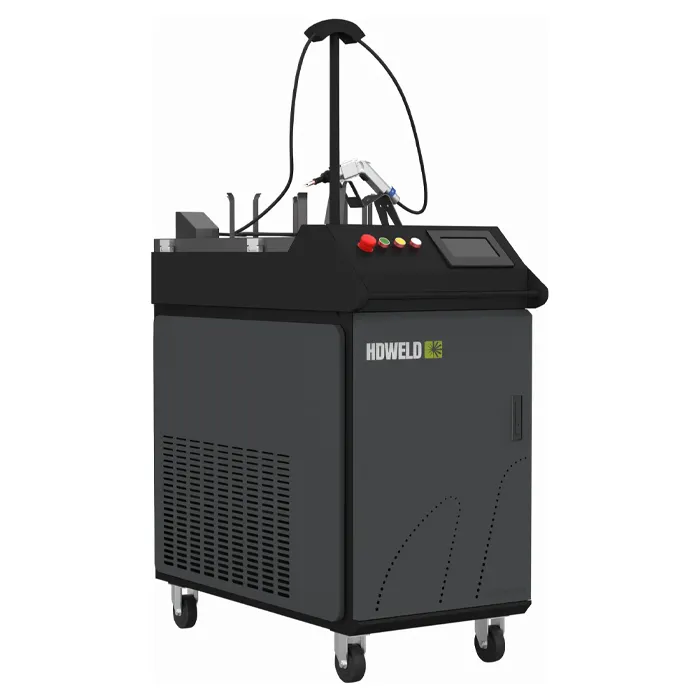
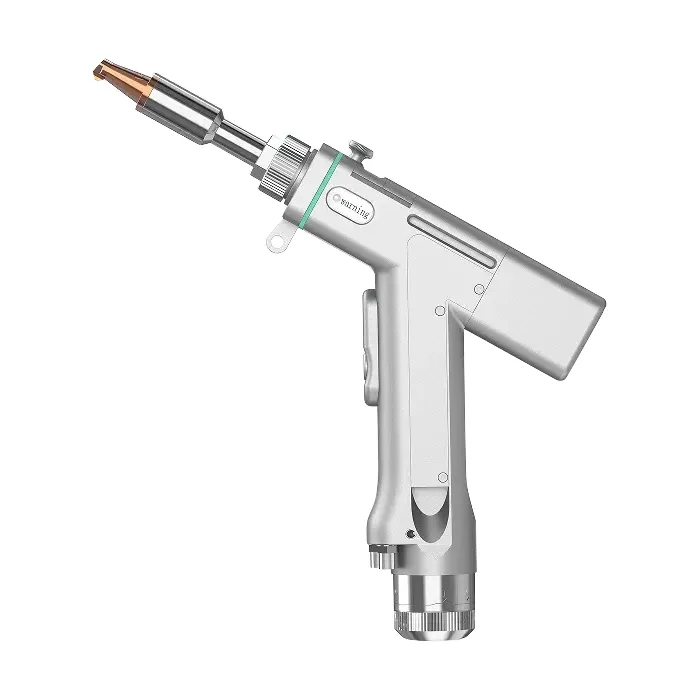
В основе аппарата — волоконный лазерный источник Raycus CE мощностью 3000 Вт. Такая мощность позволяет использовать систему для сварки углеродистой и нержавеющей стали, алюминия и других металлов. Головка SUP23T поддерживает сразу несколько технологических режимов — сварку, резку и лазерную очистку.
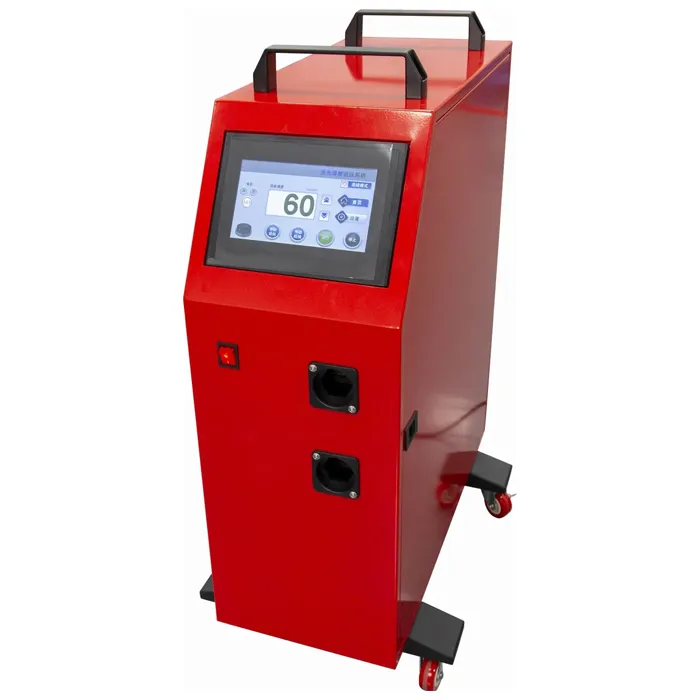
В поставленной конфигурации аппарат получил две головки SUP23T, одна из которых предусмотрена как дополнительная, а также двухканальный автоматический податчик проволоки SUP-AMF-D. Система дополнена жидкостным охлаждением, русскоязычным управлением и программным обеспечением для настройки режимов обработки.
Ключевые особенности
- высокая скорость сварки и небольшая зона термического воздействия;
- аккуратный и прочный шов с минимальным короблением и деформацией заготовки;
- во многих случаях не требуется дополнительная обработка сварного соединения;
- коаксиальная подача защитного газа непосредственно в рабочую зону;
- возможность выполнять черновую лазерную резку;
- регулируемая ширина обработки в режиме лазерной очистки;
- лёгкая и эргономичная ручная головка, рассчитанная на удобную работу одной рукой;
- цифровая настройка рабочих параметров через сенсорную систему управления;
- все ТХ лазерного сварочного аппарата.
Настройка и ввод аппарата в эксплуатацию
На площадке заказчика специалисты К2 установили и выверили HDWELD HW-3000 на штатном месте, после чего подключили необходимые инженерные коммуникации и подготовили аппарат к запуску. Перед включением оборудования проверили электропитание, заземление и систему охлаждения, а также убедились в корректности всех подключений.
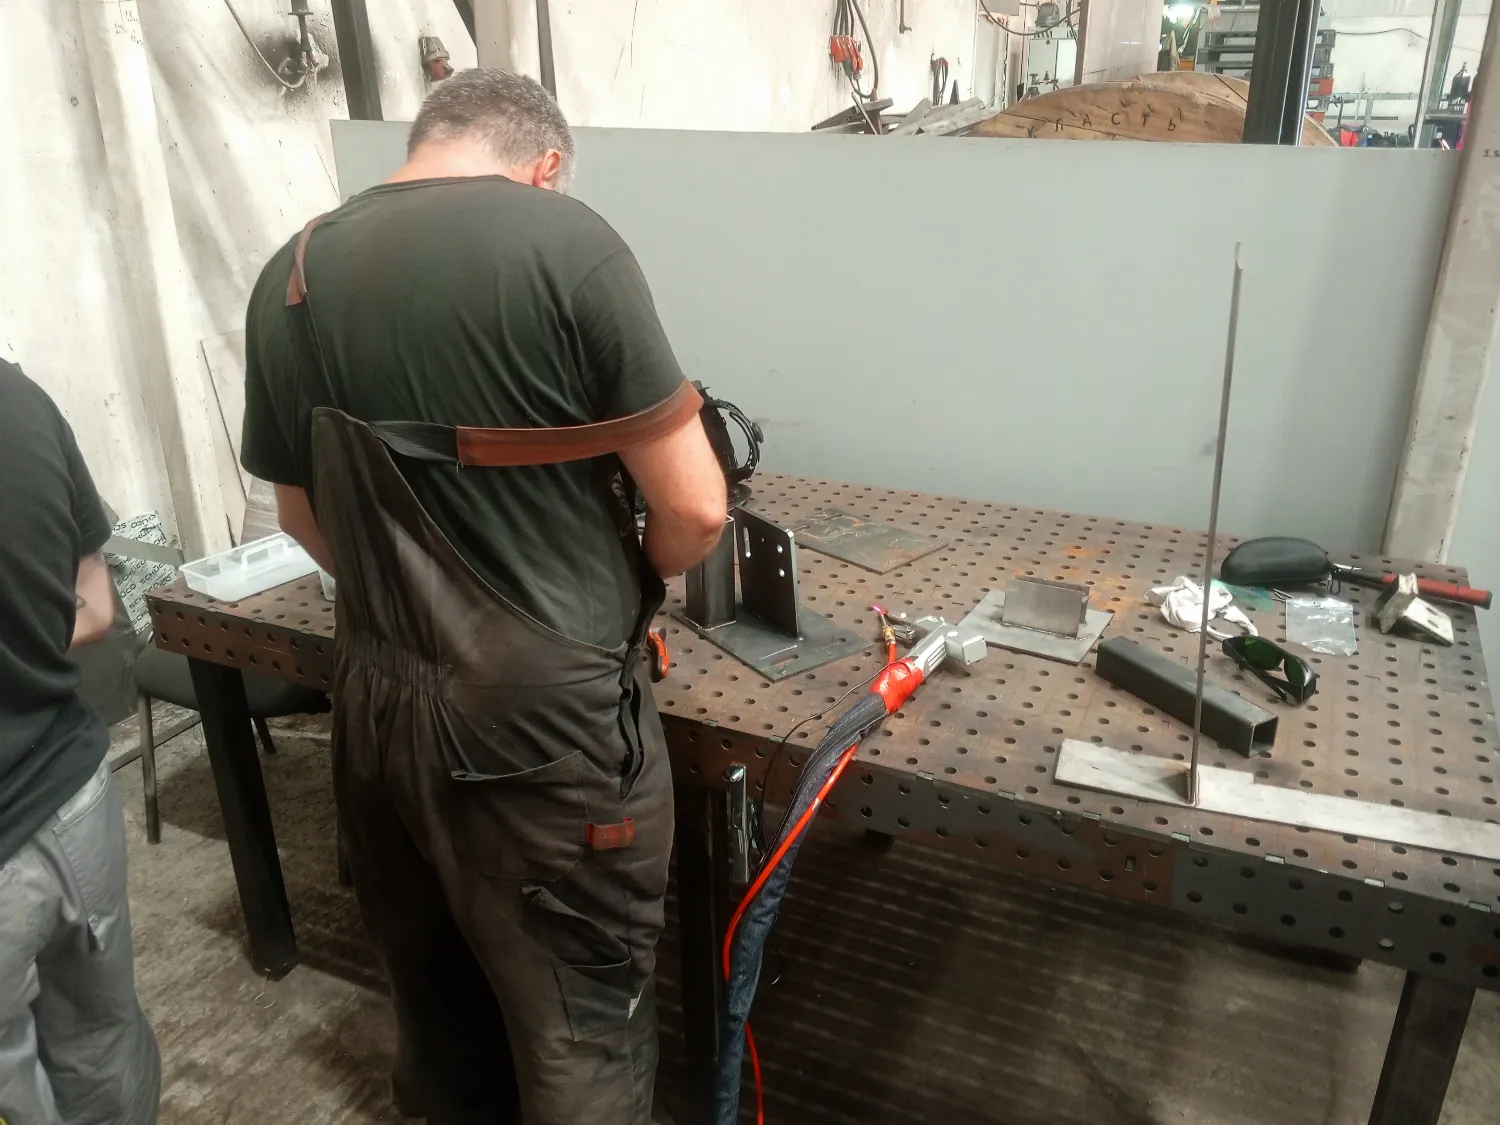
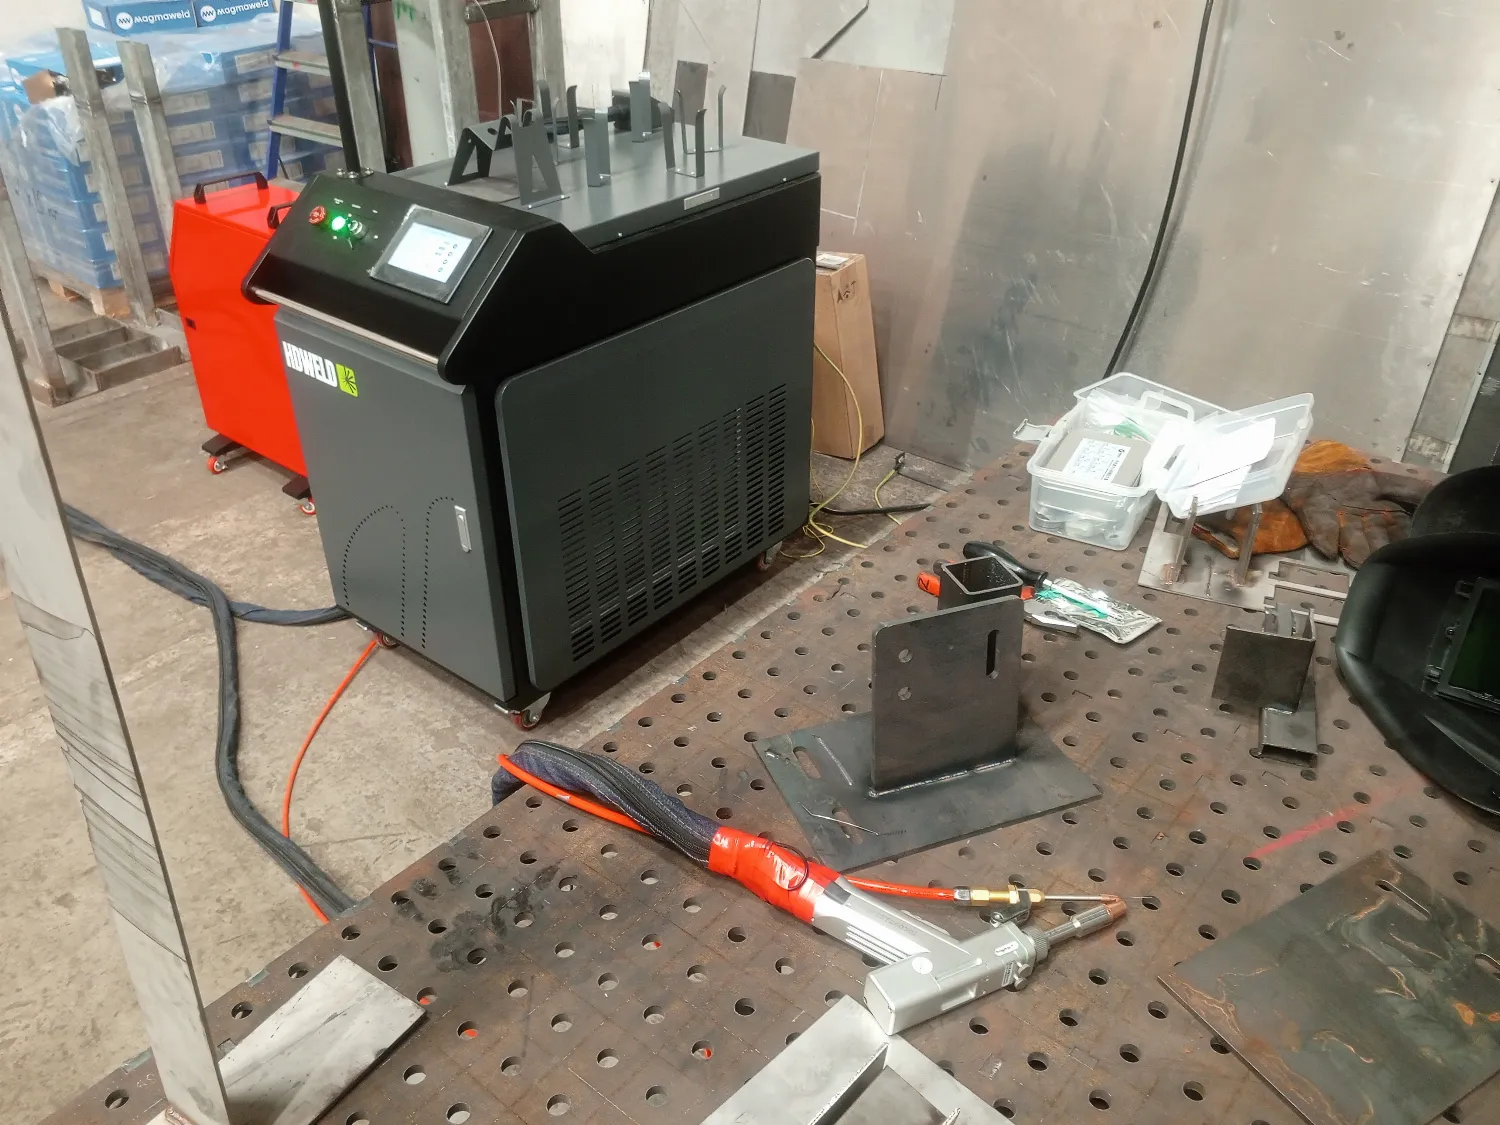
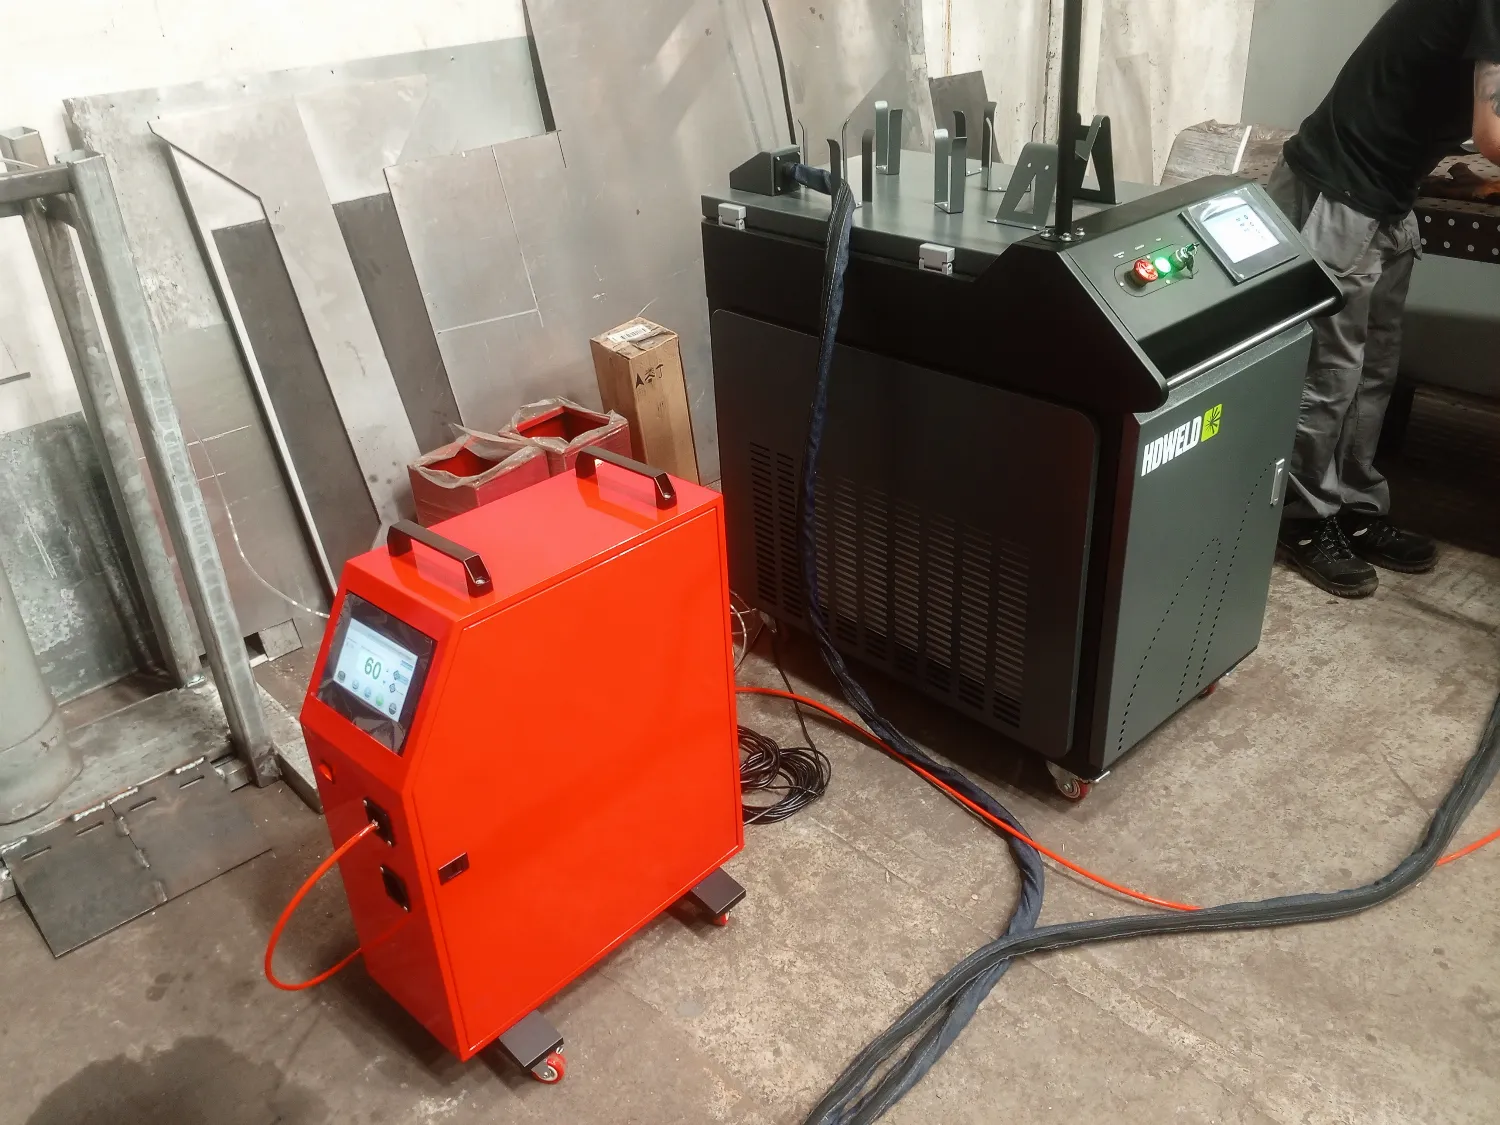
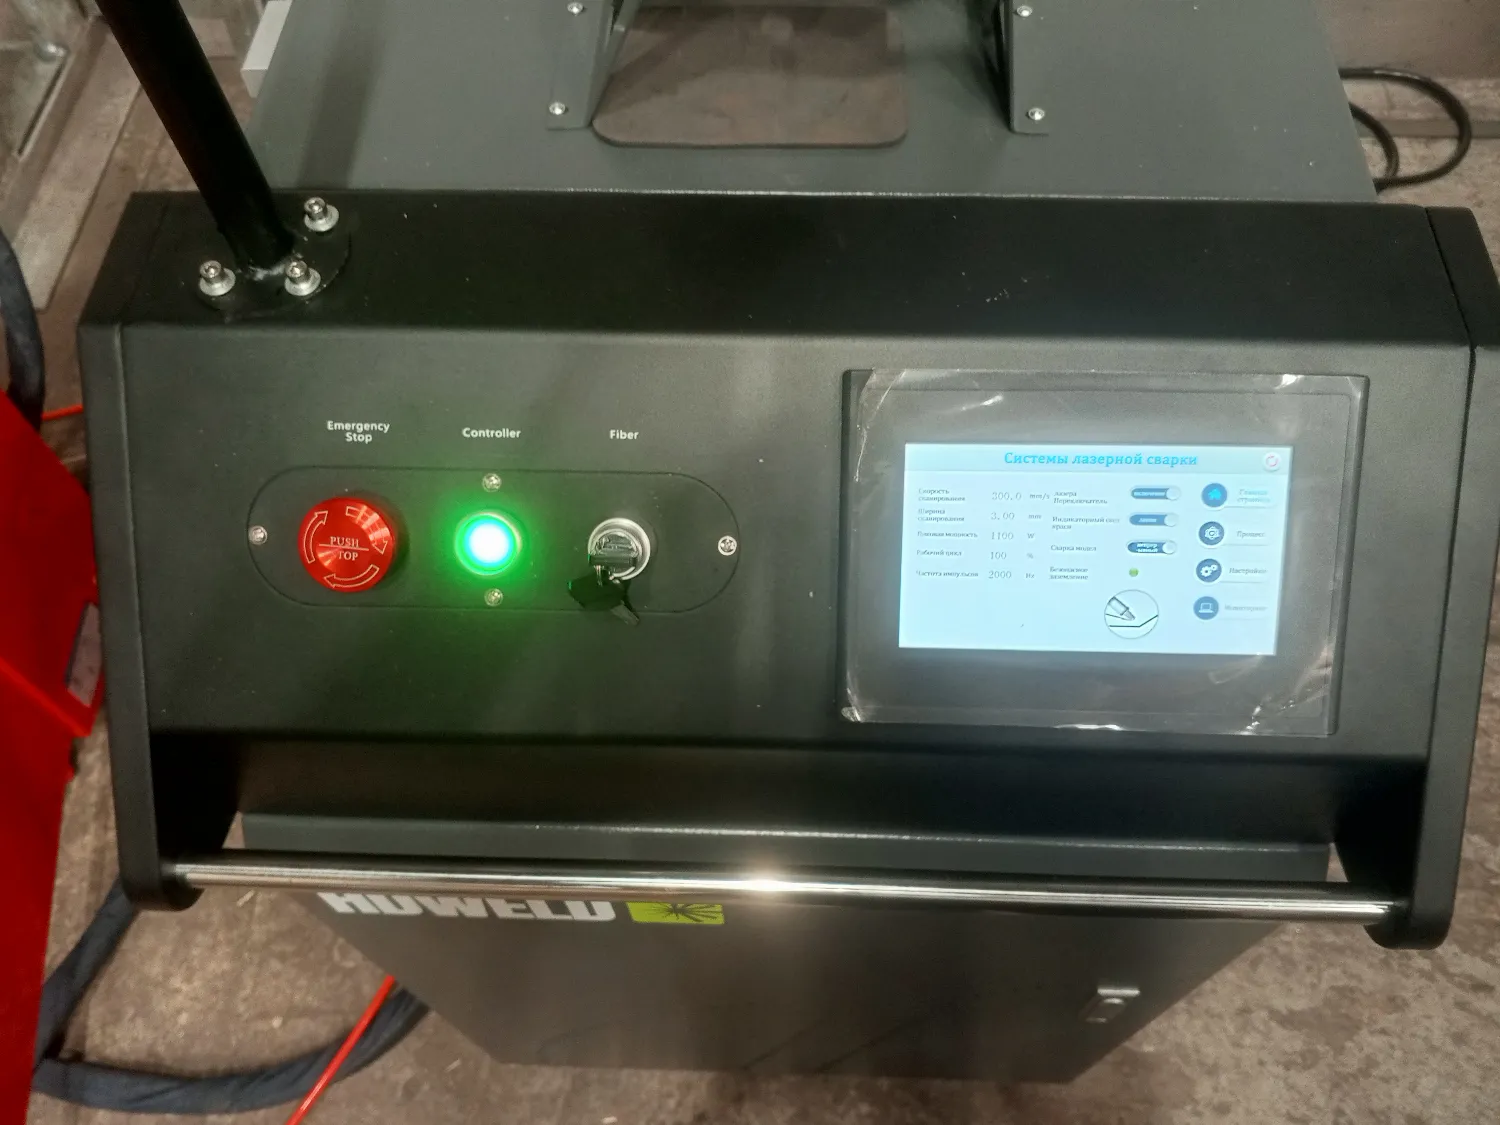
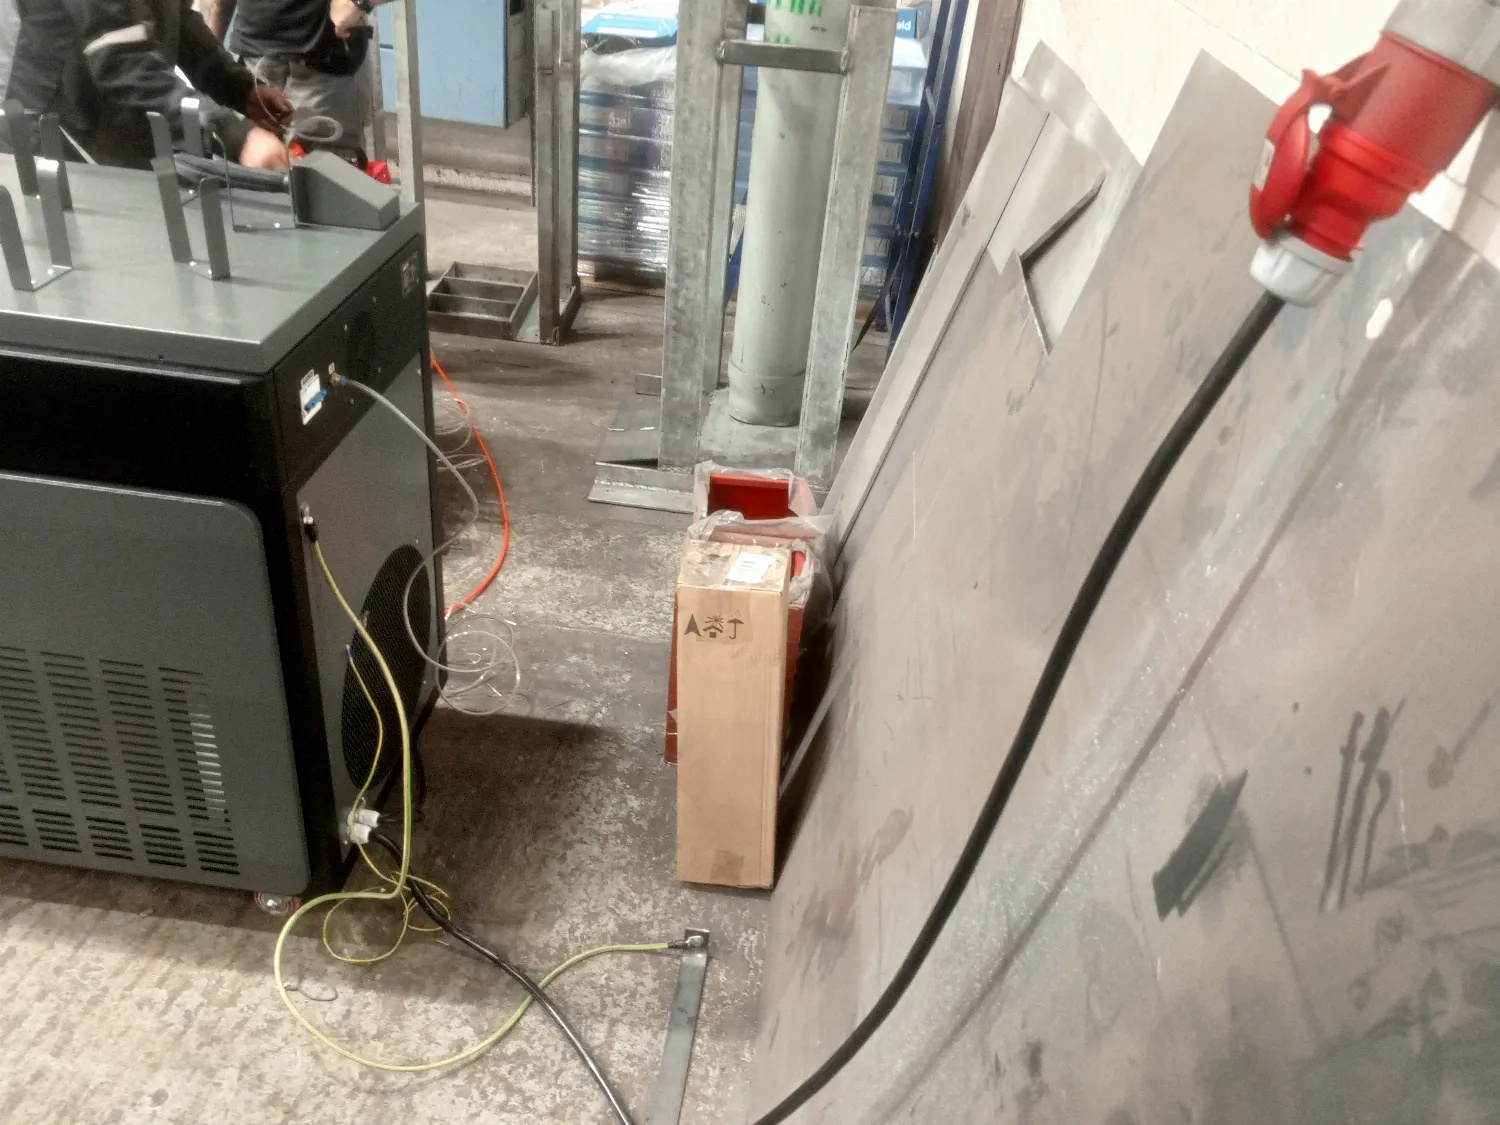
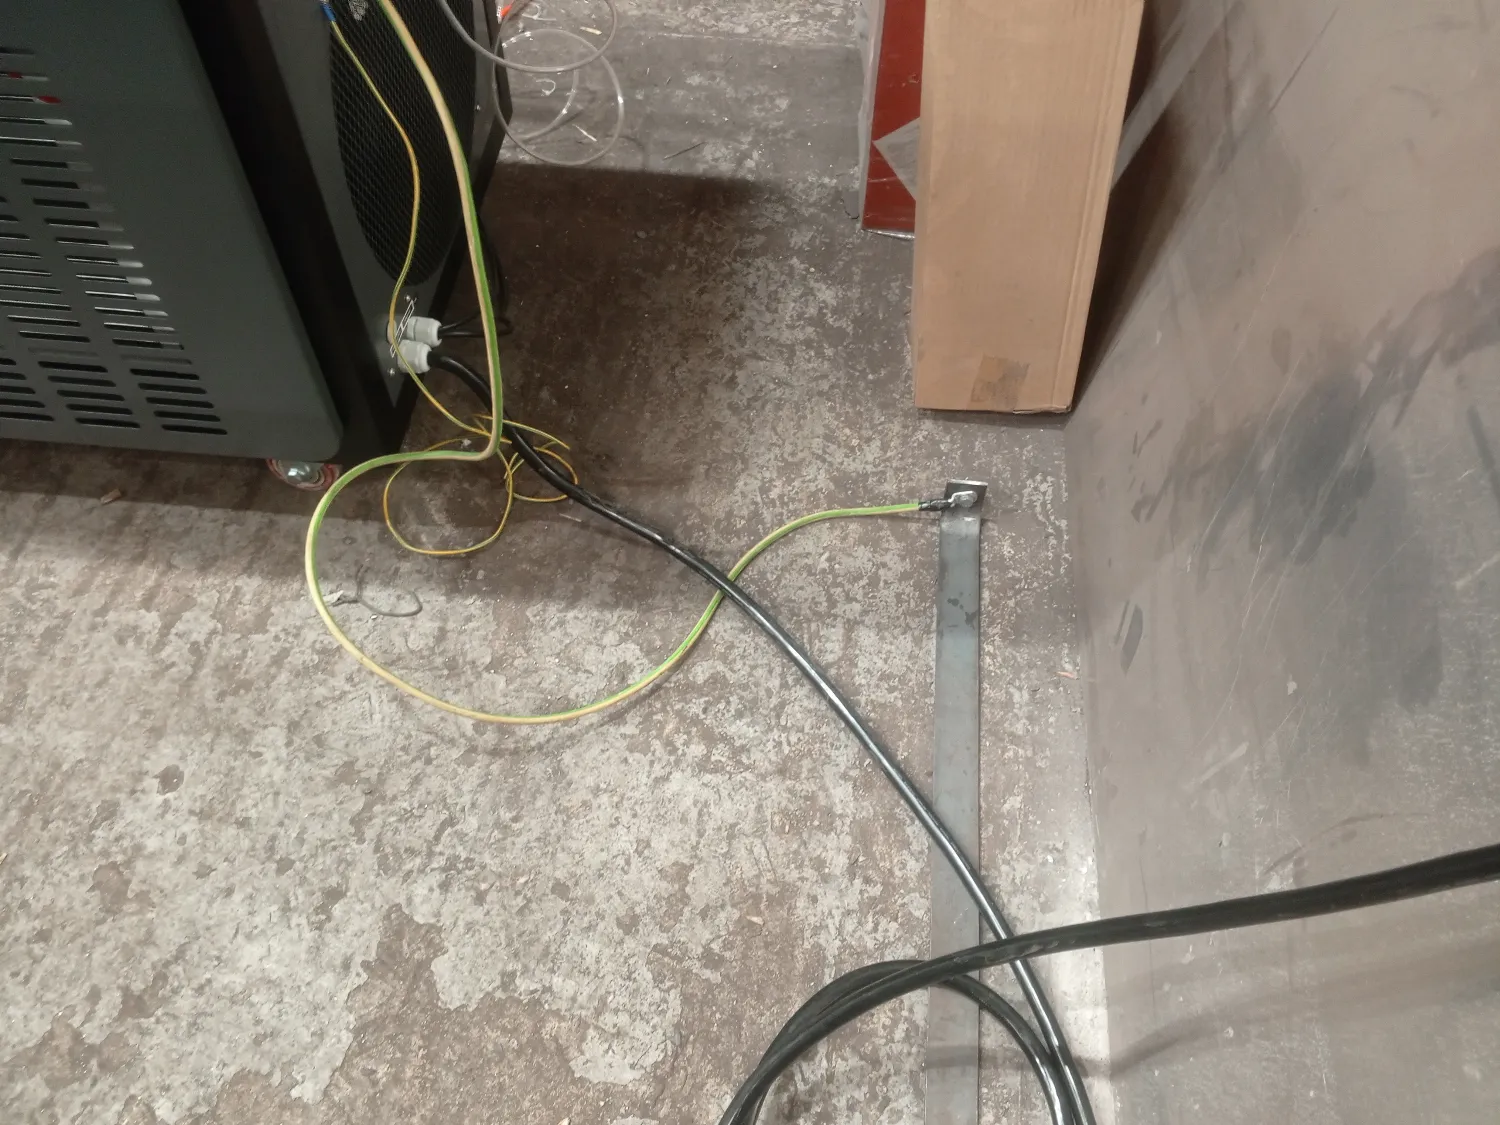
После этого перешли к пусконаладке. Инженеры последовательно протестировали систему управления, лазерный источник, оптическую часть и механизм подачи проволоки, затем выполнили запуск оборудования под нагрузкой. Работа основных узлов проверялась в разных режимах, чтобы убедиться в стабильности системы перед дальнейшей эксплуатацией.
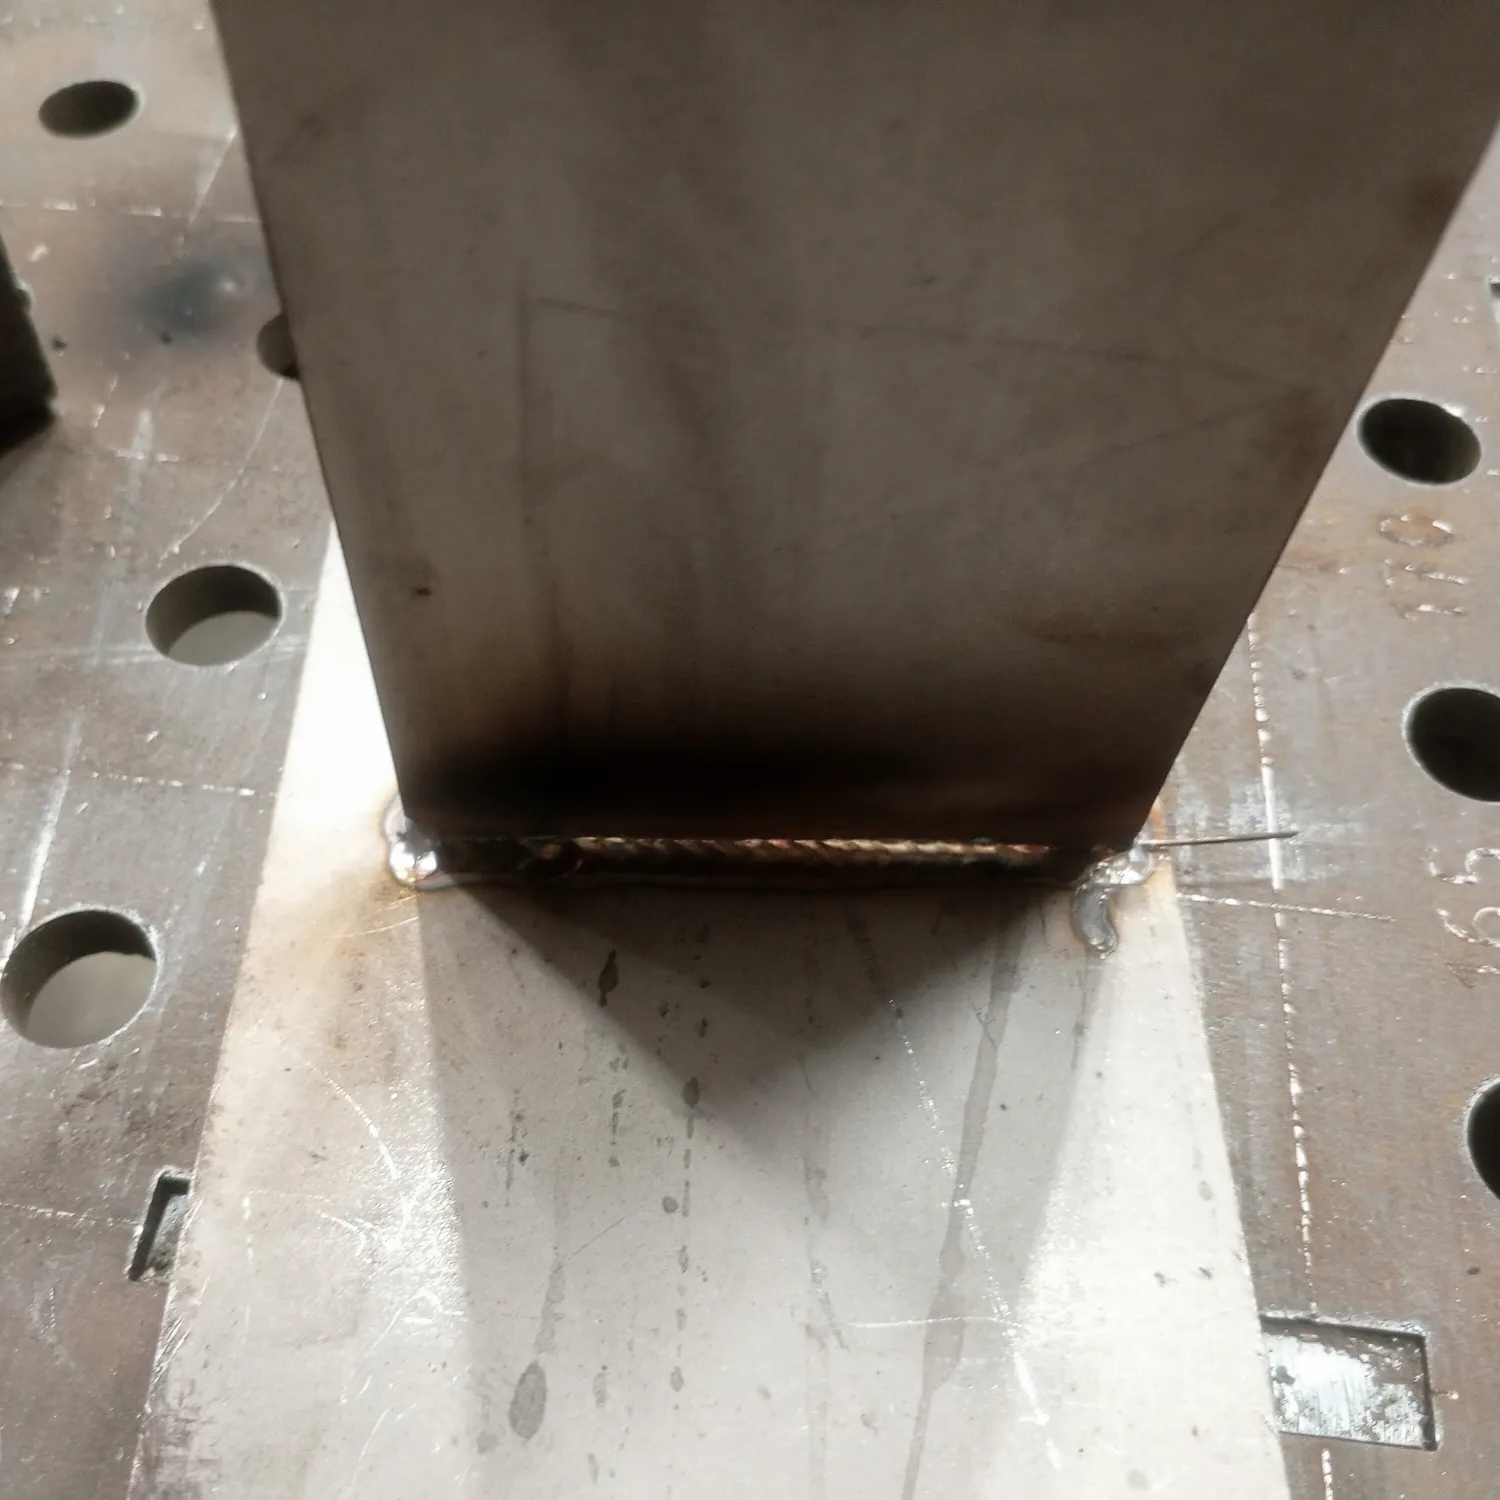
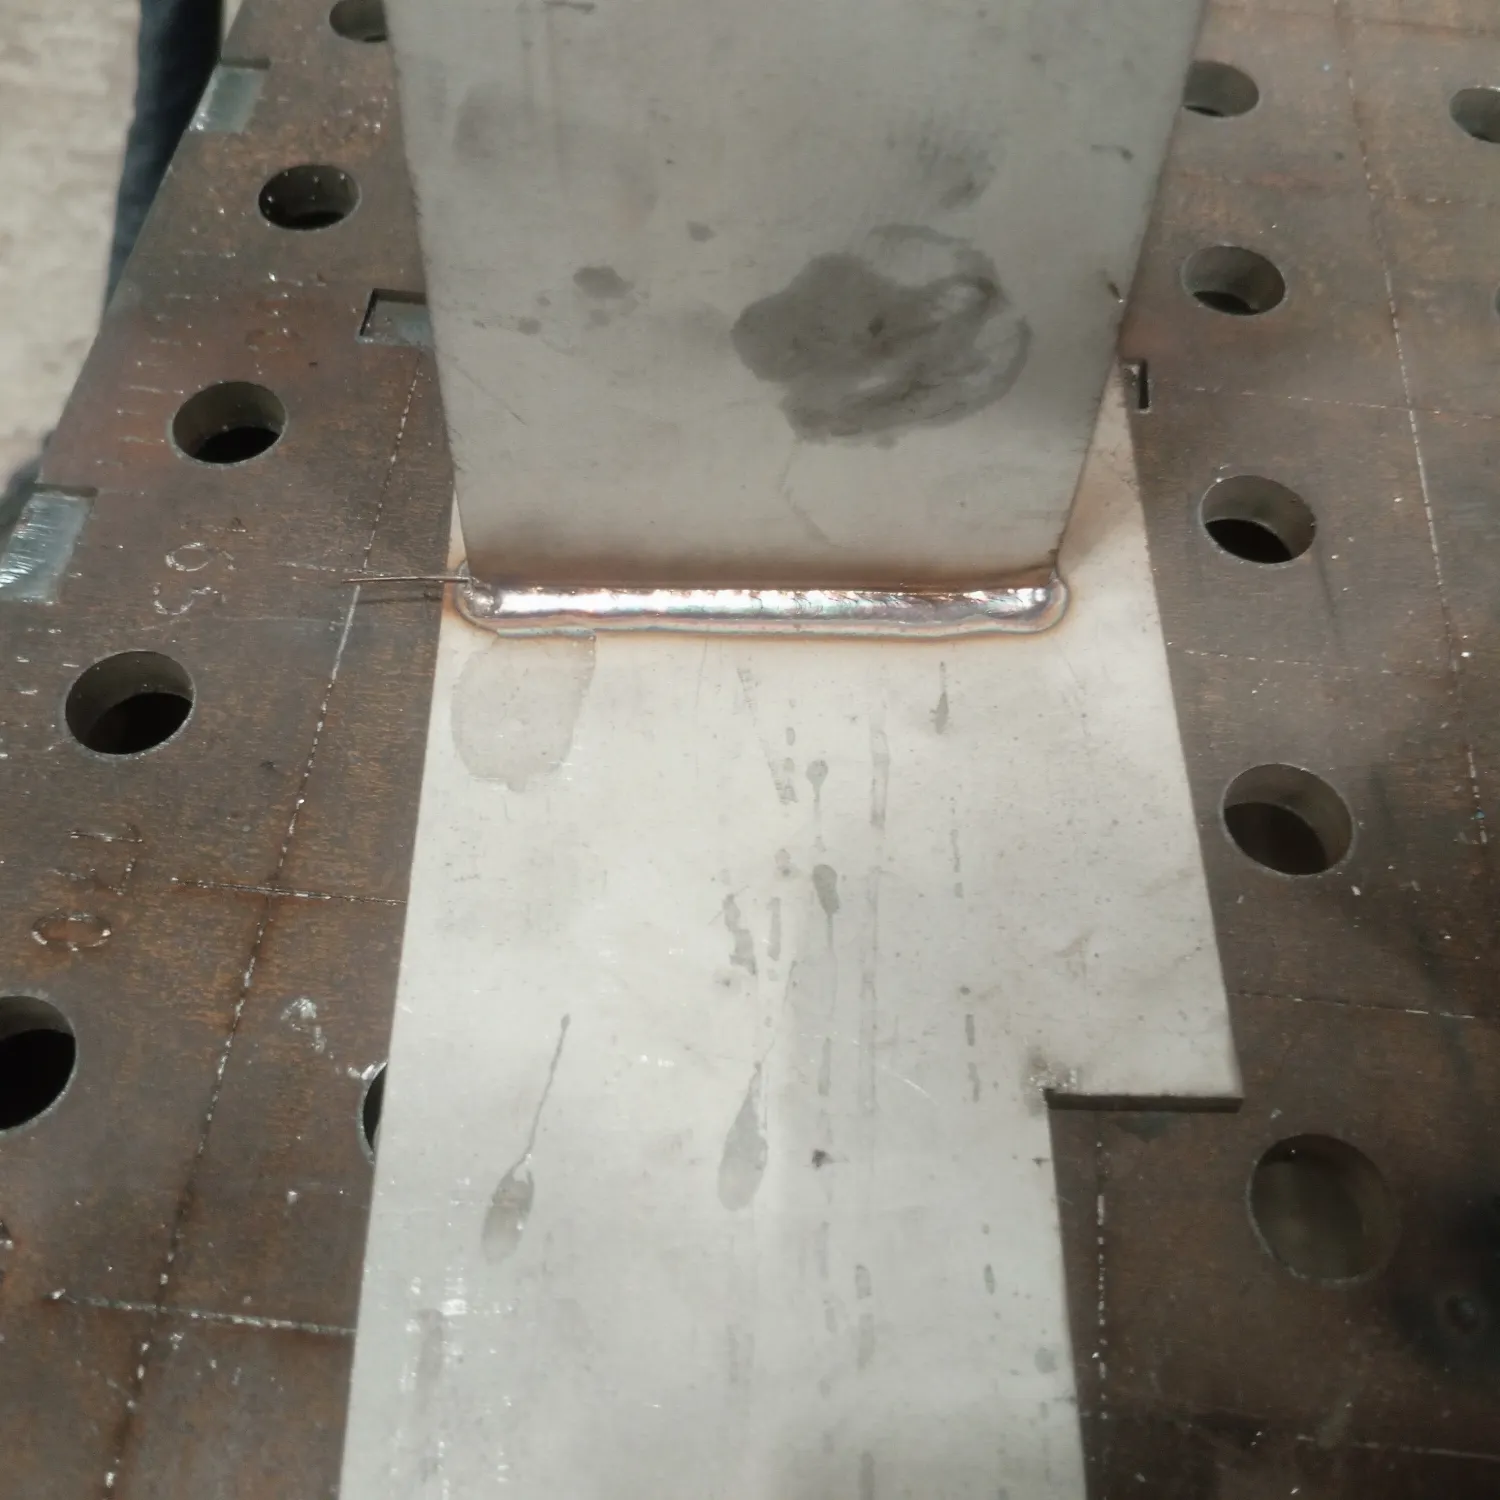
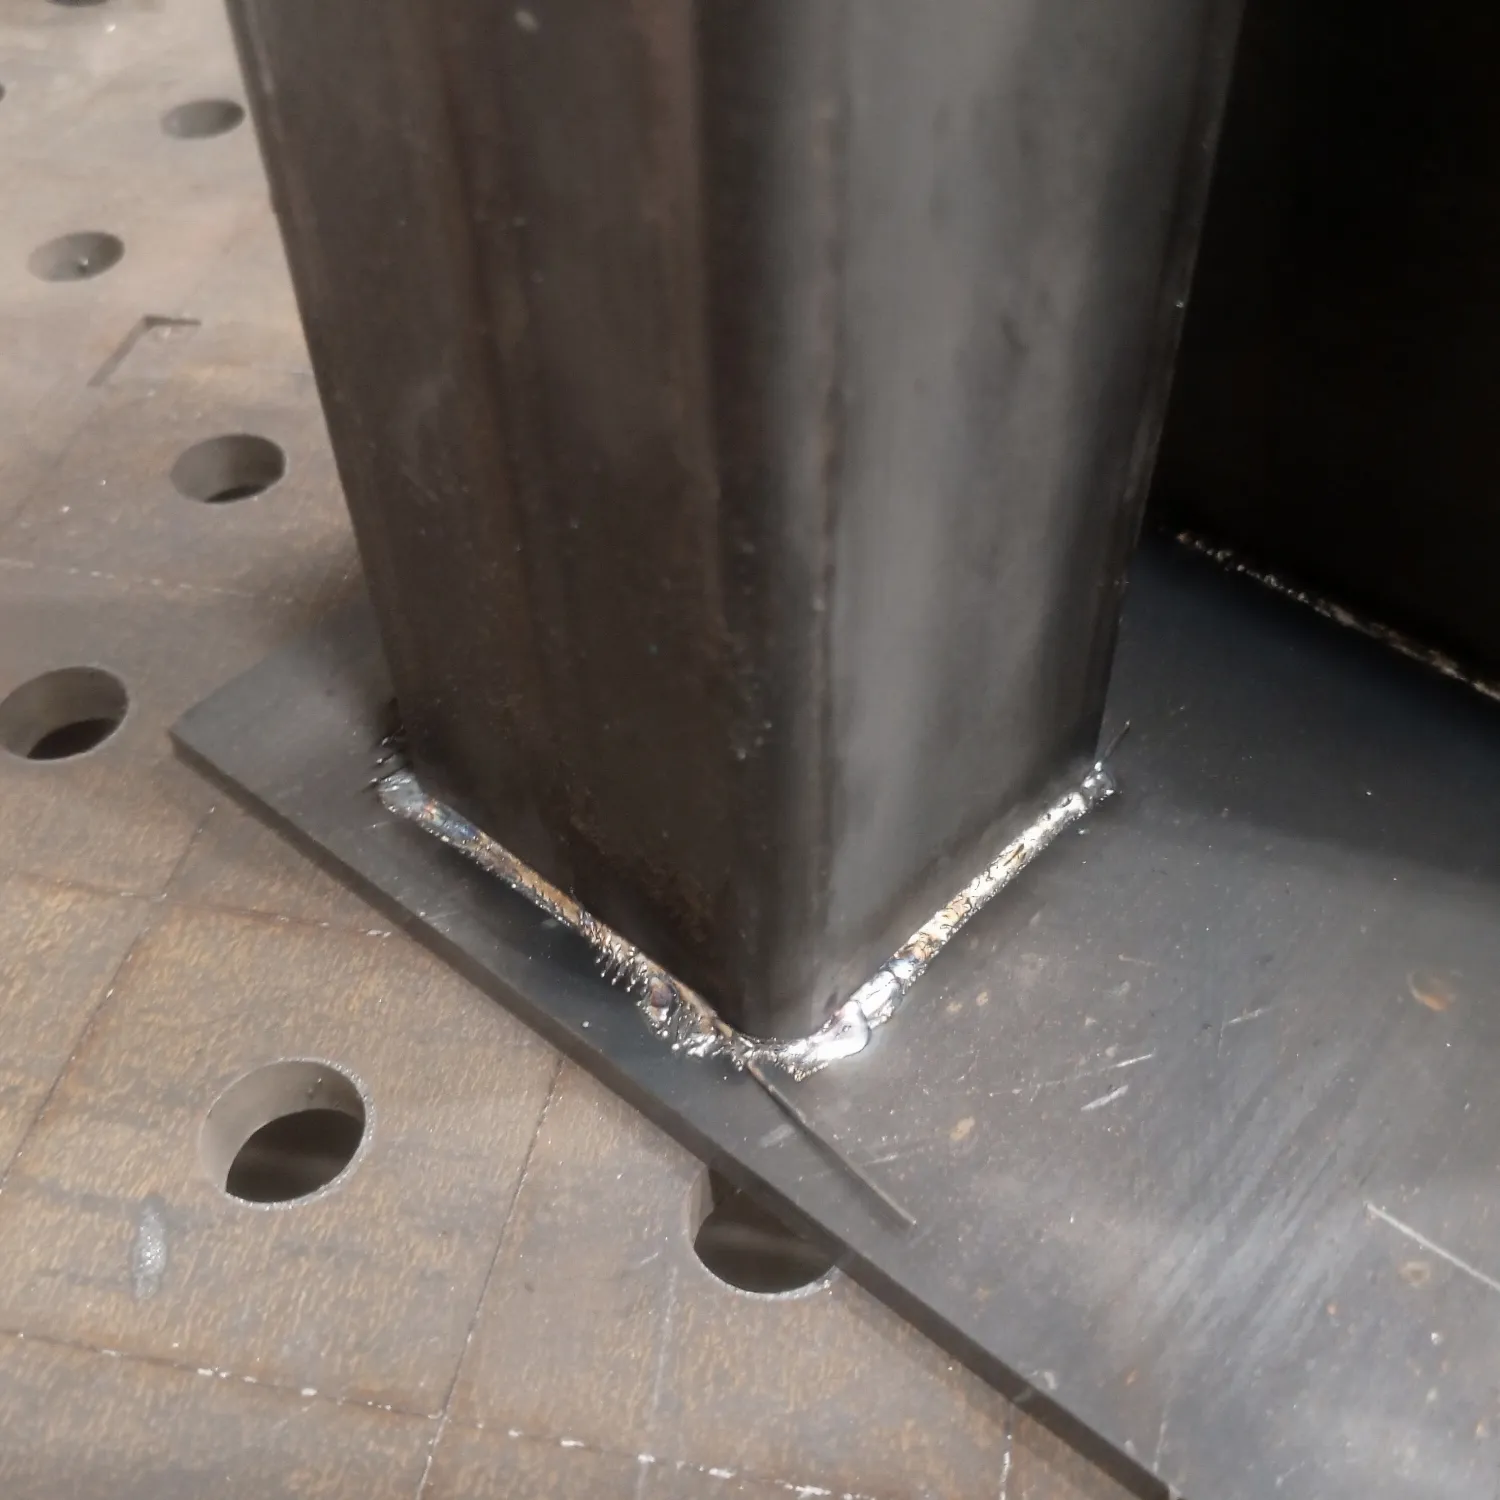
Следующим этапом стала настройка сварочных параметров. Для разных типов металла специалисты подобрали рабочие режимы, выполнили пробные сварки и скорректировали настройки по результату. Для тестов использовали материалы, предоставленные заказчиком. Подобранные параметры сохранили в системе управления аппарата, чтобы операторы могли использовать готовые режимы в дальнейшей работе.
Отдельно проверили функцию лазерной очистки. Аппарат отработал в этом режиме без замечаний, что подтвердило готовность системы к использованию не только для сварки, но и для сопутствующих операций по обработке поверхности.
После завершения настройки специалисты К2 провели инструктаж двух сотрудников заказчика. В ходе обучения разобрали порядок запуска и остановки оборудования, выбор и корректировку параметров, работу с податчиком проволоки, использование сохранённых режимов и функцию лазерной очистки.
По итогам ШМР и ПНР HDWELD HW-3000 прошёл полный цикл проверок и был введён в эксплуатацию. Рабочие режимы сохранены в системе управления, персонал подготовлен к самостоятельной работе.
Модели в проекте
-
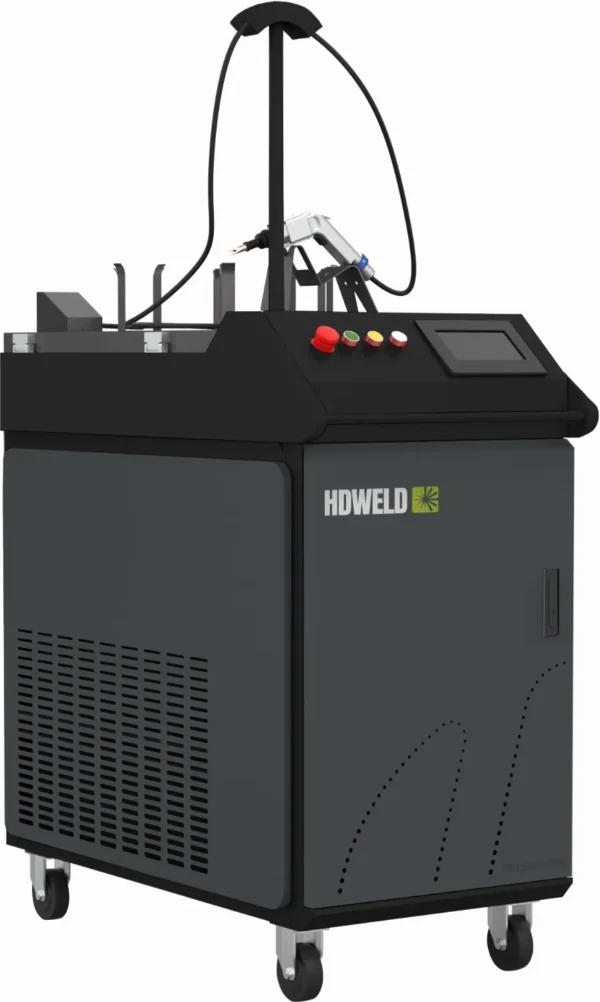
Аппарат ручной лазерной сварки HDWELD HW-3000
- Мощность: 3000 Вт.
- Тип лазера: волоконный.
- Частота лазера: 20-5000 Гц.