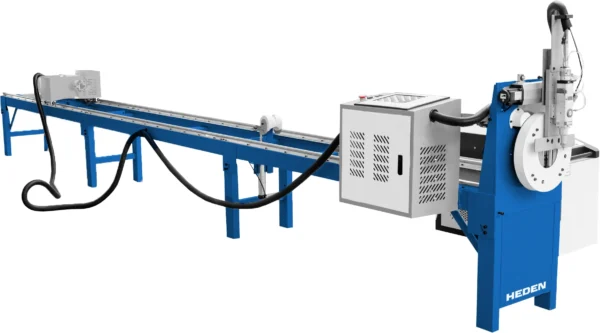
Для производственной площадки ООО «ПРИЗМА» специалисты К2 поставили лазерный труборез HEDEN LTJ-61 мощностью 1,5 кВт — станок для обработки круглых и профильных труб. В комплектацию вошли источник Raycus CE 1500 Вт, режущая головка Raytools BT220-3D и система управления FANGLING 4510.
После сборки оборудования предстояло главное — подготовить его к реальной работе. Инженеру К2 нужно было запустить источник, настроить контроллер и подобрать режимы резки на тех трубах, с которыми заказчик будет работать дальше.
HEDEN LTJ-61 — компактный труборез для шестиметровых заготовок
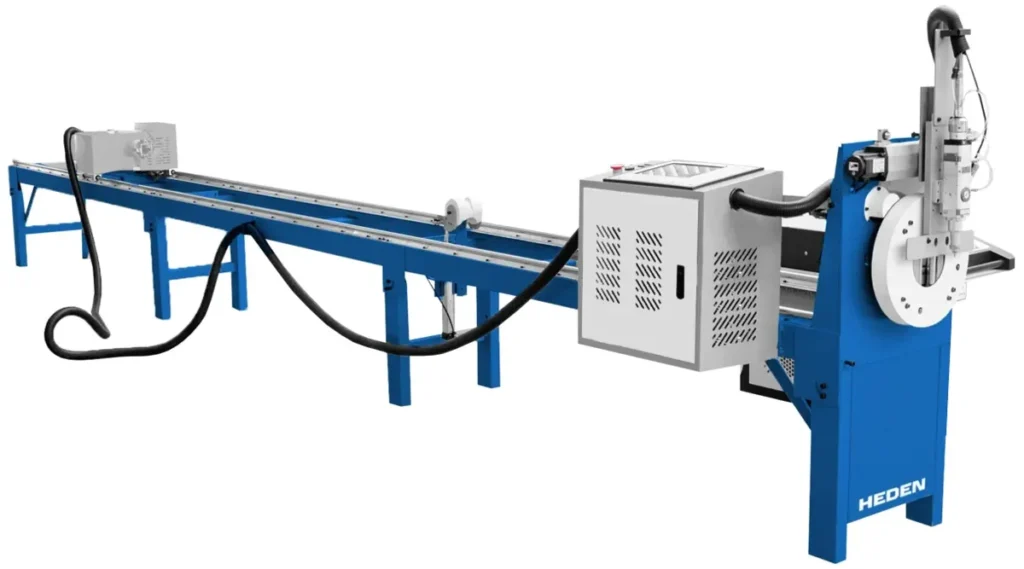
В основе проекта — лазерный труборез HEDEN LTJ-61 мощностью 1,5 кВт. В поставленной комплектации он оснащён волоконным источником Raycus CE 1500 Вт, режущей головкой Raytools BT220-3D и системой управления FANGLING 4510.
При сравнительно простой компоновке станок рассчитан на довольно широкий диапазон труб: от небольшого профиля до круглых заготовок диаметром 120 мм.
| Параметр | Значение |
|---|---|
| Мощность лазерного источника | 1500 Вт |
| Длина загружаемой трубы | до 6000 мм |
| Круглые трубы | Ø 15–120 мм |
| Профильные трубы | от 15 × 15 до 100 × 100 мм |
| Максимальная масса трубы | 65 кг |
| Точность позиционирования | ±0,05 мм/м |
| Повторяемость позиционирования | ±0,03 мм |
| Максимальное ускорение | 0,6 G |
| Скорость вращения | до 60 об/мин |
Основной рабочий диапазон и параметры точности указаны в техническом предложении на LTJ-61. Для версии мощностью 1,5 кВт заявлена резка углеродистой стали толщиной до 8 мм, нержавеющей стали до 5 мм и алюминия до 3 мм.
Из собранного станка — в рабочий инструмент
Первым этапом ПНР стал полноценный запуск оборудования. Инженер активировал лазерный источник Raycus, выполнил базовые настройки и перешёл к проверке контроллера трубореза.
Система FANGLING 4510 отвечает не просто за перемещение осей. Контроллер предназначен именно для лазерной резки труб и позволяет работать с круглыми, квадратными, овальными и эллиптическими профилями, изменять технологические параметры резки, управлять фокусом и использовать встроенные средства диагностики.
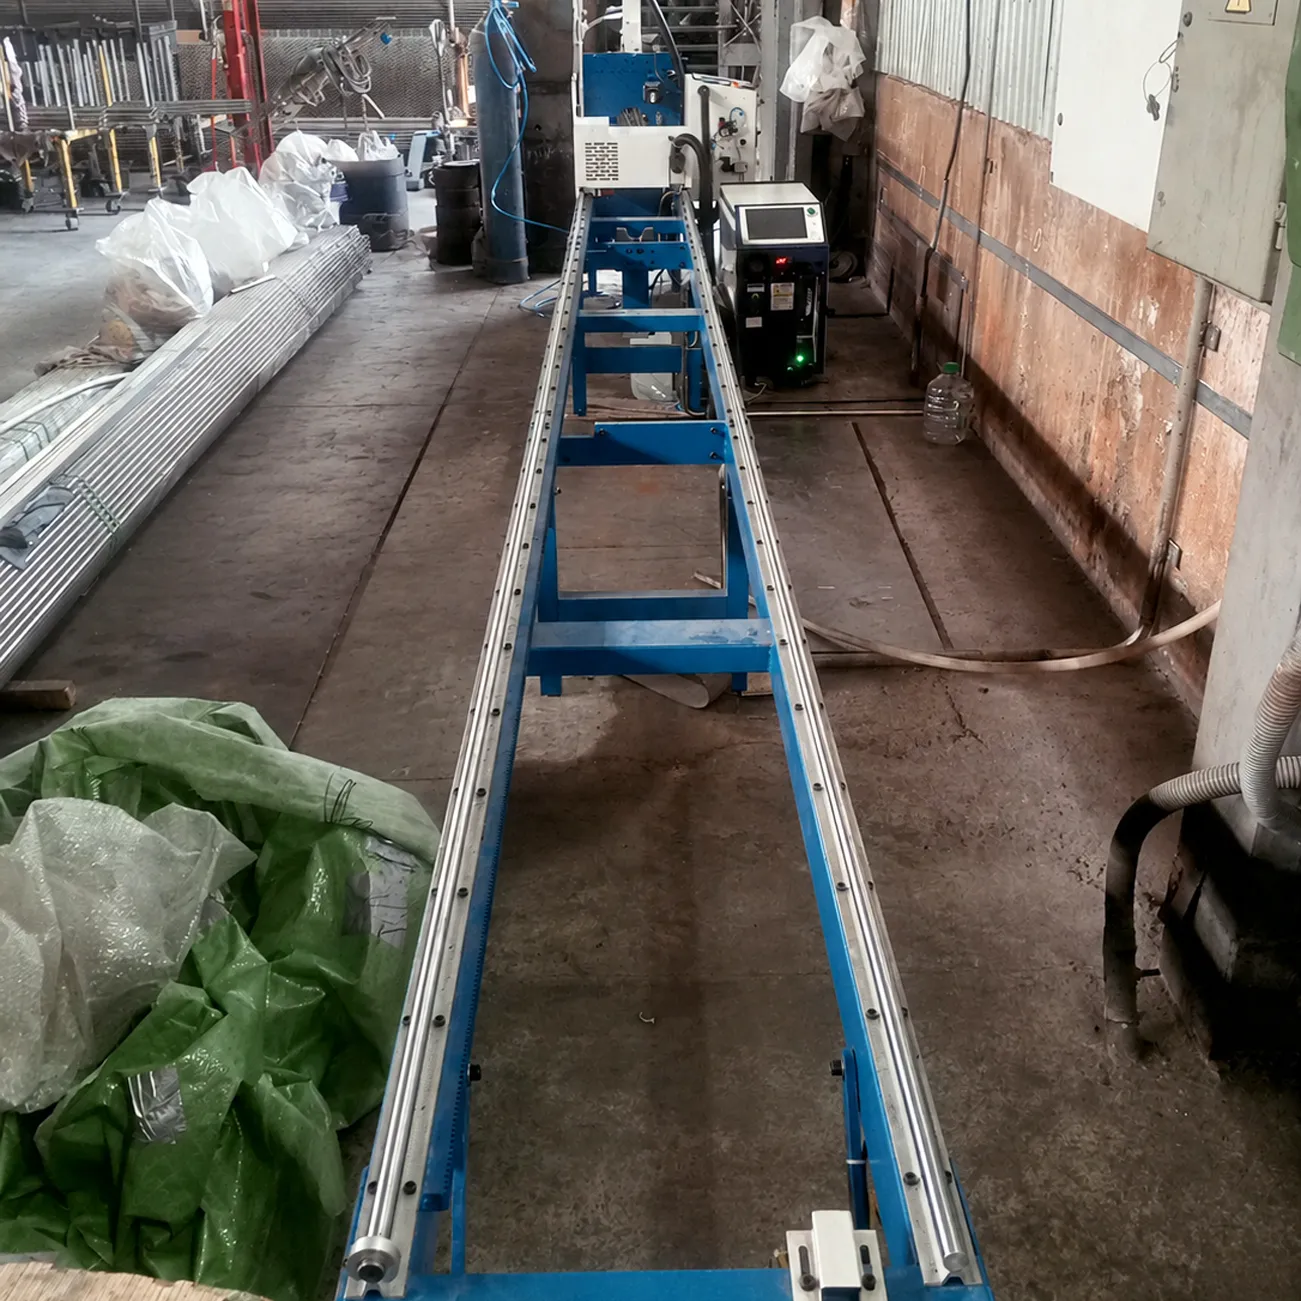
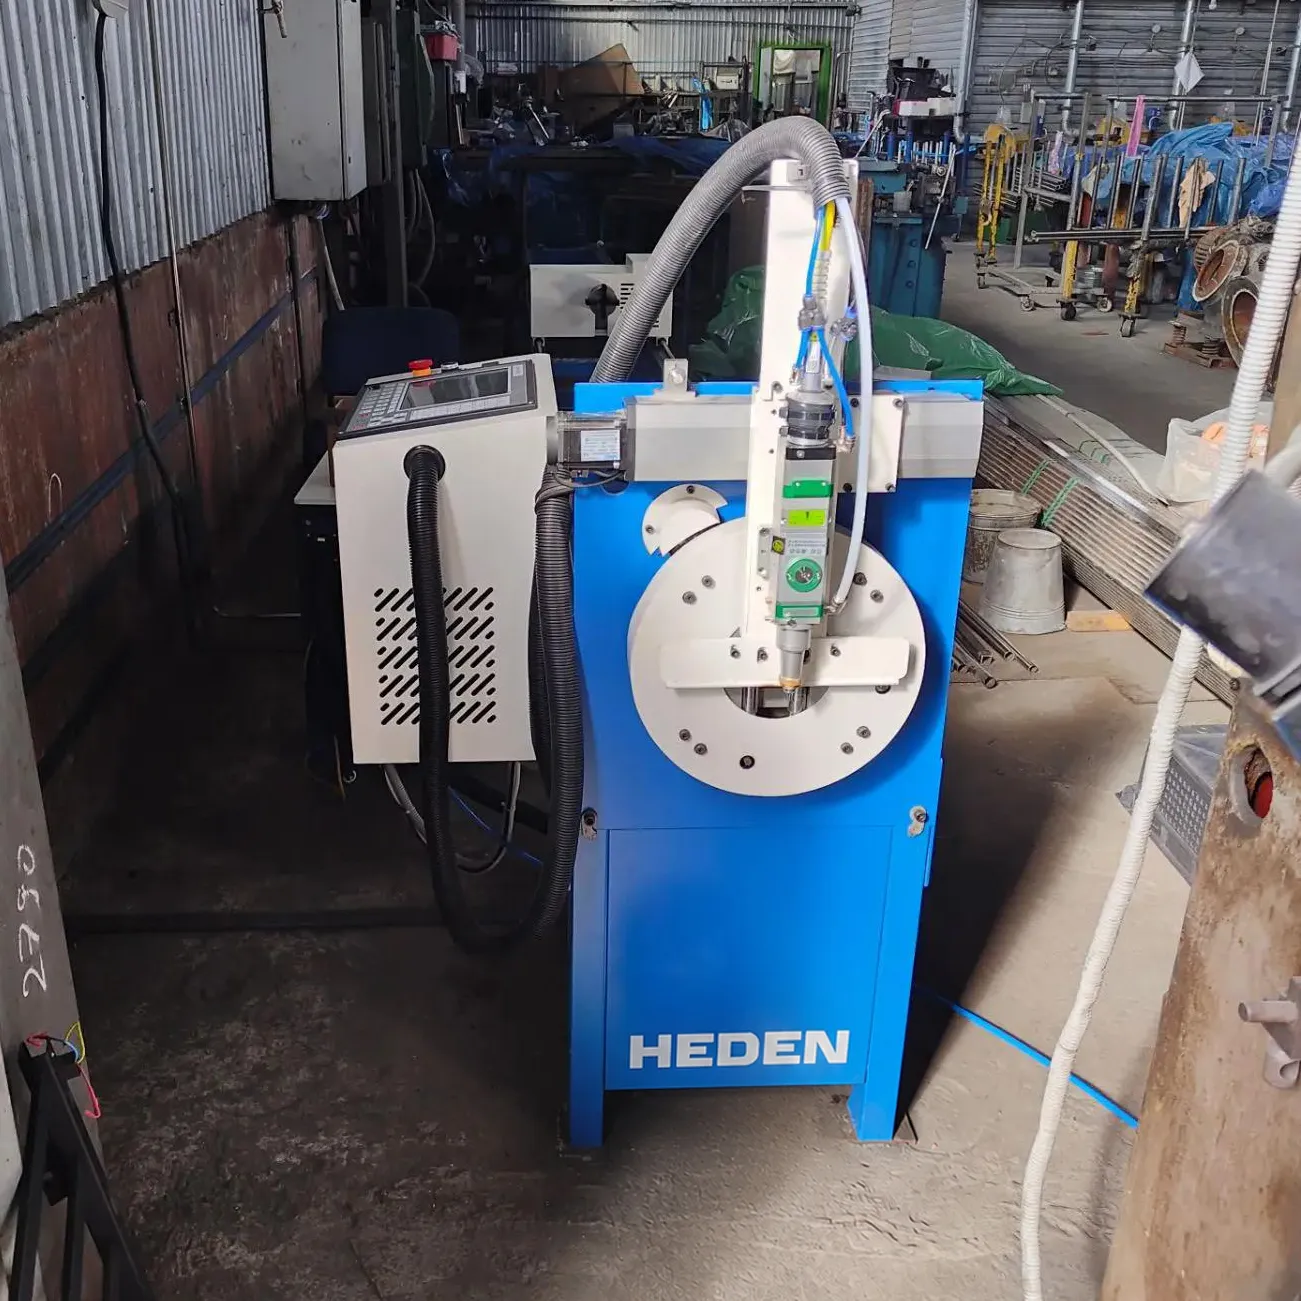
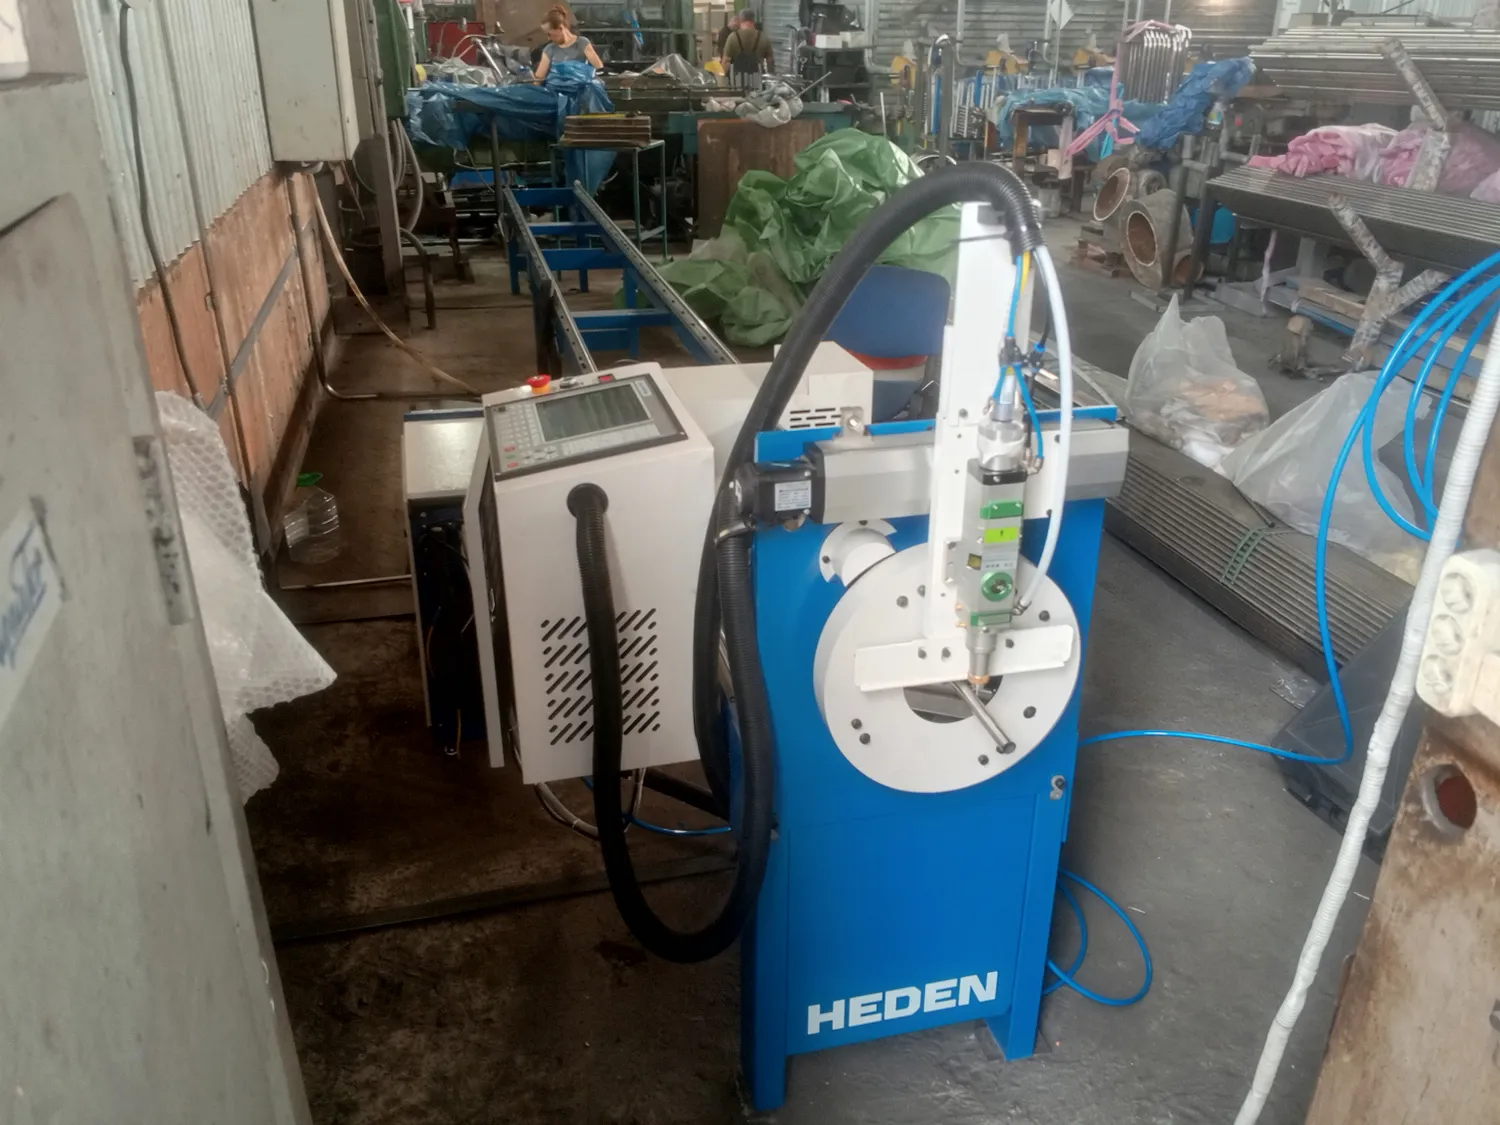
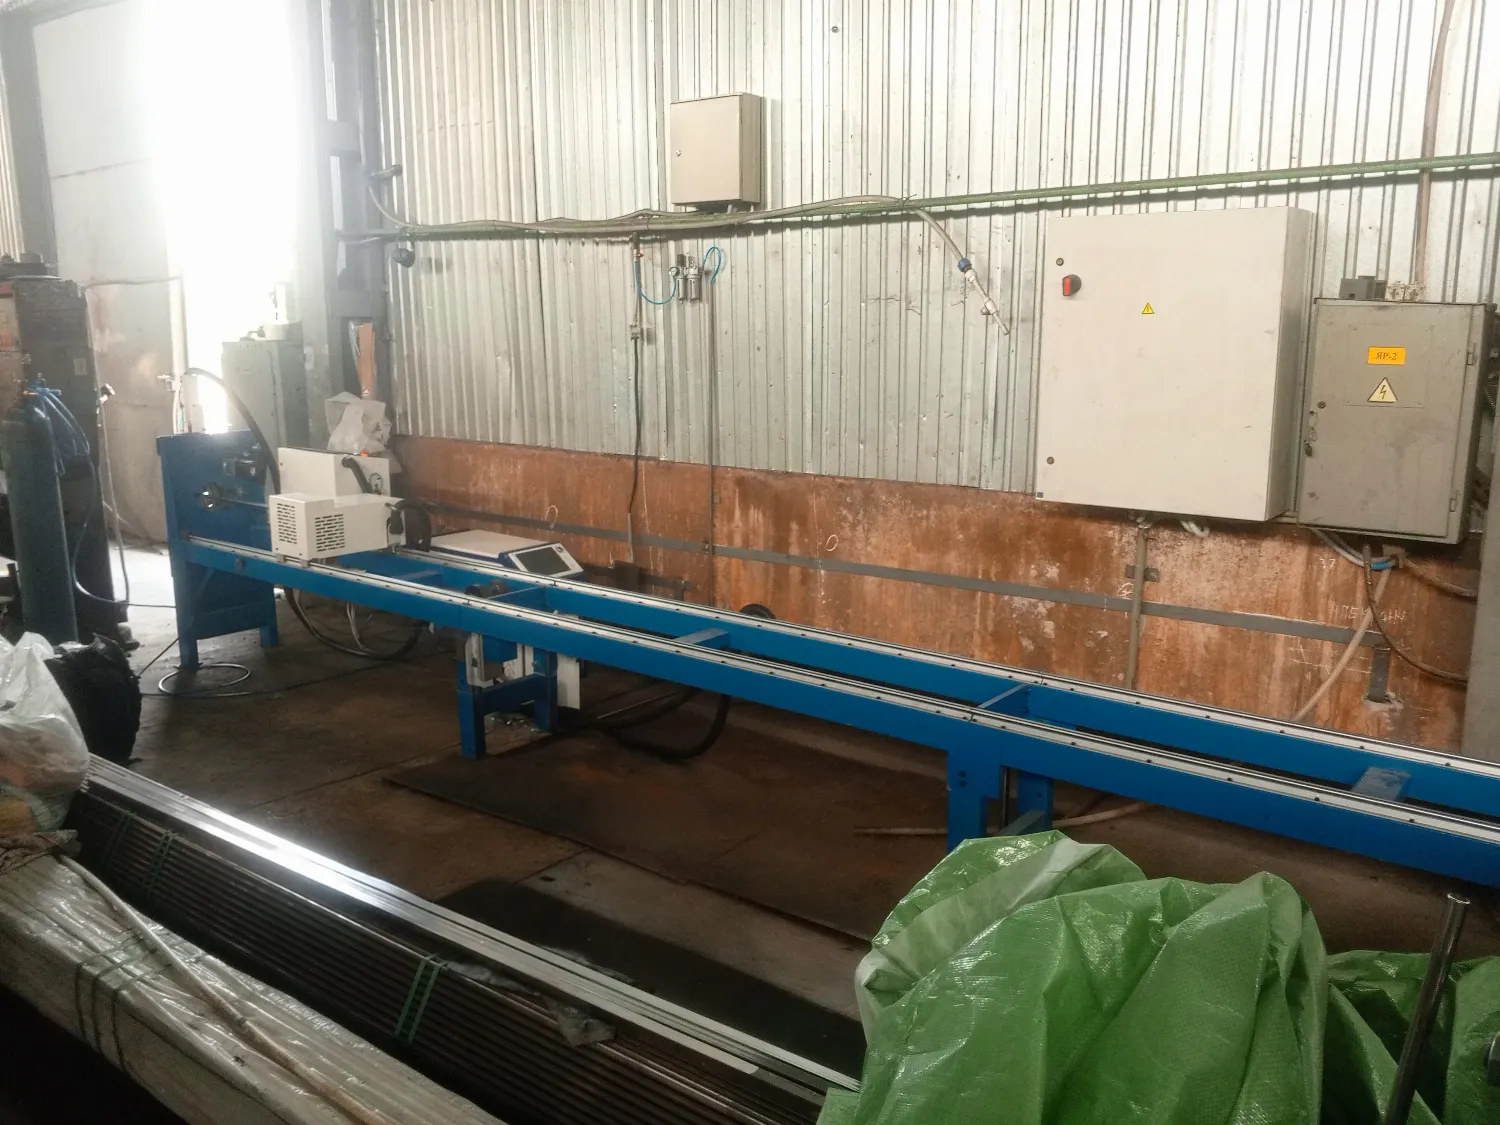
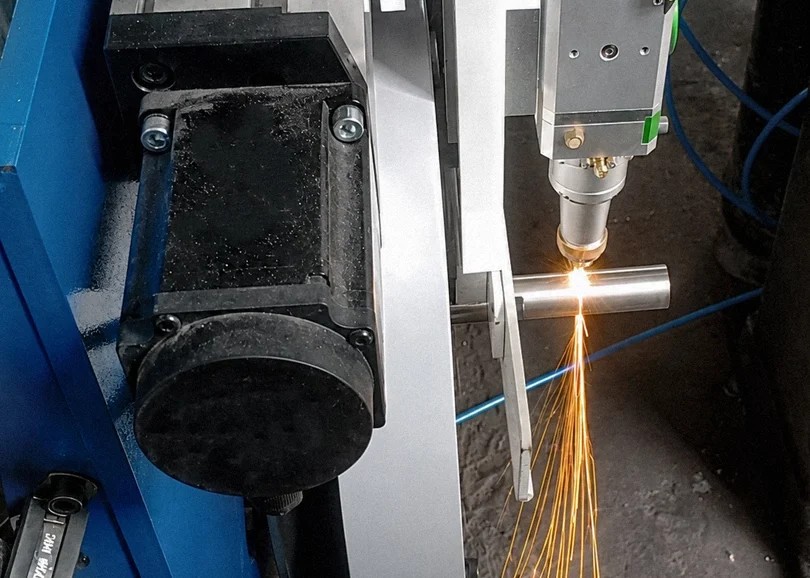
После этого перешли к основной части ПНР — резке. Для настройки использовали не абстрактные образцы, а трубы из номенклатуры заказчика, с которыми станку предстоит работать дальше. Для каждой из них последовательно подбирали технологические параметры и проверяли полученный рез.
Режимы подготовили для работы на воздухе и кислороде. Для тестов также использовали азот. Таким образом, настройка охватила разные варианты использования вспомогательного газа и позволила подготовить параметры для всех предоставленных заказчиком труб.
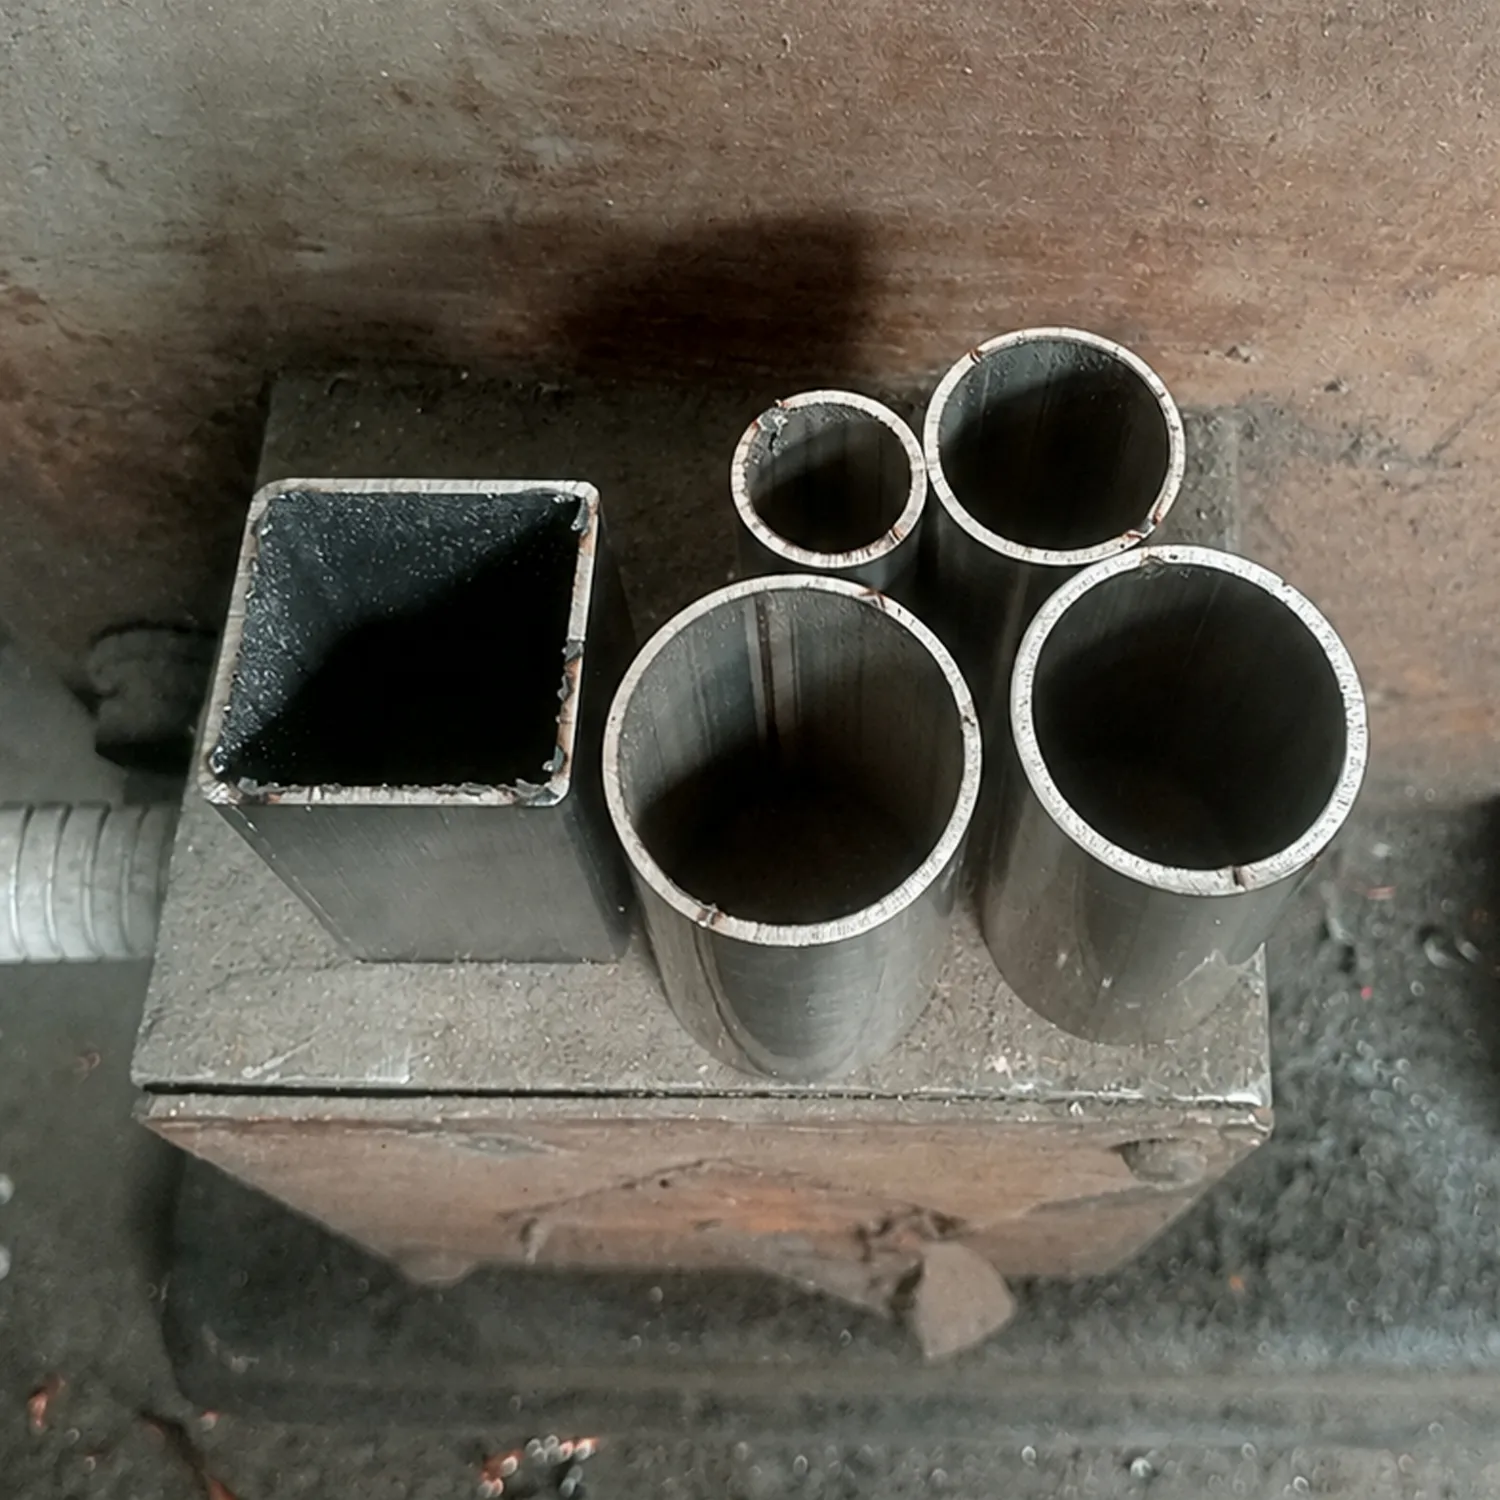
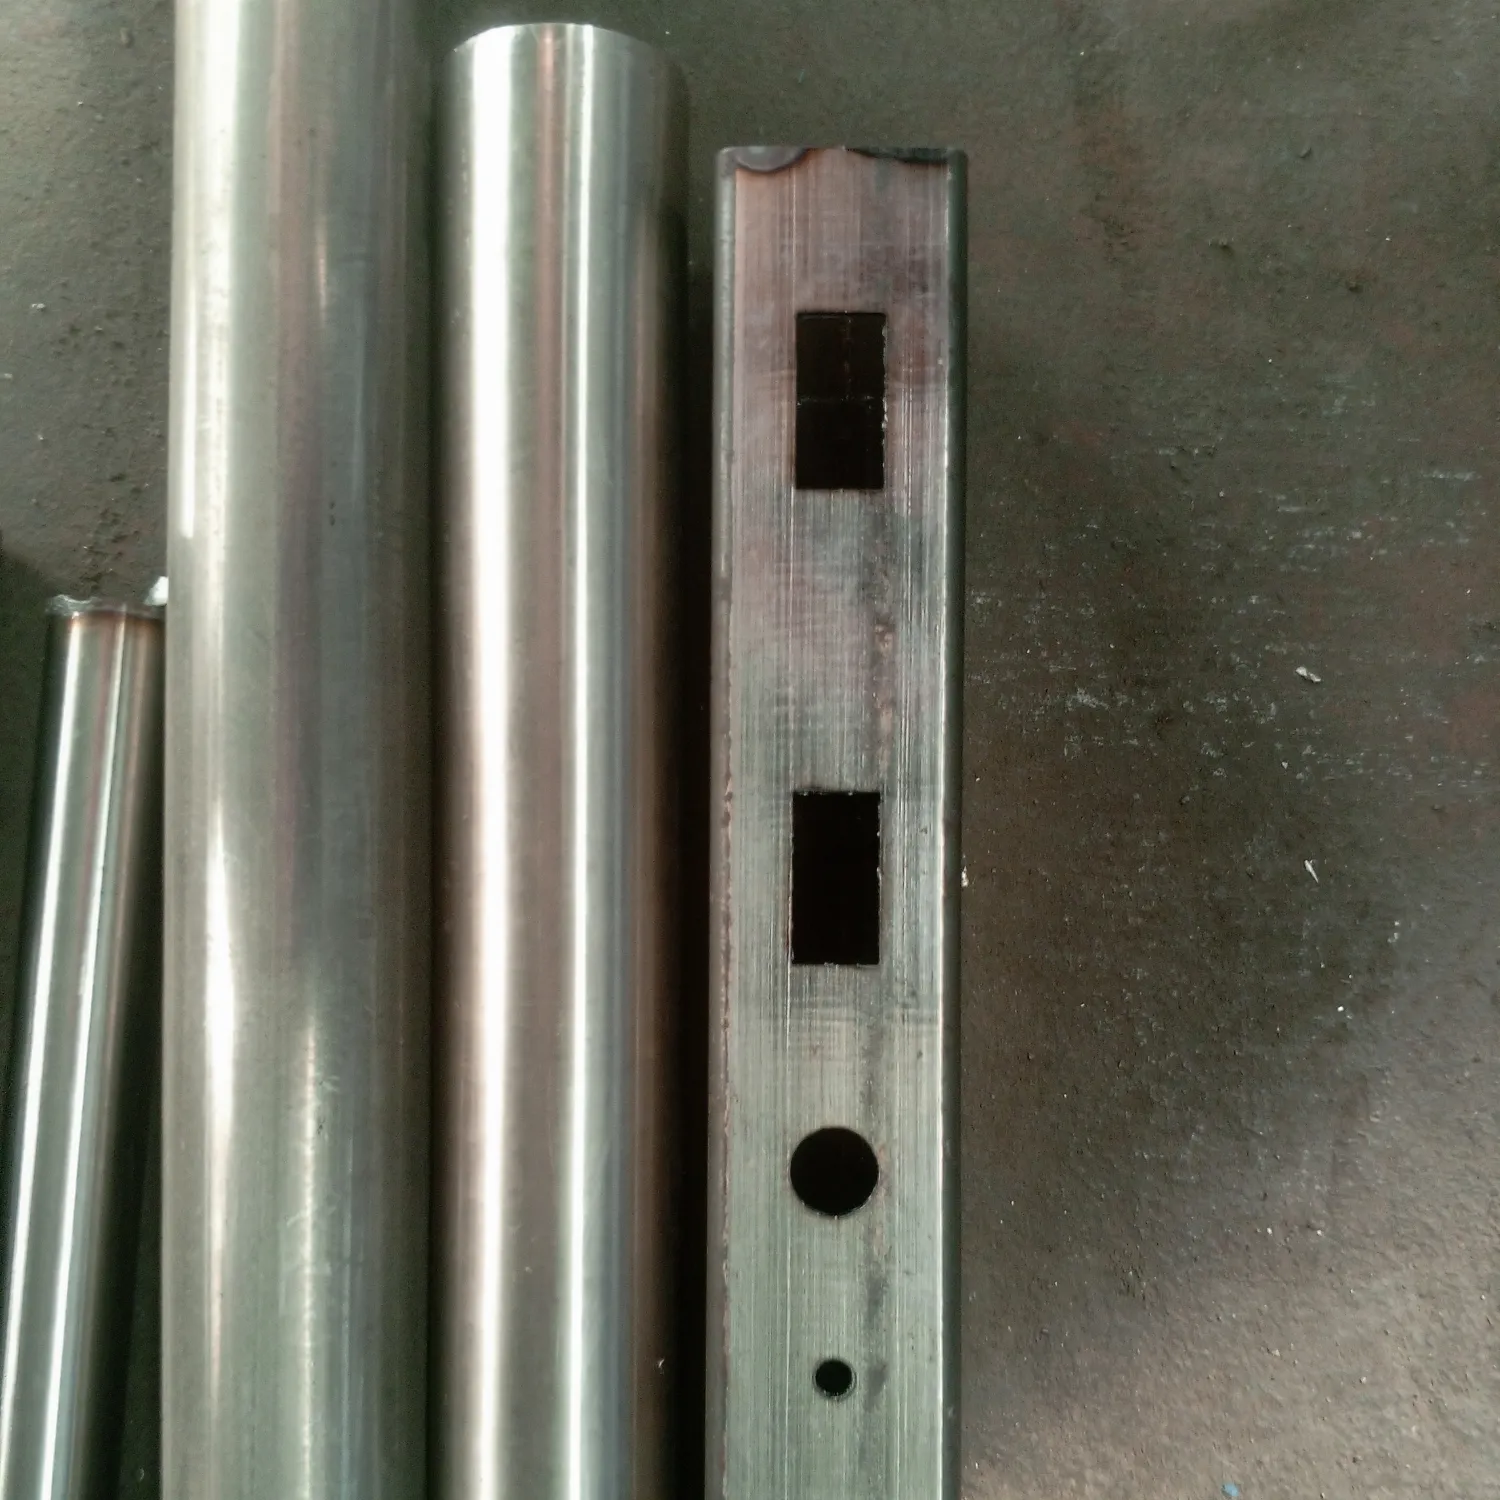
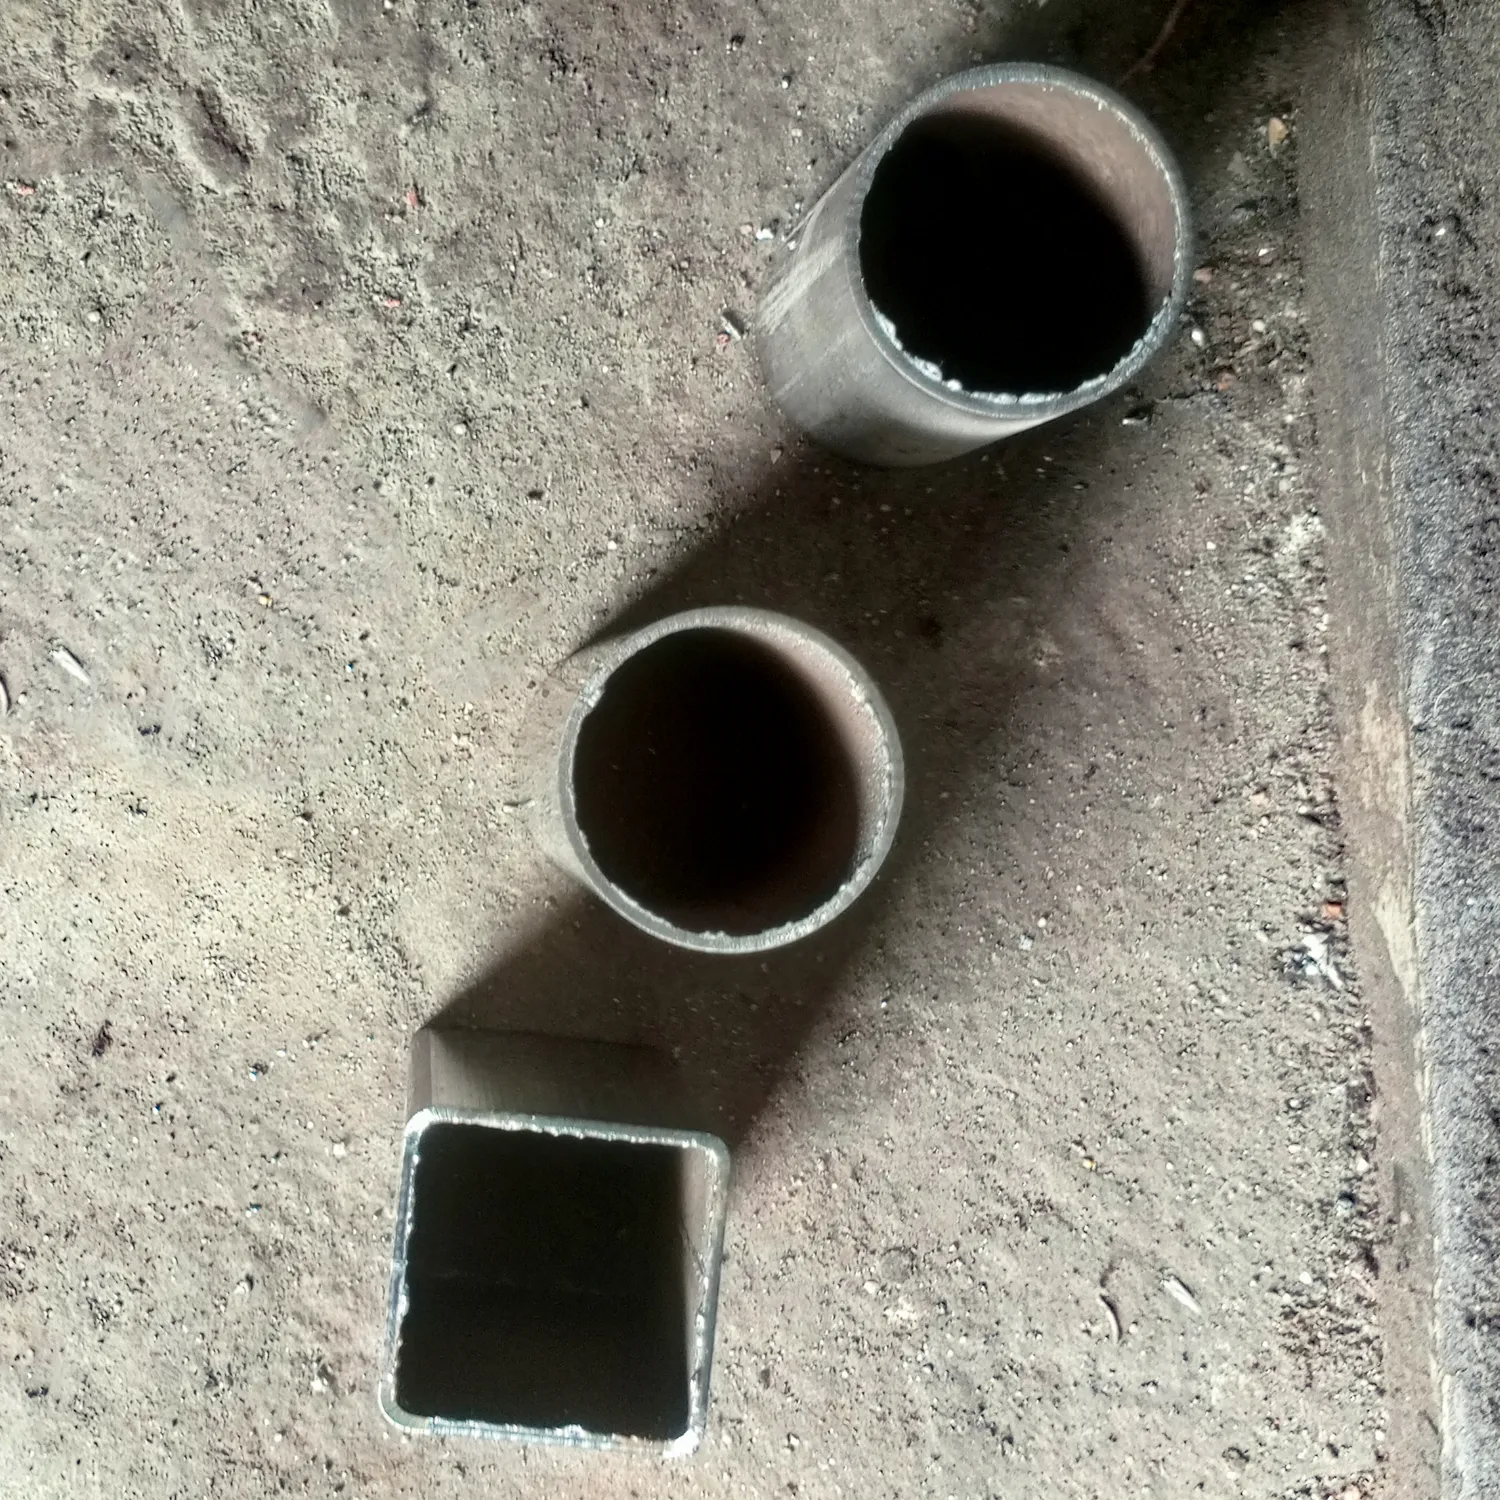
На этом работа со станком не закончилась. После настройки инженер провёл видеоинструктаж по использованию трубореза, показал основные действия при работе с оборудованием и ответил на возникшие вопросы.
В итоге у заказчика остался не просто запущенный труборез, а набор подготовленных режимов под его собственную номенклатуру труб. То есть после завершения ПНР не нужно начинать подбор параметров с чистого листа — у оператора уже есть рабочая база, которую можно дальше корректировать под материал и конкретную задачу.
Так проект прошёл весь путь от собранного на площадке оборудования до станка, готового к работе с реальными деталями. Лазерный источник активирован, контроллер настроен, технологические режимы подготовлены, а управление труборезом передано специалистам заказчика.
Модели в проекте
-
 Серия LTJ-61
Экономичный лазерный труборез HEDEN LTJ-61 1,5 кВт
955 200 ₽- Мощность: 1,5 кВт.
- Длина труб: до 6000 мм.
- Диаметр труб: Ø 15–120 мм.