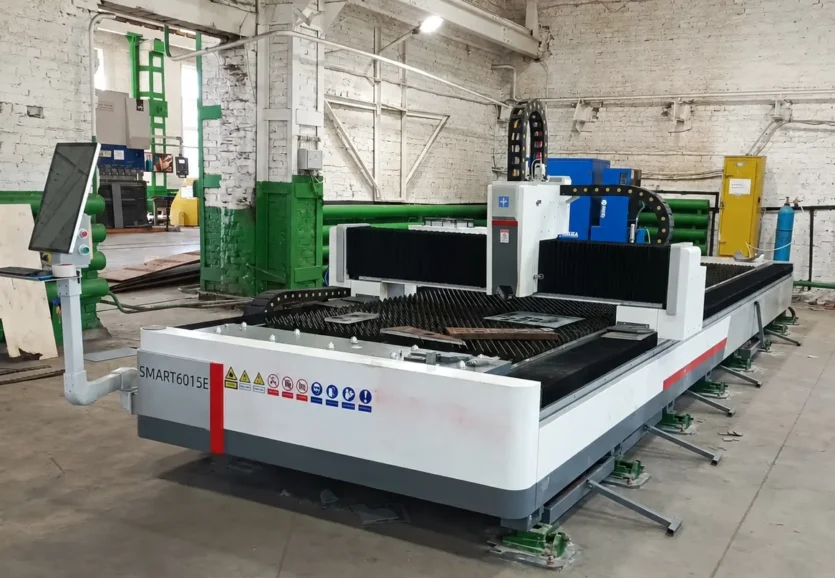
Две производственные площадки, около 400 километров между ними и два одинаковых комплекса лазерной резки мощностью по 12 кВт. Специалисты К2 последовательно ввели в эксплуатацию станки HGTECH SMART6015E для АО «Енисейское речное пароходство».
На каждом объекте предстояло собрать не отдельный станок, а полноценную технологическую систему: установить и выверить оборудование, подключить лазерный источник, чиллер, компрессор и фильтровентиляционную установку, настроить управление и проверить комплекс в реальной резке. Финальным этапом стало обучение операторов.
12 кВт для крупноформатного раскроя
Оборудование предназначалось для двух удалённых производственных площадок — в Подтёсове и Красноярске. На каждой требовалось создать самостоятельный участок лазерного раскроя с одинаковой конфигурацией станков и периферии.
Единое оснащение позволяет использовать общие технологические режимы, переносить управляющие программы между площадками и одинаково организовать обслуживание оборудования. При этом монтаж и пусконаладка каждого комплекса выполнялись отдельно, с учётом готовности конкретного производственного помещения.
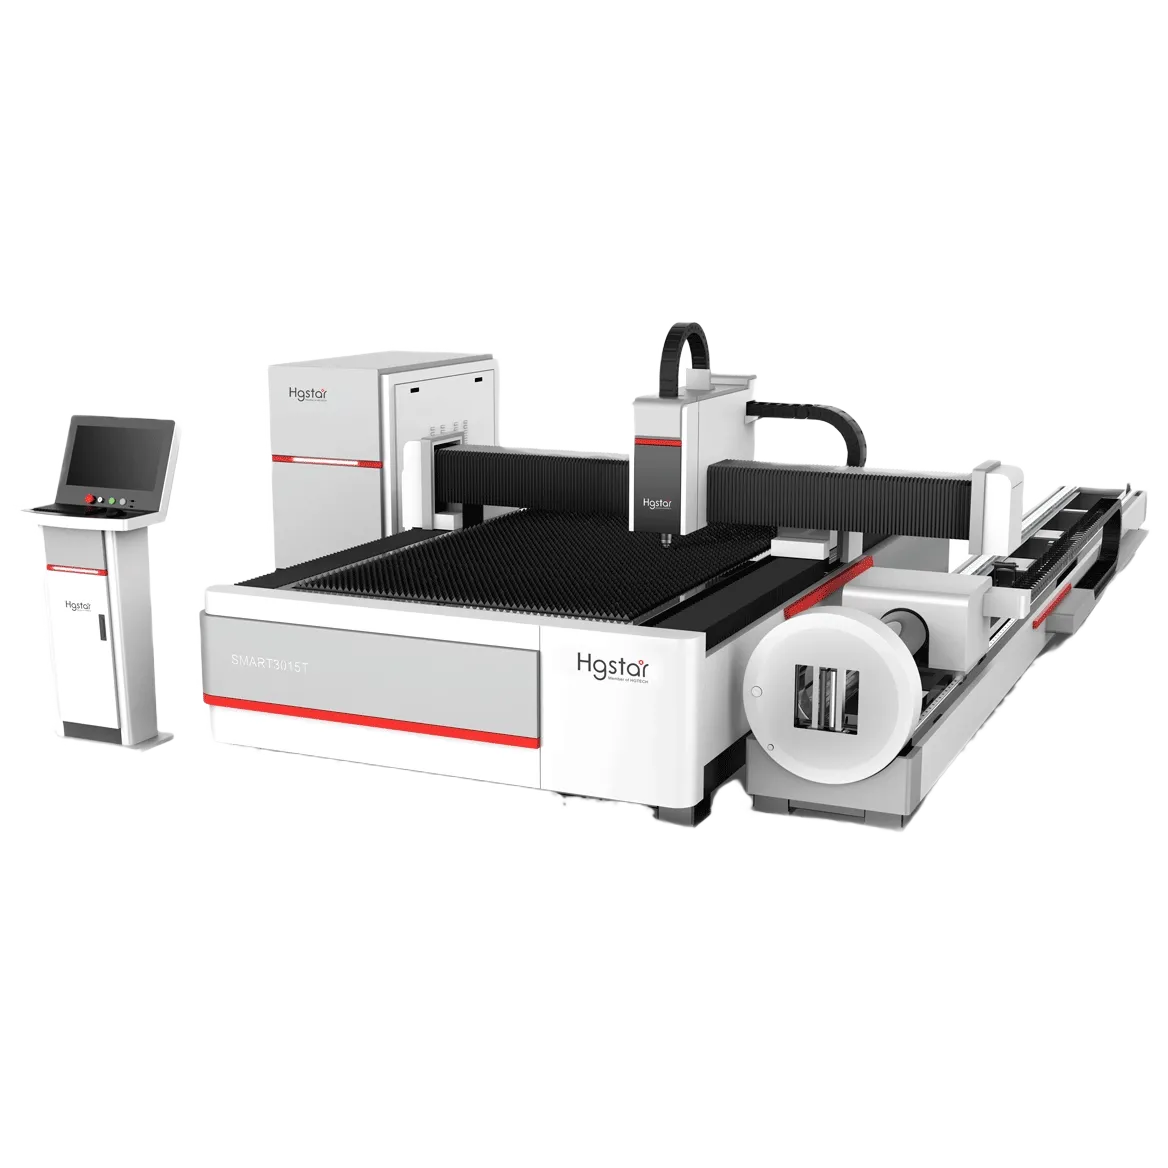
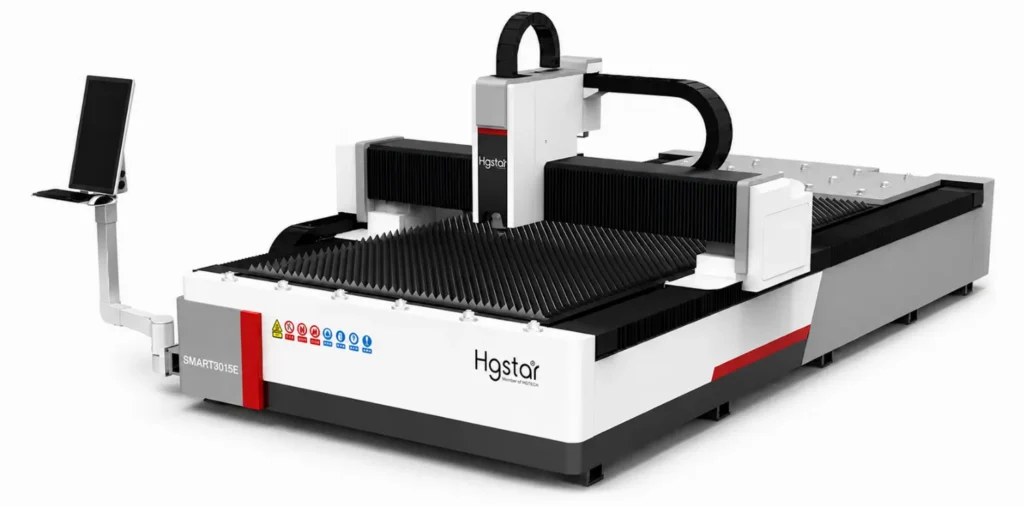
Основой каждого комплекса стал HGTECH SMART6015E с волоконным источником Raycus мощностью 12 кВт. Рабочая зона 6096 × 1524 мм рассчитана на раскрой шестиметровых листов, а высокая мощность позволяет обрабатывать углеродистую и нержавеющую сталь, алюминий и латунь в широком диапазоне толщин.
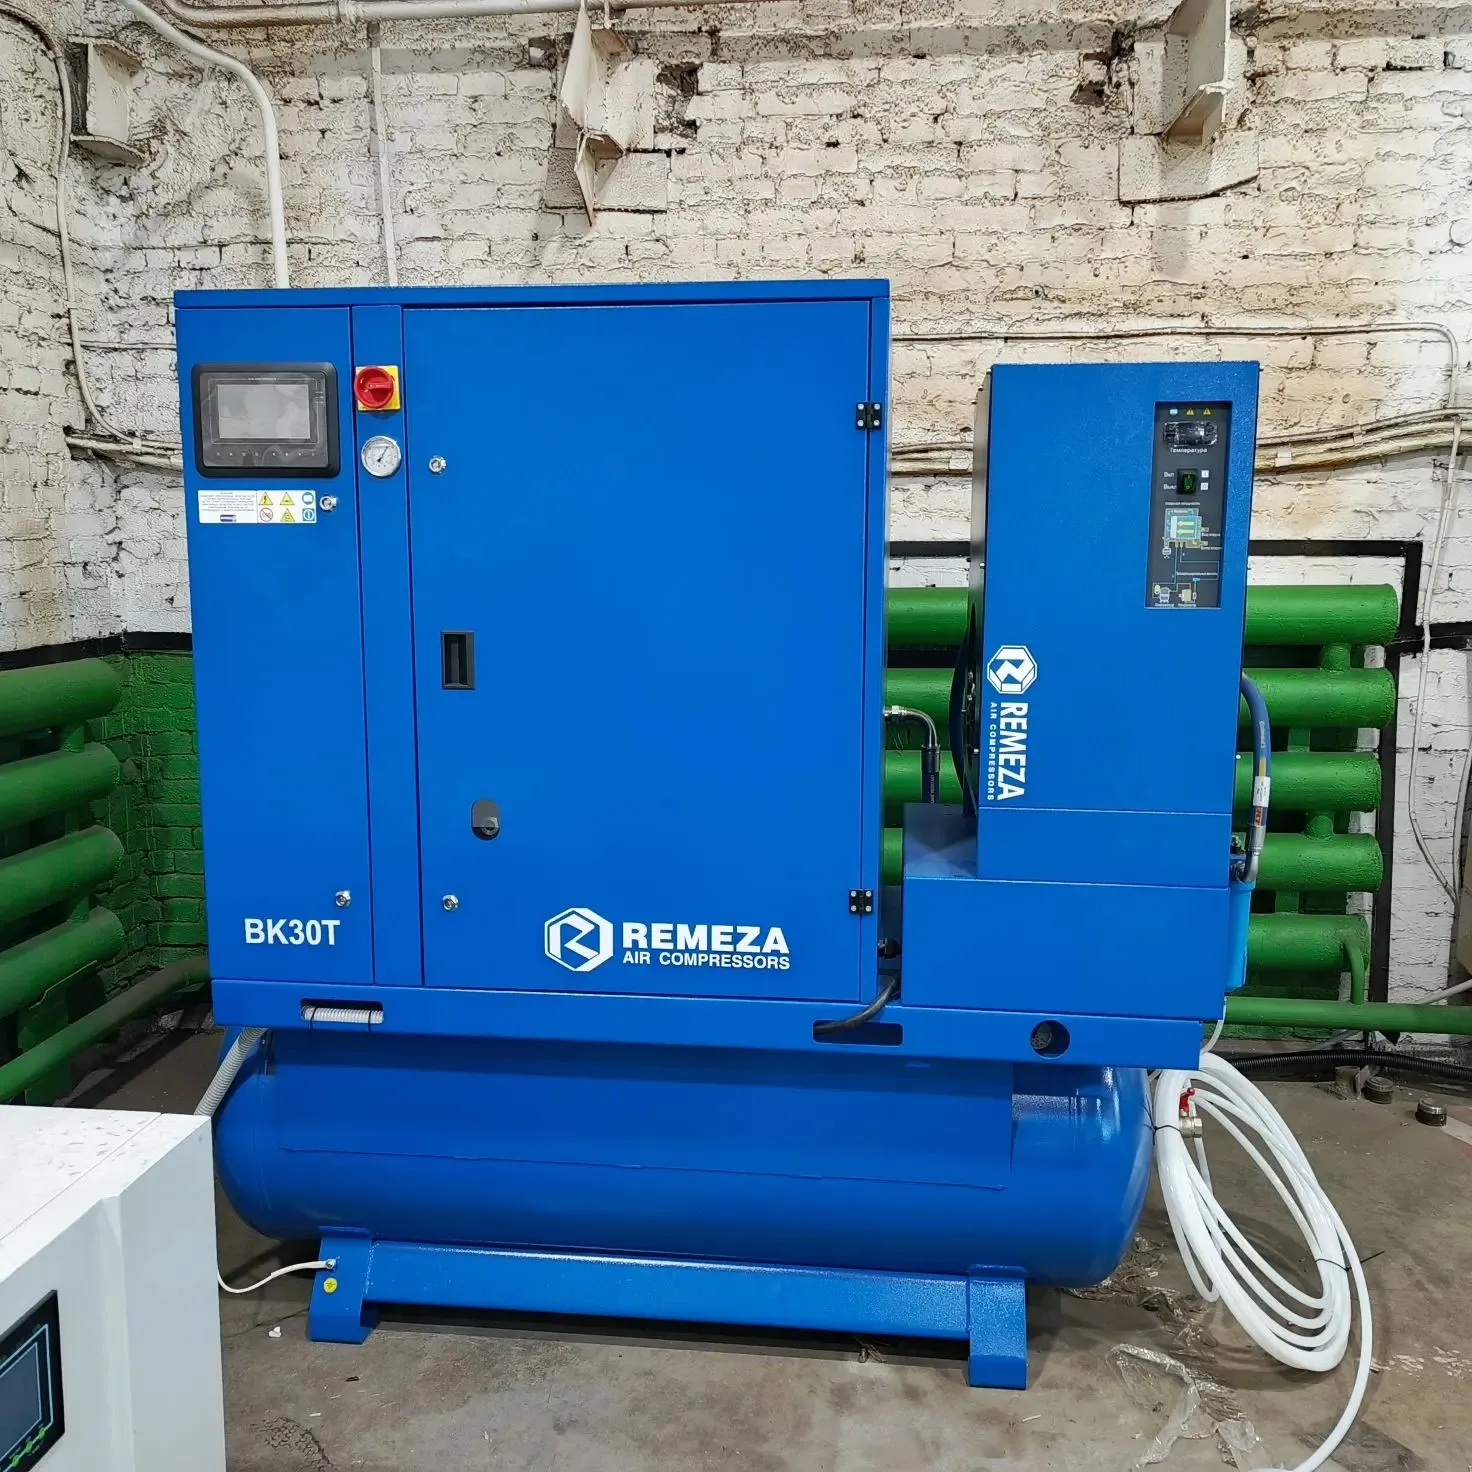
Станки получили режущие головки Raytools BS12K с автофокусом, систему управления HypCut 6000E и программное обеспечение CypCut. В состав каждого производственного комплекса также вошли чиллер, винтовой компрессор и фильтровентиляционная установка.
Ключевые возможности
- раскрой листов длиной более шести метров;
- лазерный источник мощностью 12 000 Вт;
- автоматическая фокусировка режущей головки;
- скорость перемещения до 100 м/мин;
- ускорение до 1,2G;
- повторяемость позиционирования ±0,03 мм;
- автоматическая система смазки;
- централизованное управление через BOCHU6000E и CypCut;
- совместная работа с компрессором, системой охлаждения и промышленной аспирацией.
Пусконаладка на двух площадках
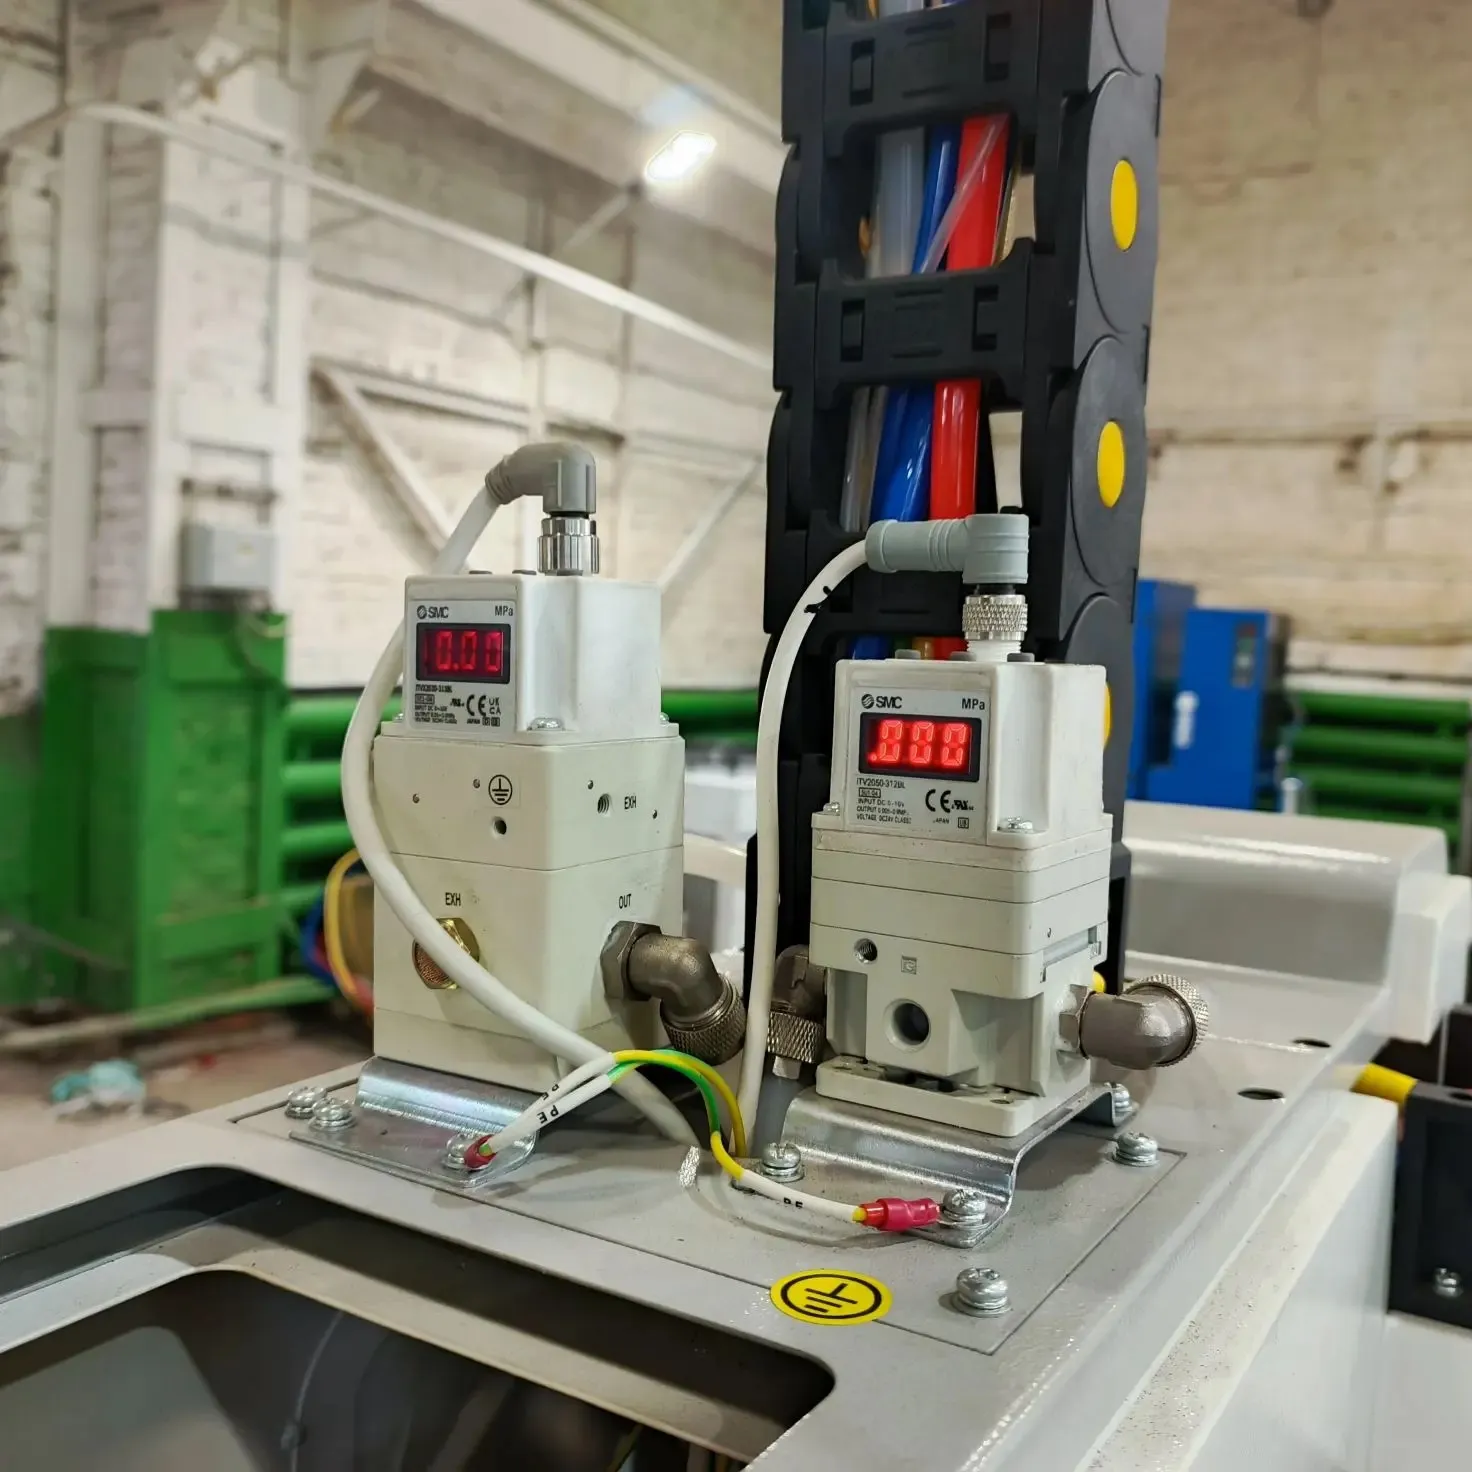
На обоих объектах работы проводились по единой схеме. Специалисты К2 осуществляли сборку, контролировали правильность установки и выверки станков, подключали к электропитанию, пневматике, системе охлаждения, заземлению и промышленной аспирации. Затем последовательно запускали периферийное оборудование, настраивали систему управления, проверяли работу приводов, режущей головки и лазерного источника.
После тестирования комплекса на холостом ходу оборудование проверяли под нагрузкой. В программу ПНР входили контроль точности и стабильности работы, выполнение пробных резов, подбор технологических режимов и инструктаж операторов.
Подтёсово: выход на рабочий режим
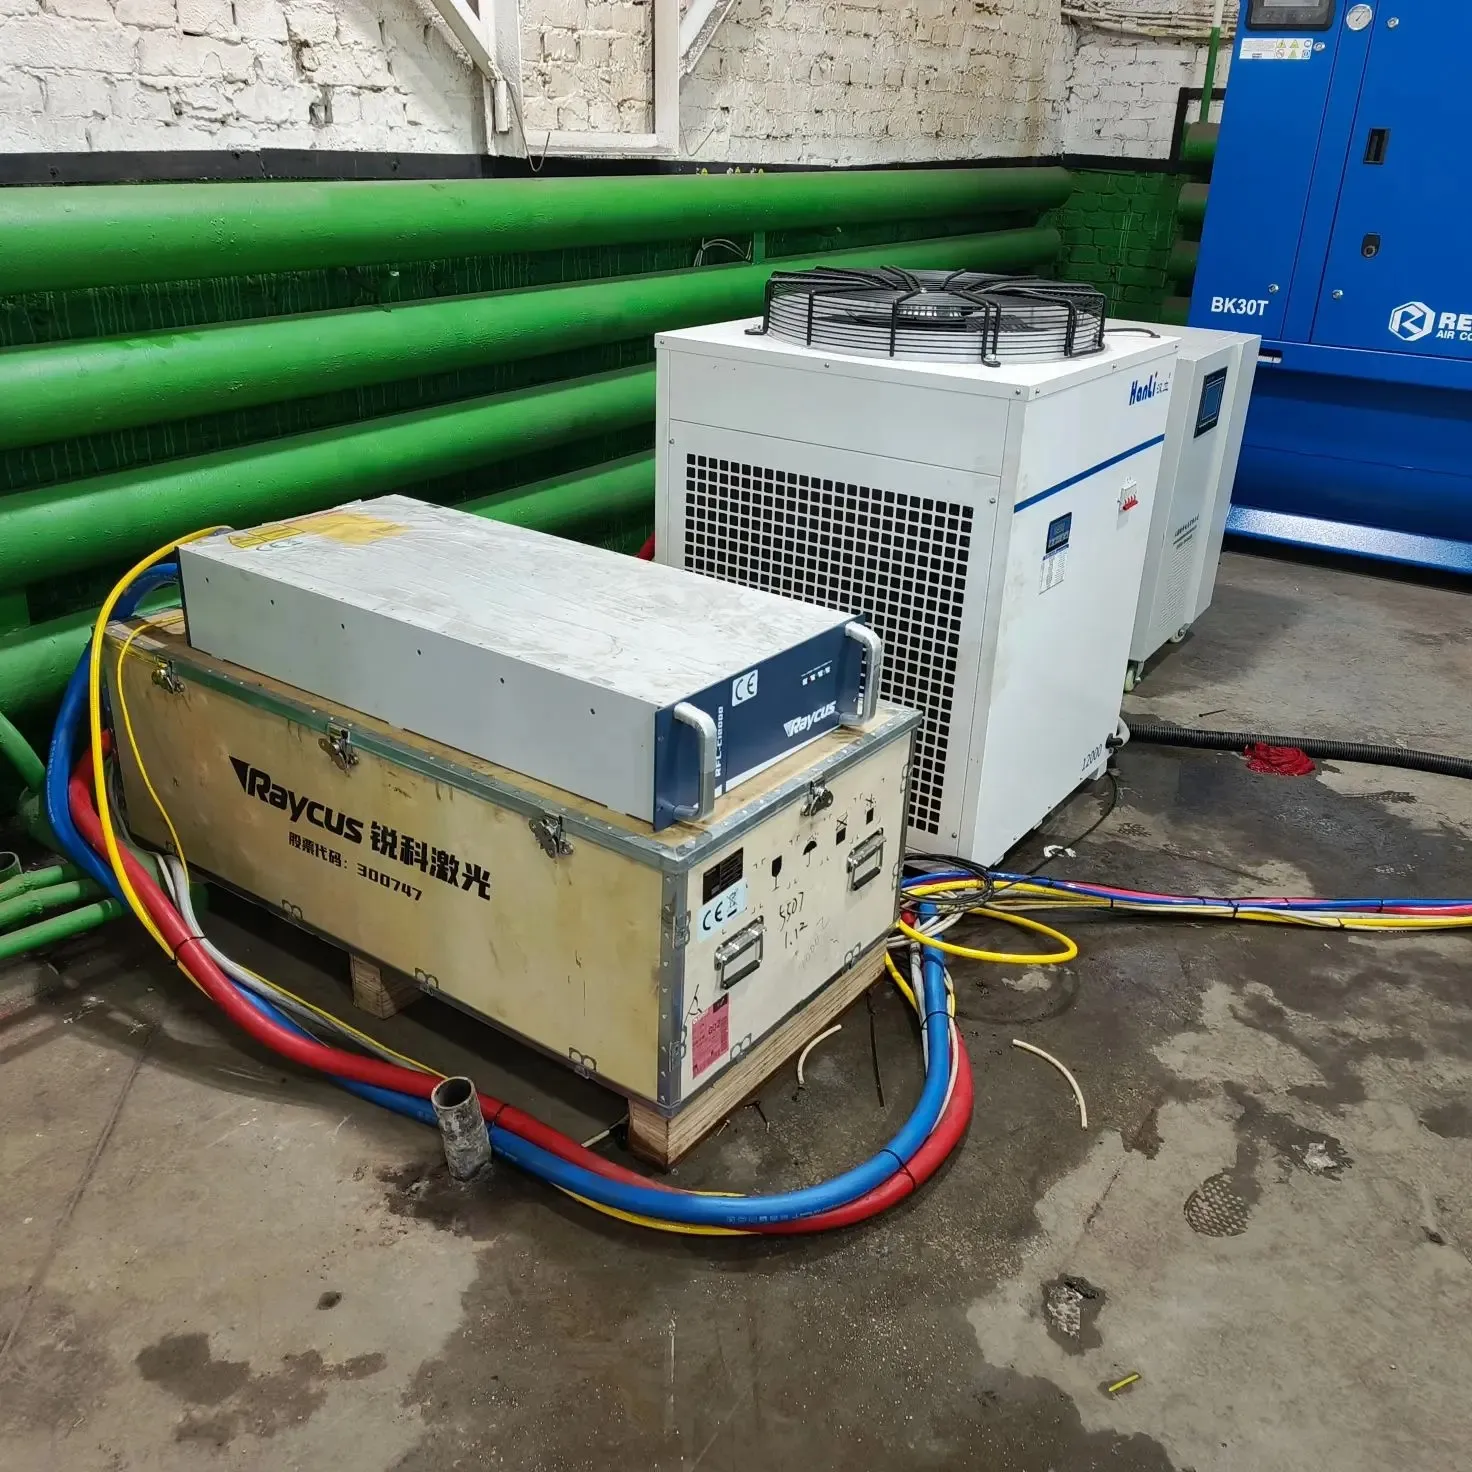
Станок выставили по уровню, закрепили анкерами, смонтировали режущую головку, стойку управления и кабельные трассы. После подключения лазерного источника, чиллера, компрессора и периферии специалисты проверили работу портала, оси Z, автофокусировки и системы охлаждения.
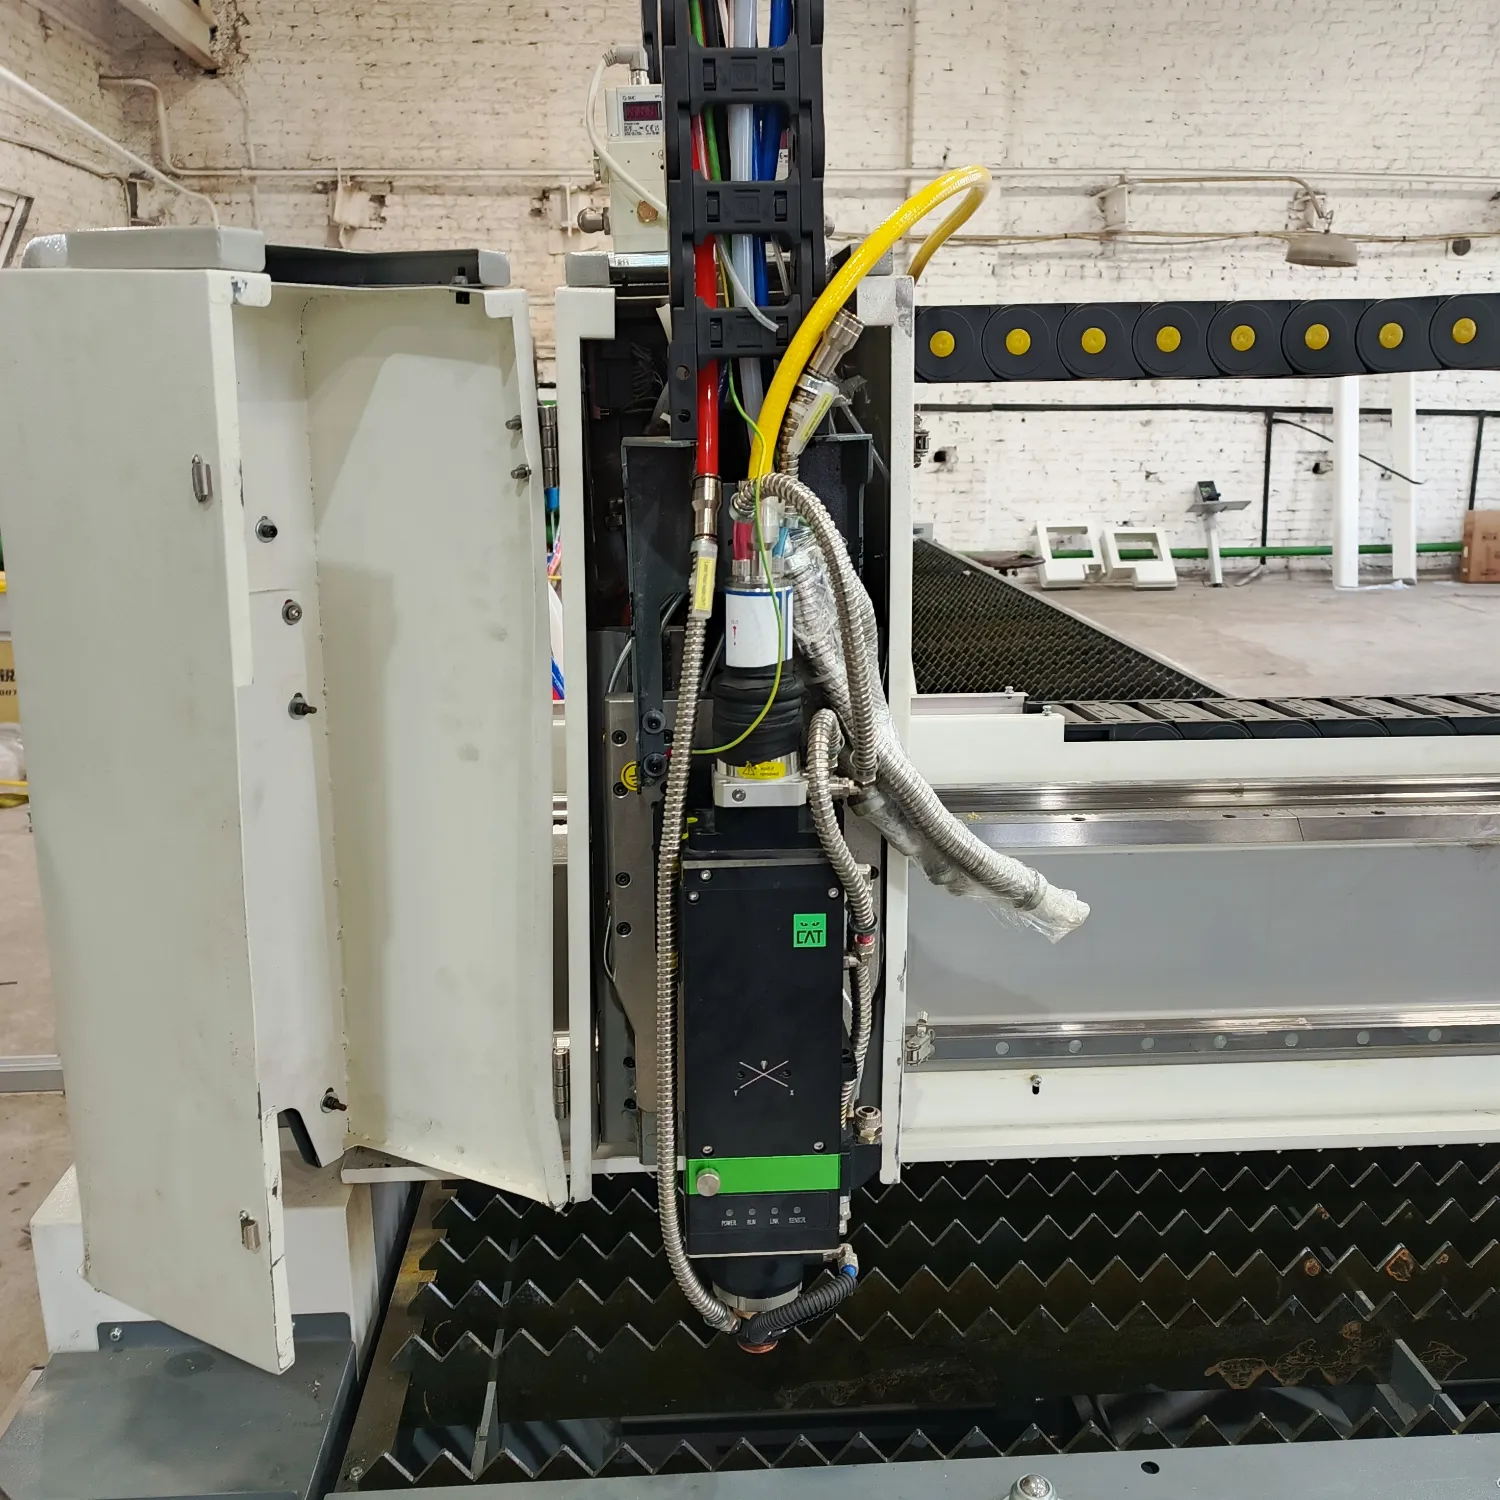
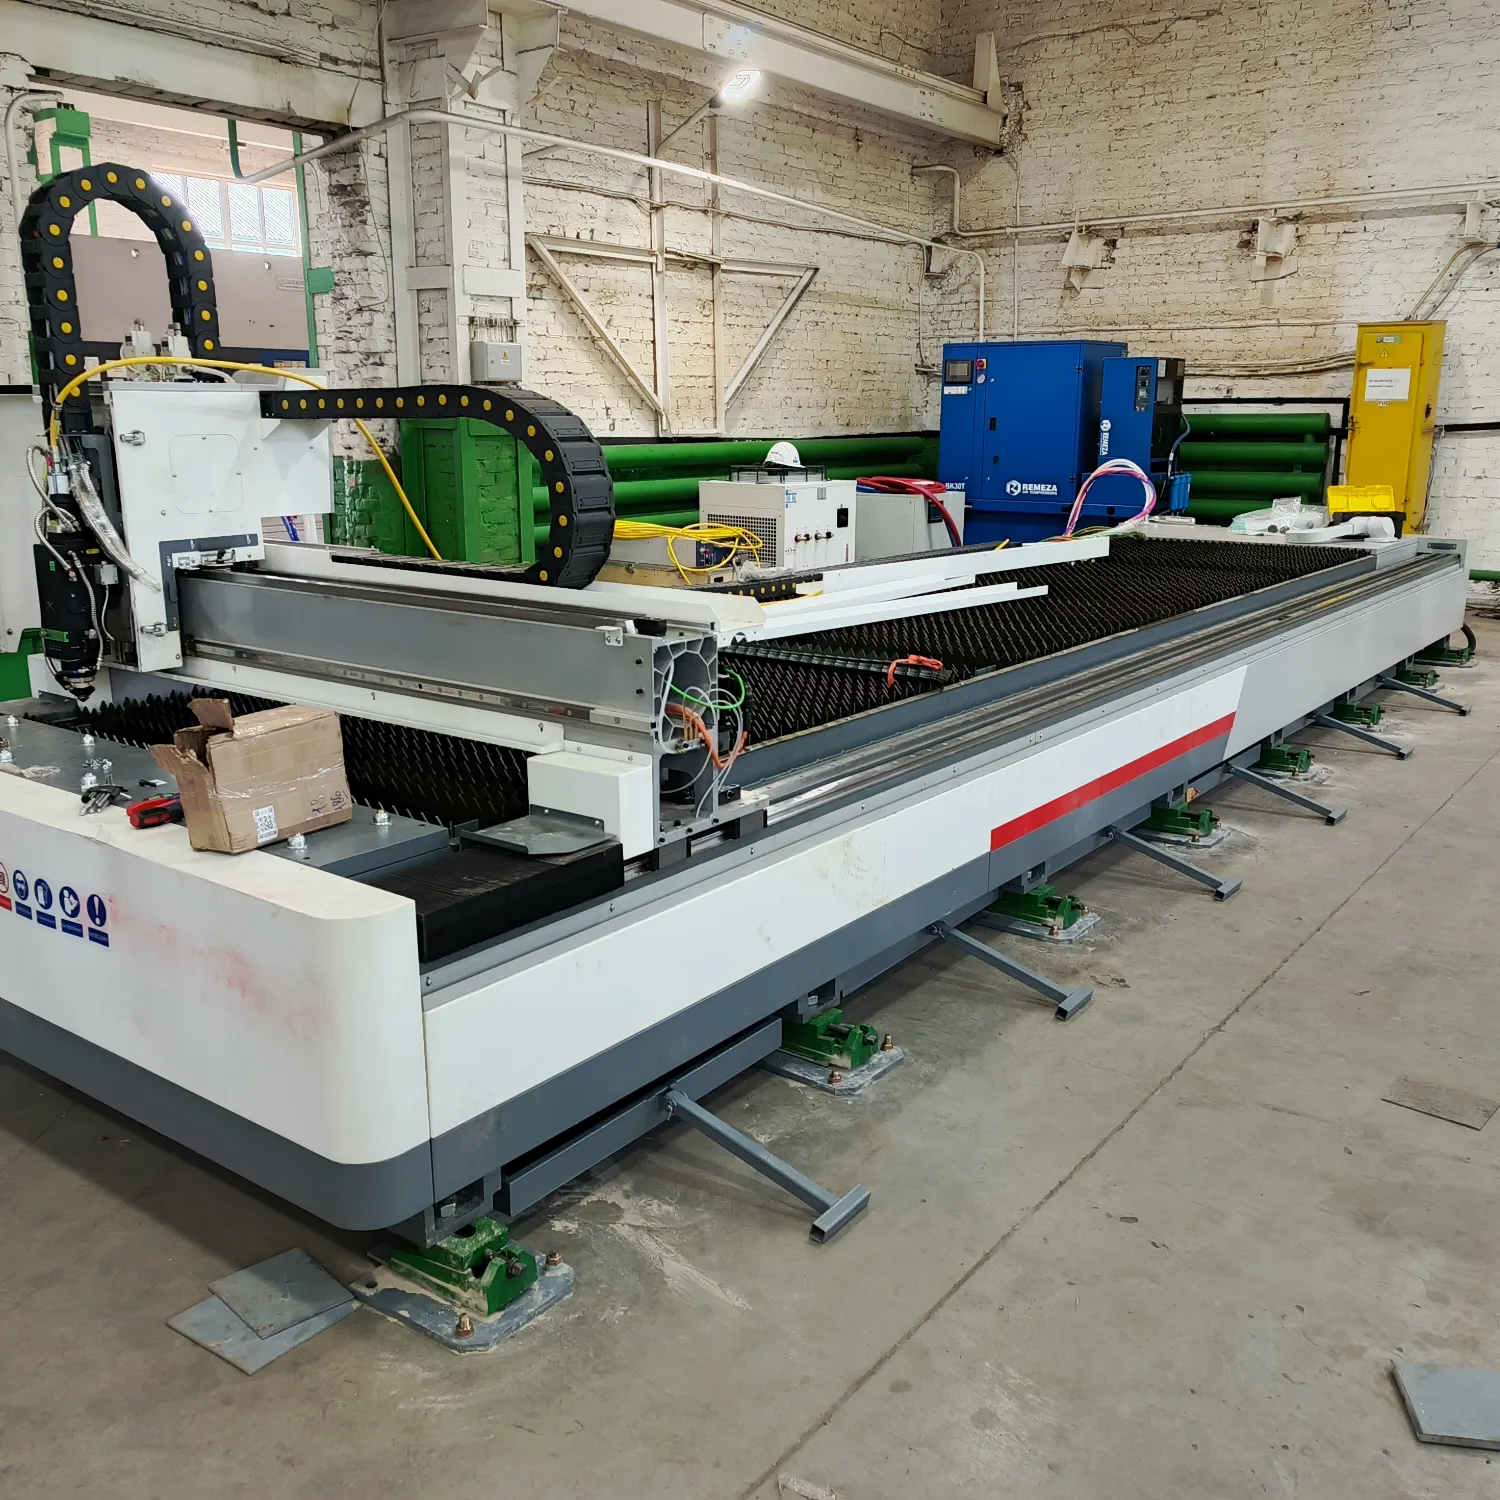
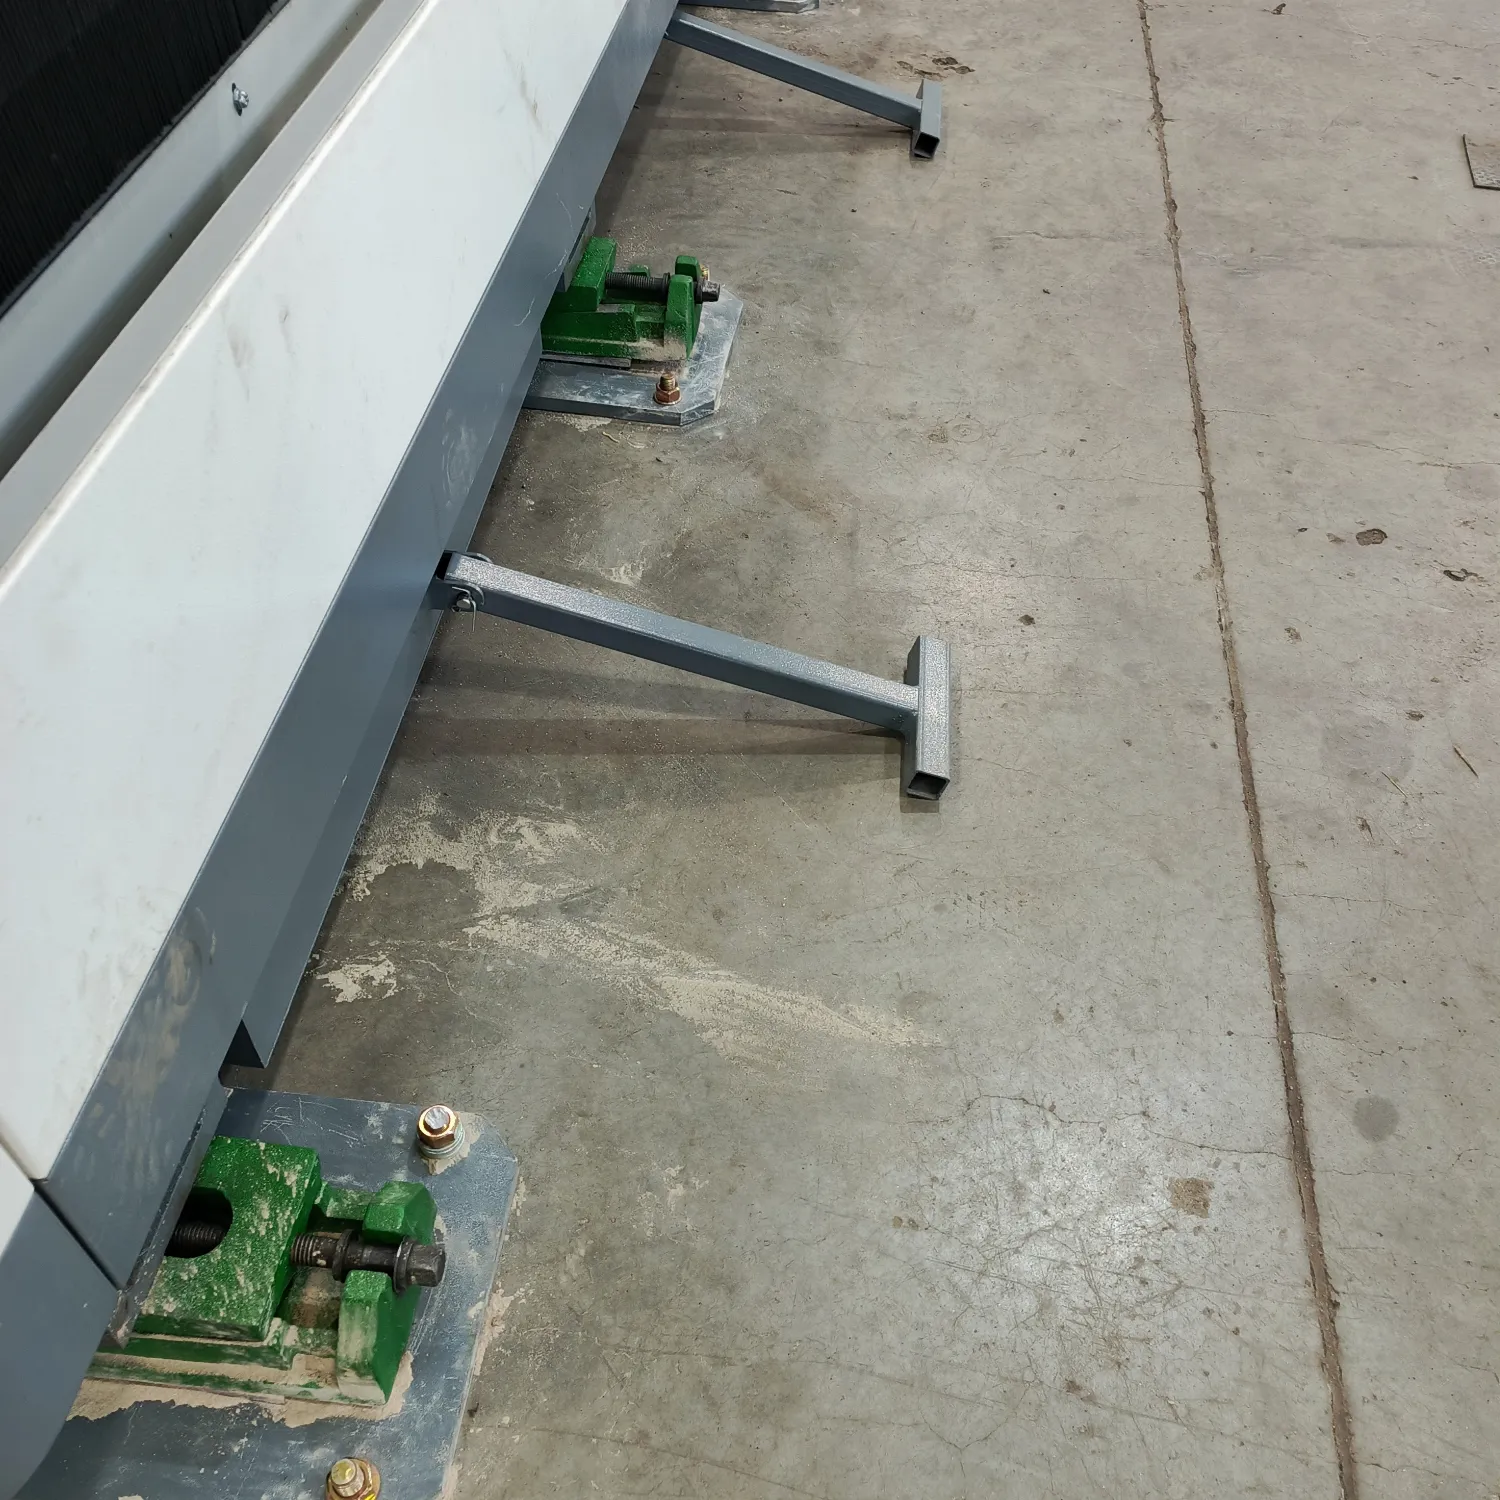
Особое внимание уделили согласованной работе всех узлов комплекса: от передачи команд системой управления до подачи технологического газа и поддержания требуемой температуры. После проверки соединений и защитных блокировок оборудование подготовили к первому запуску.
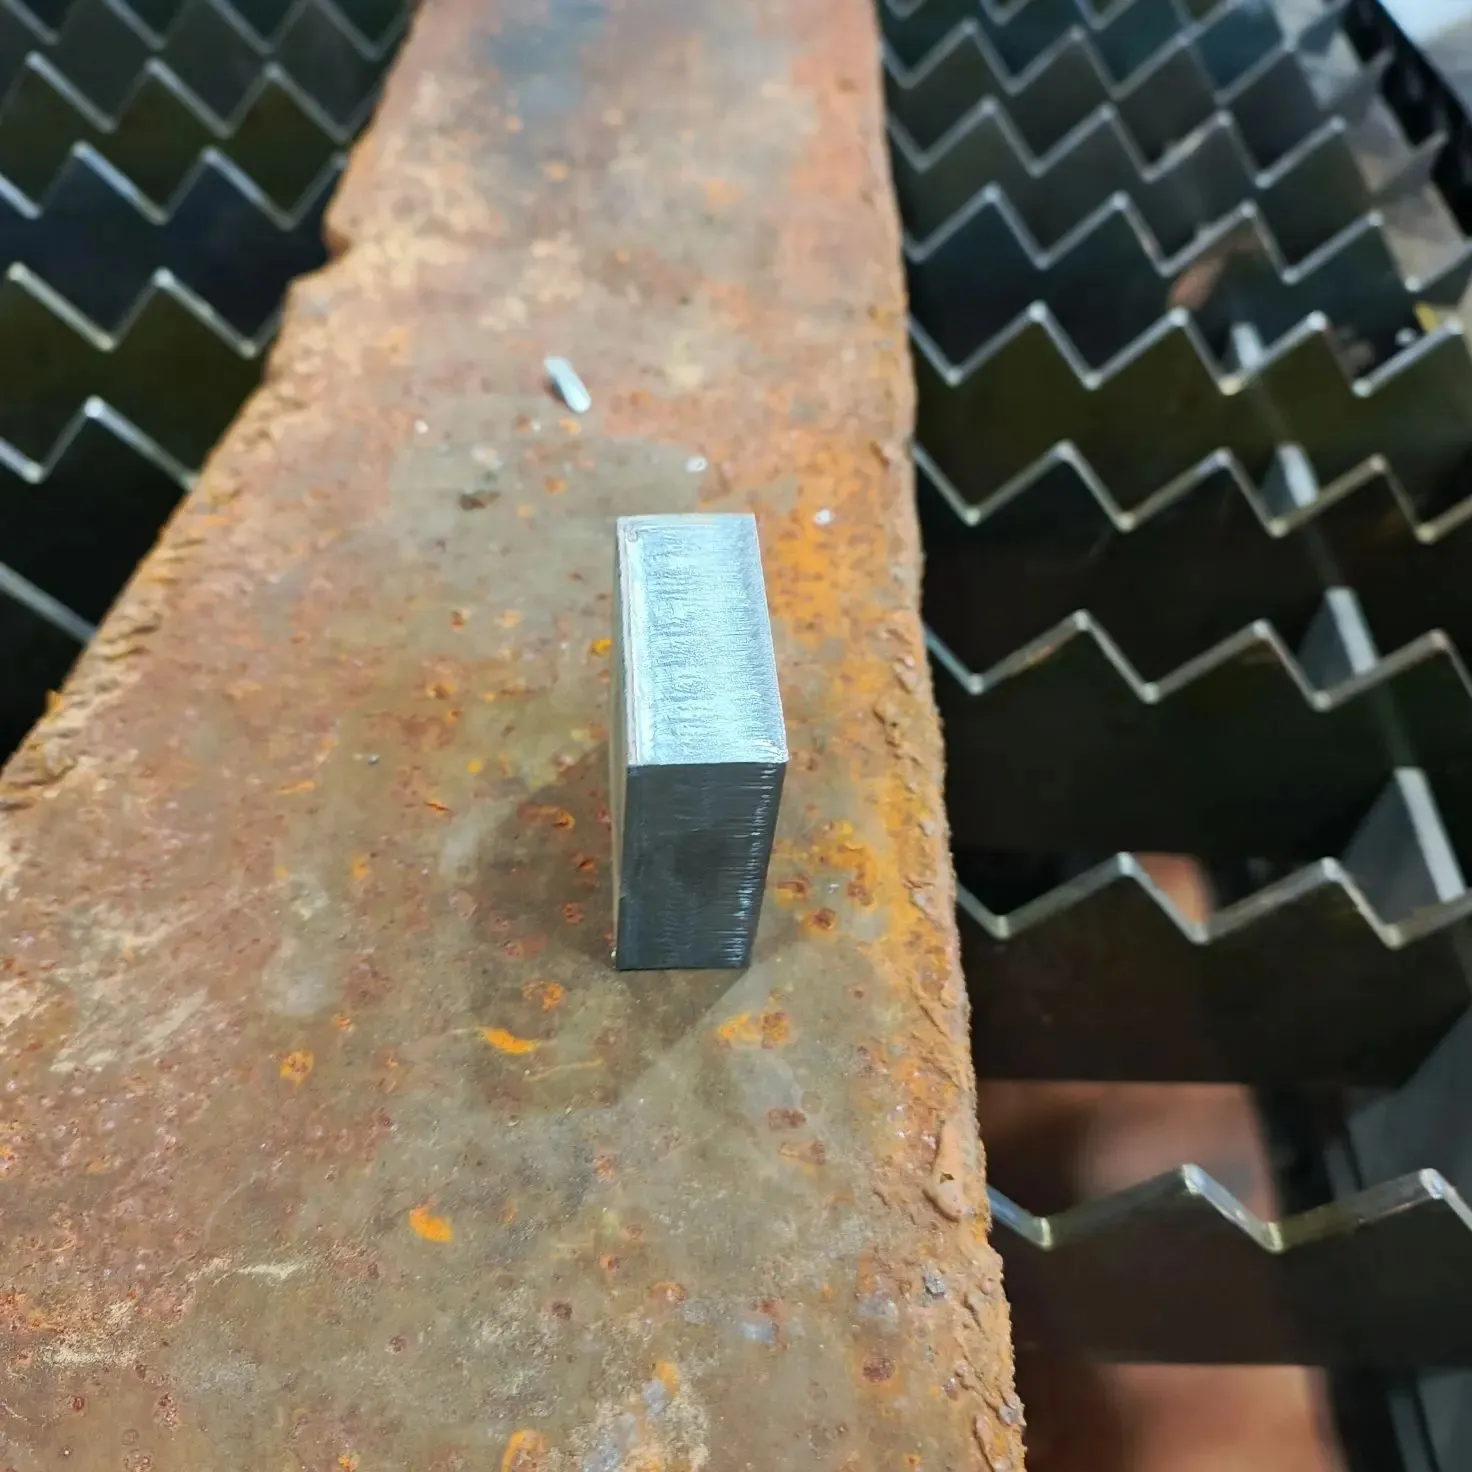
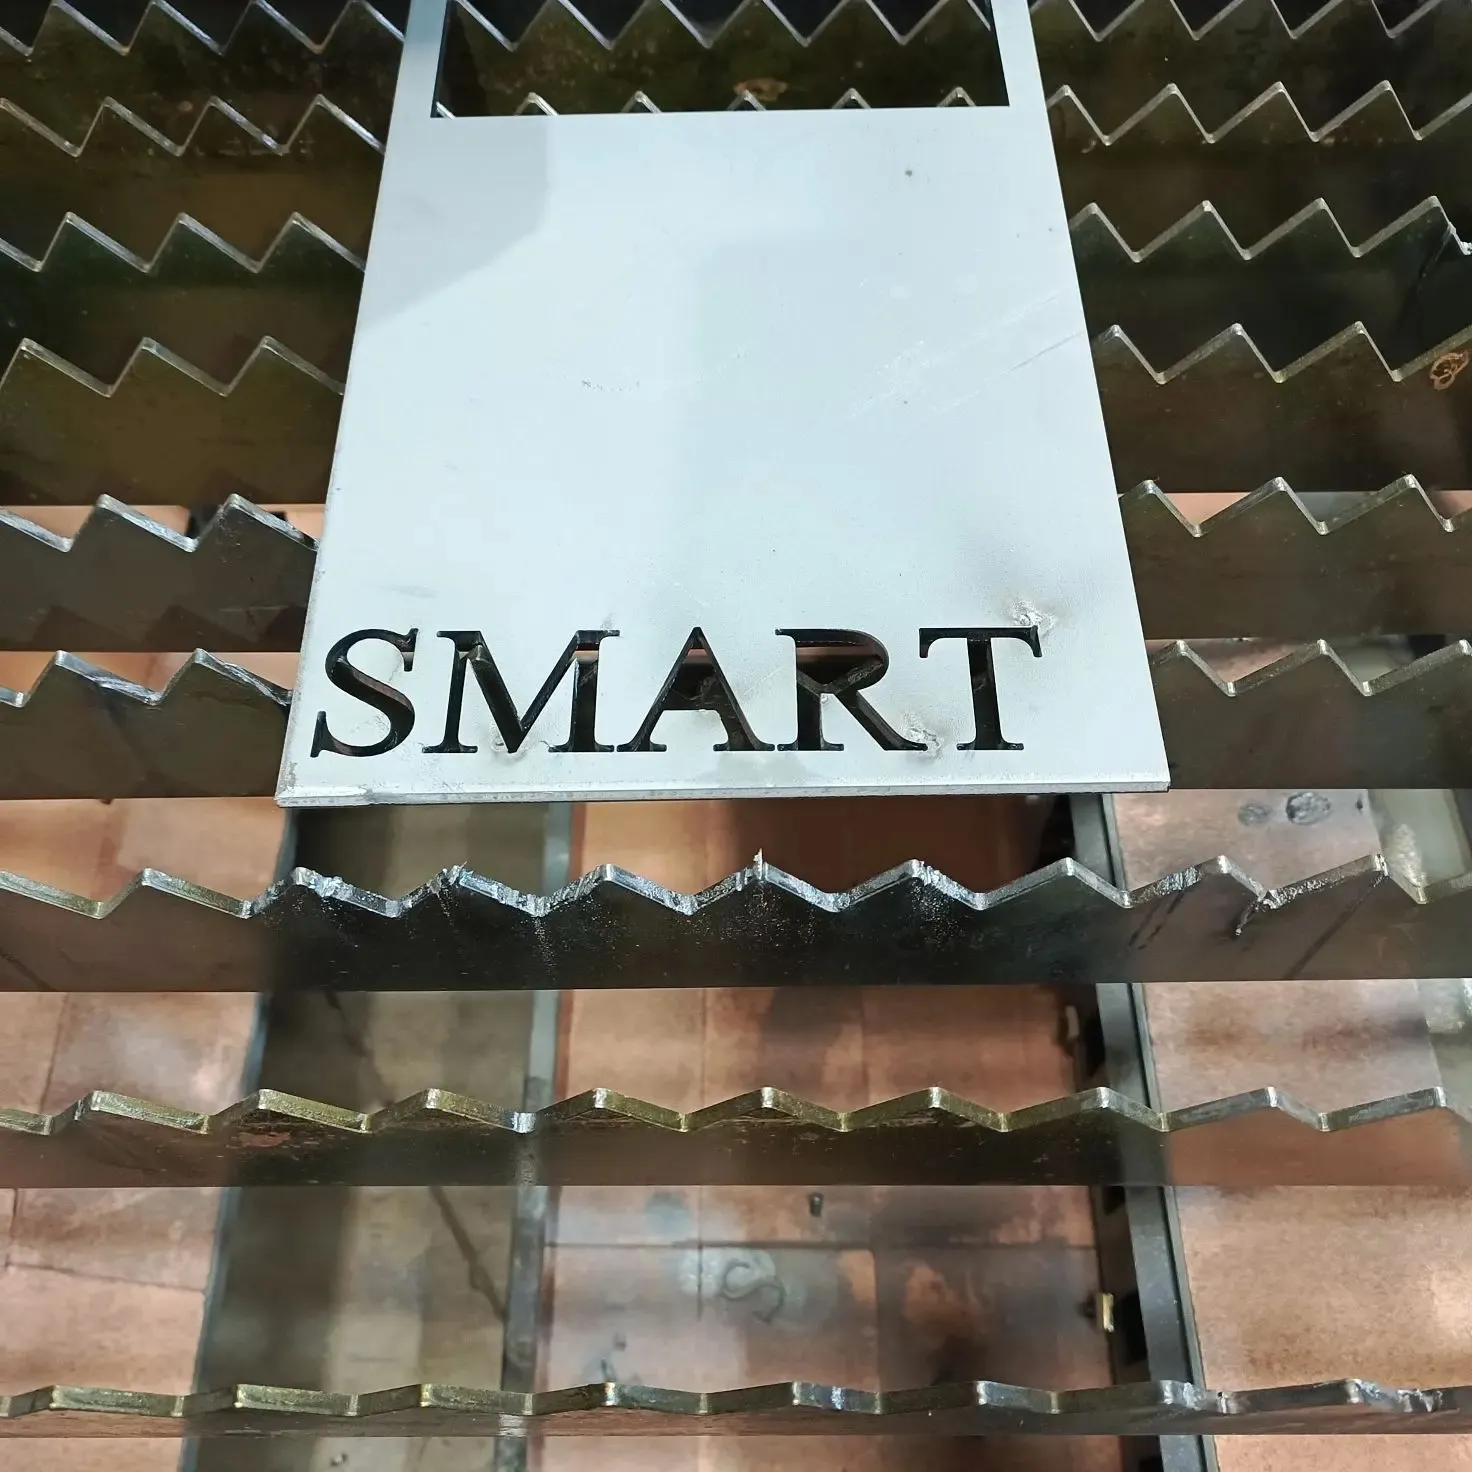
Комплекс протестировали на холостом ходу и под нагрузкой. Контрольные резы подтвердили стабильную работу оборудования. Завершил пусконаладку практический инструктаж персонала по запуску станка, загрузке программ, выбору параметров и безопасной эксплуатации.
Красноярск: настройка под производственные задачи
На второй площадке станок установили на подготовленное основание, выверили и закрепили. Специалисты подключили режущую головку, стойку управления, чиллер, компрессор и фильтровентиляционную установку, после чего настроили CypCut, приводы, датчики и защитные блокировки.
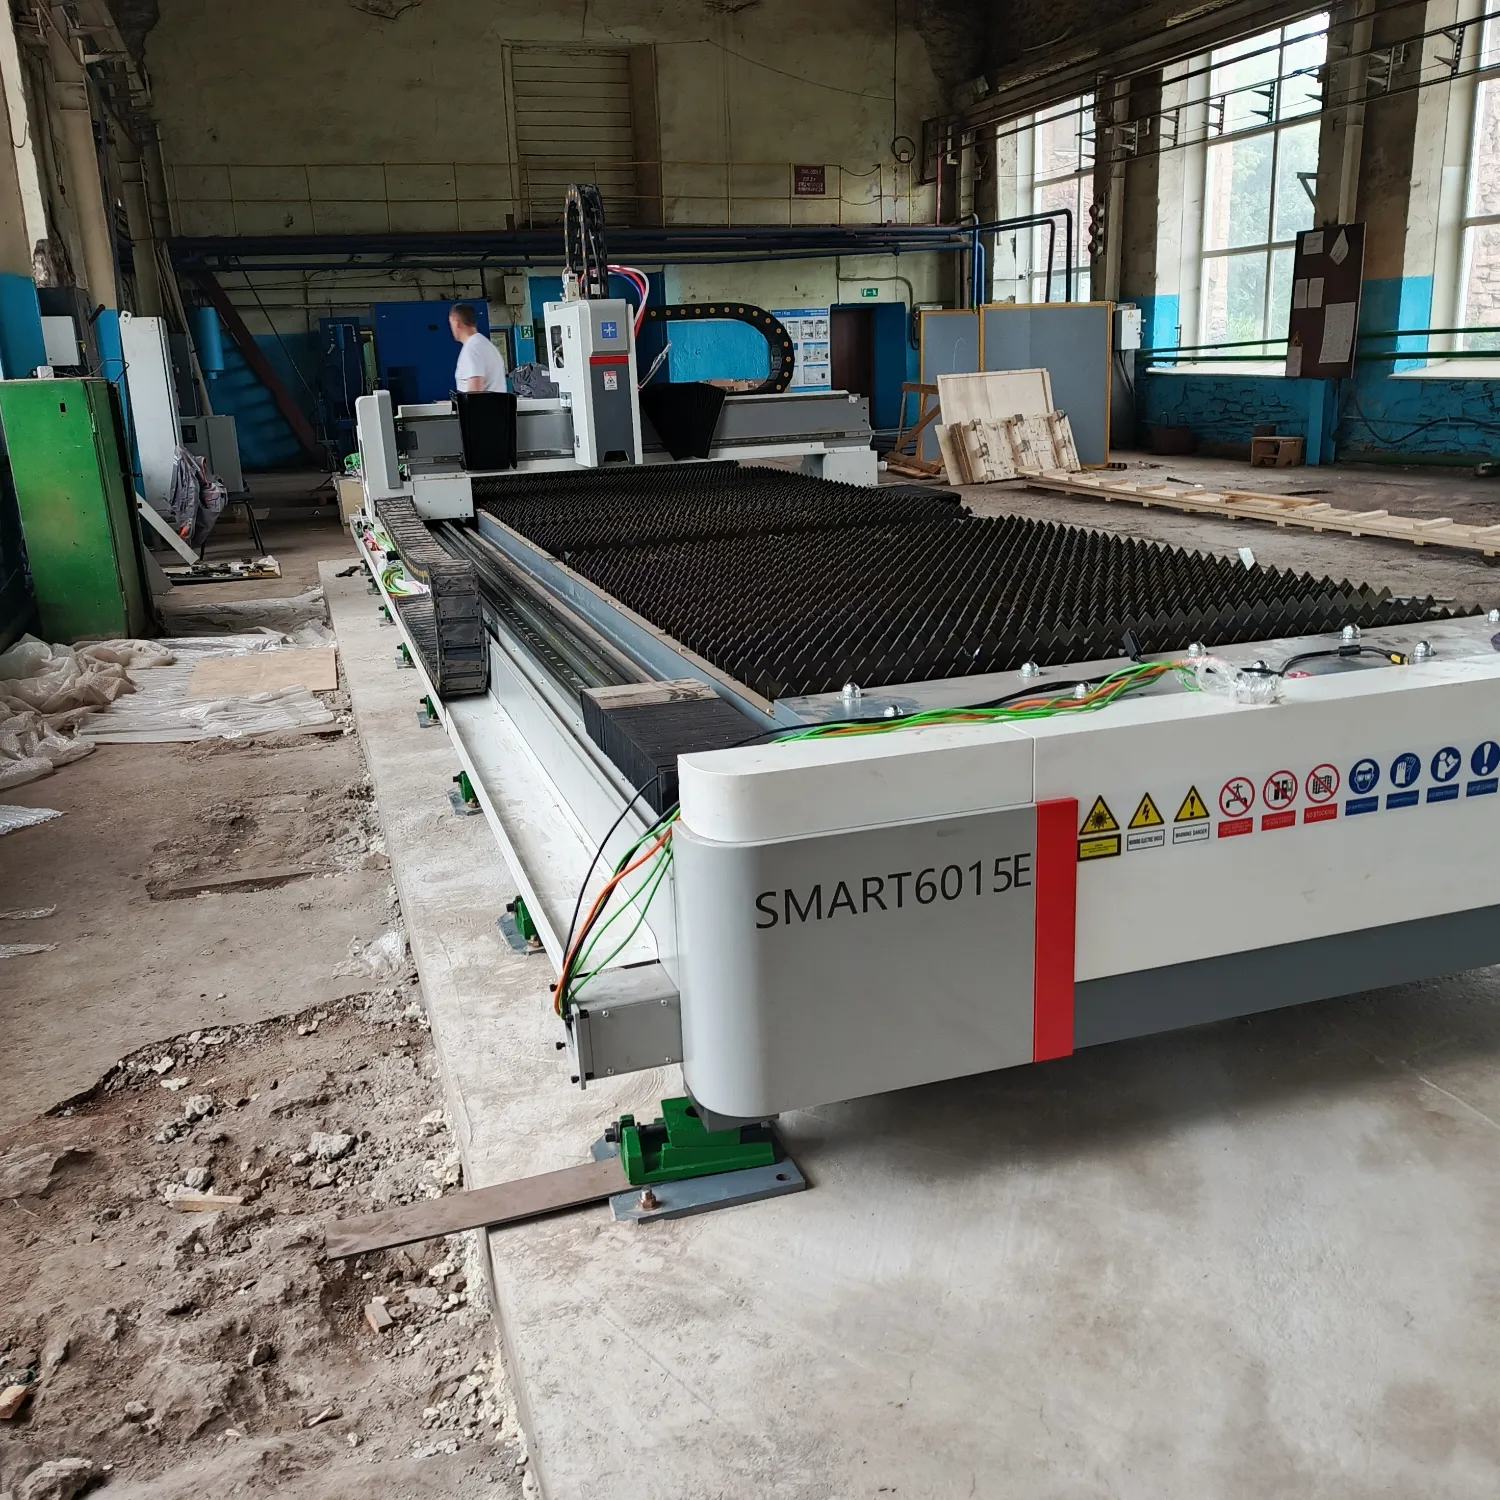
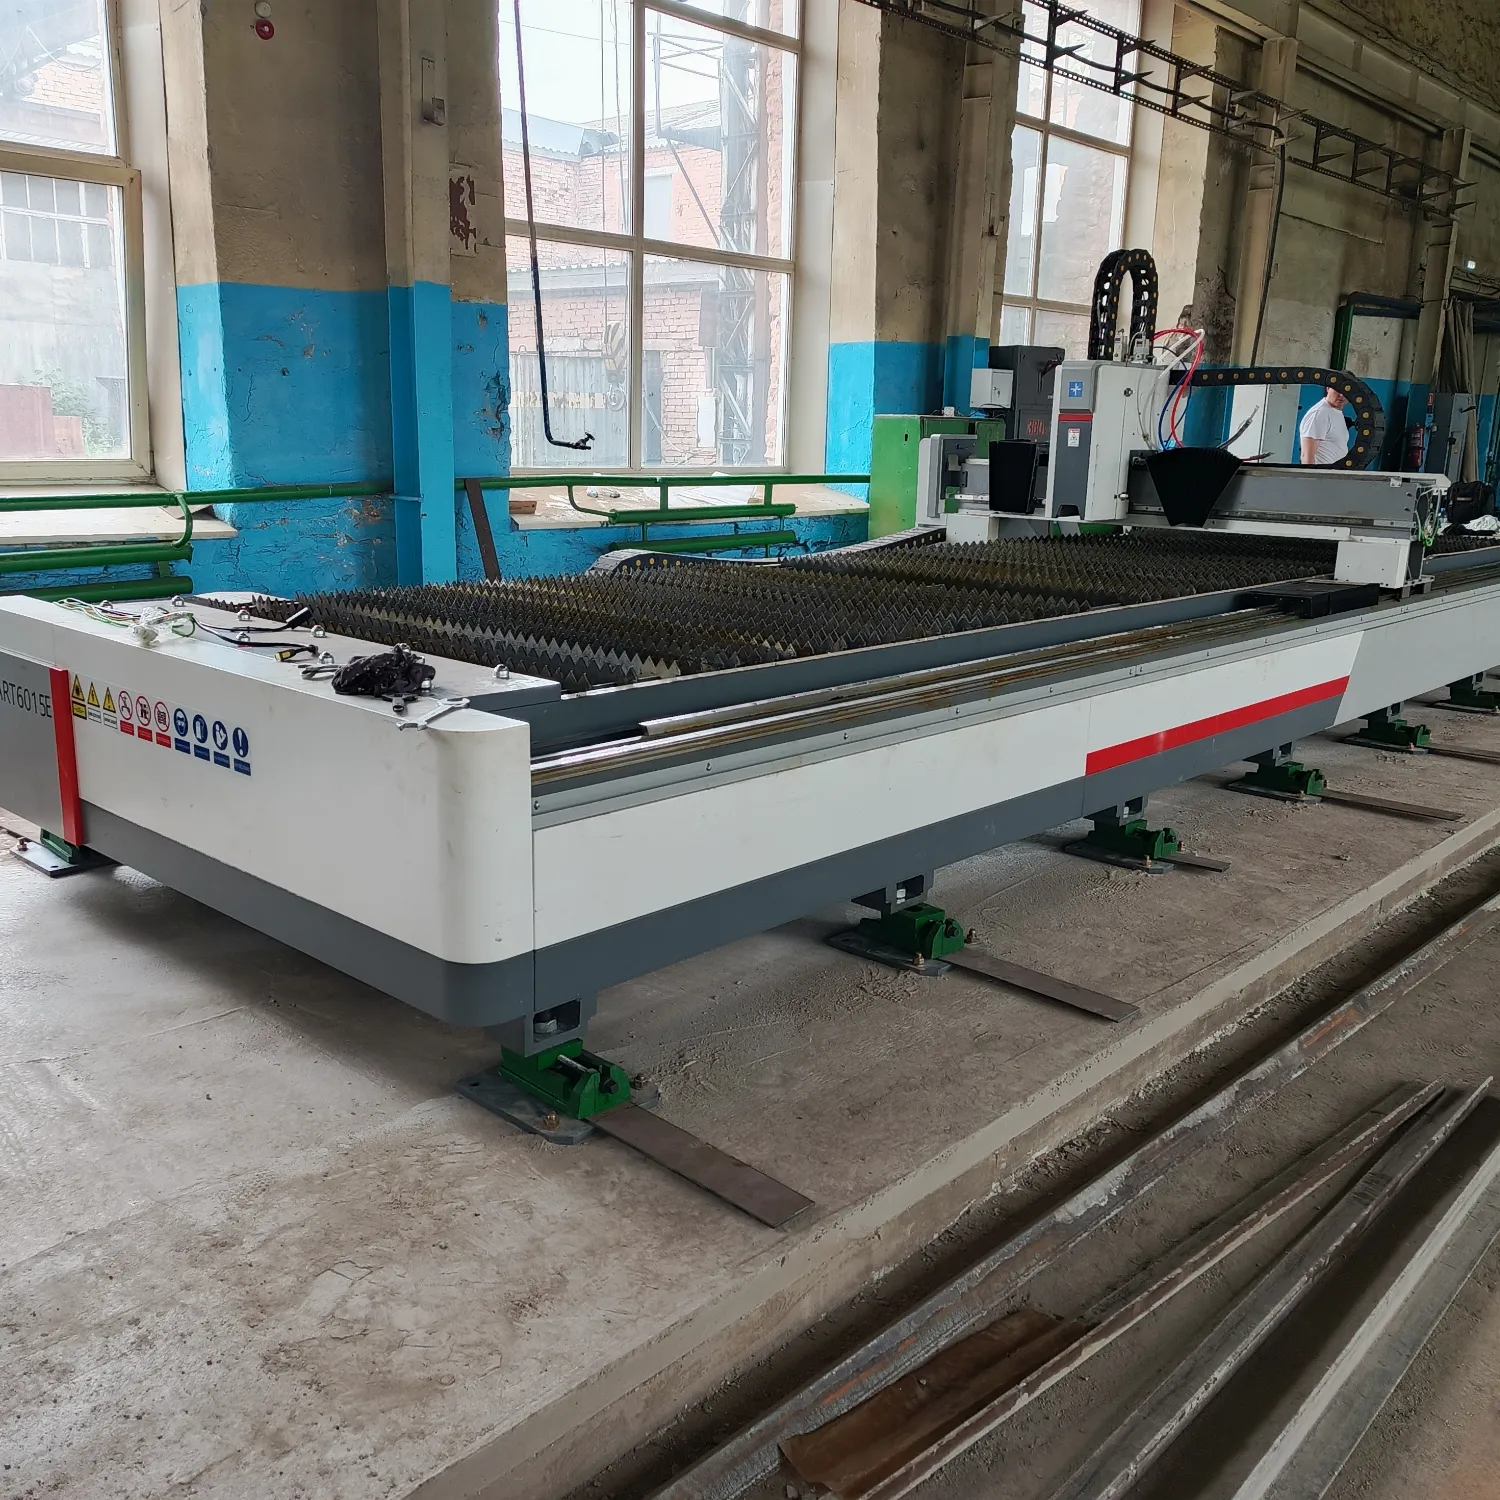
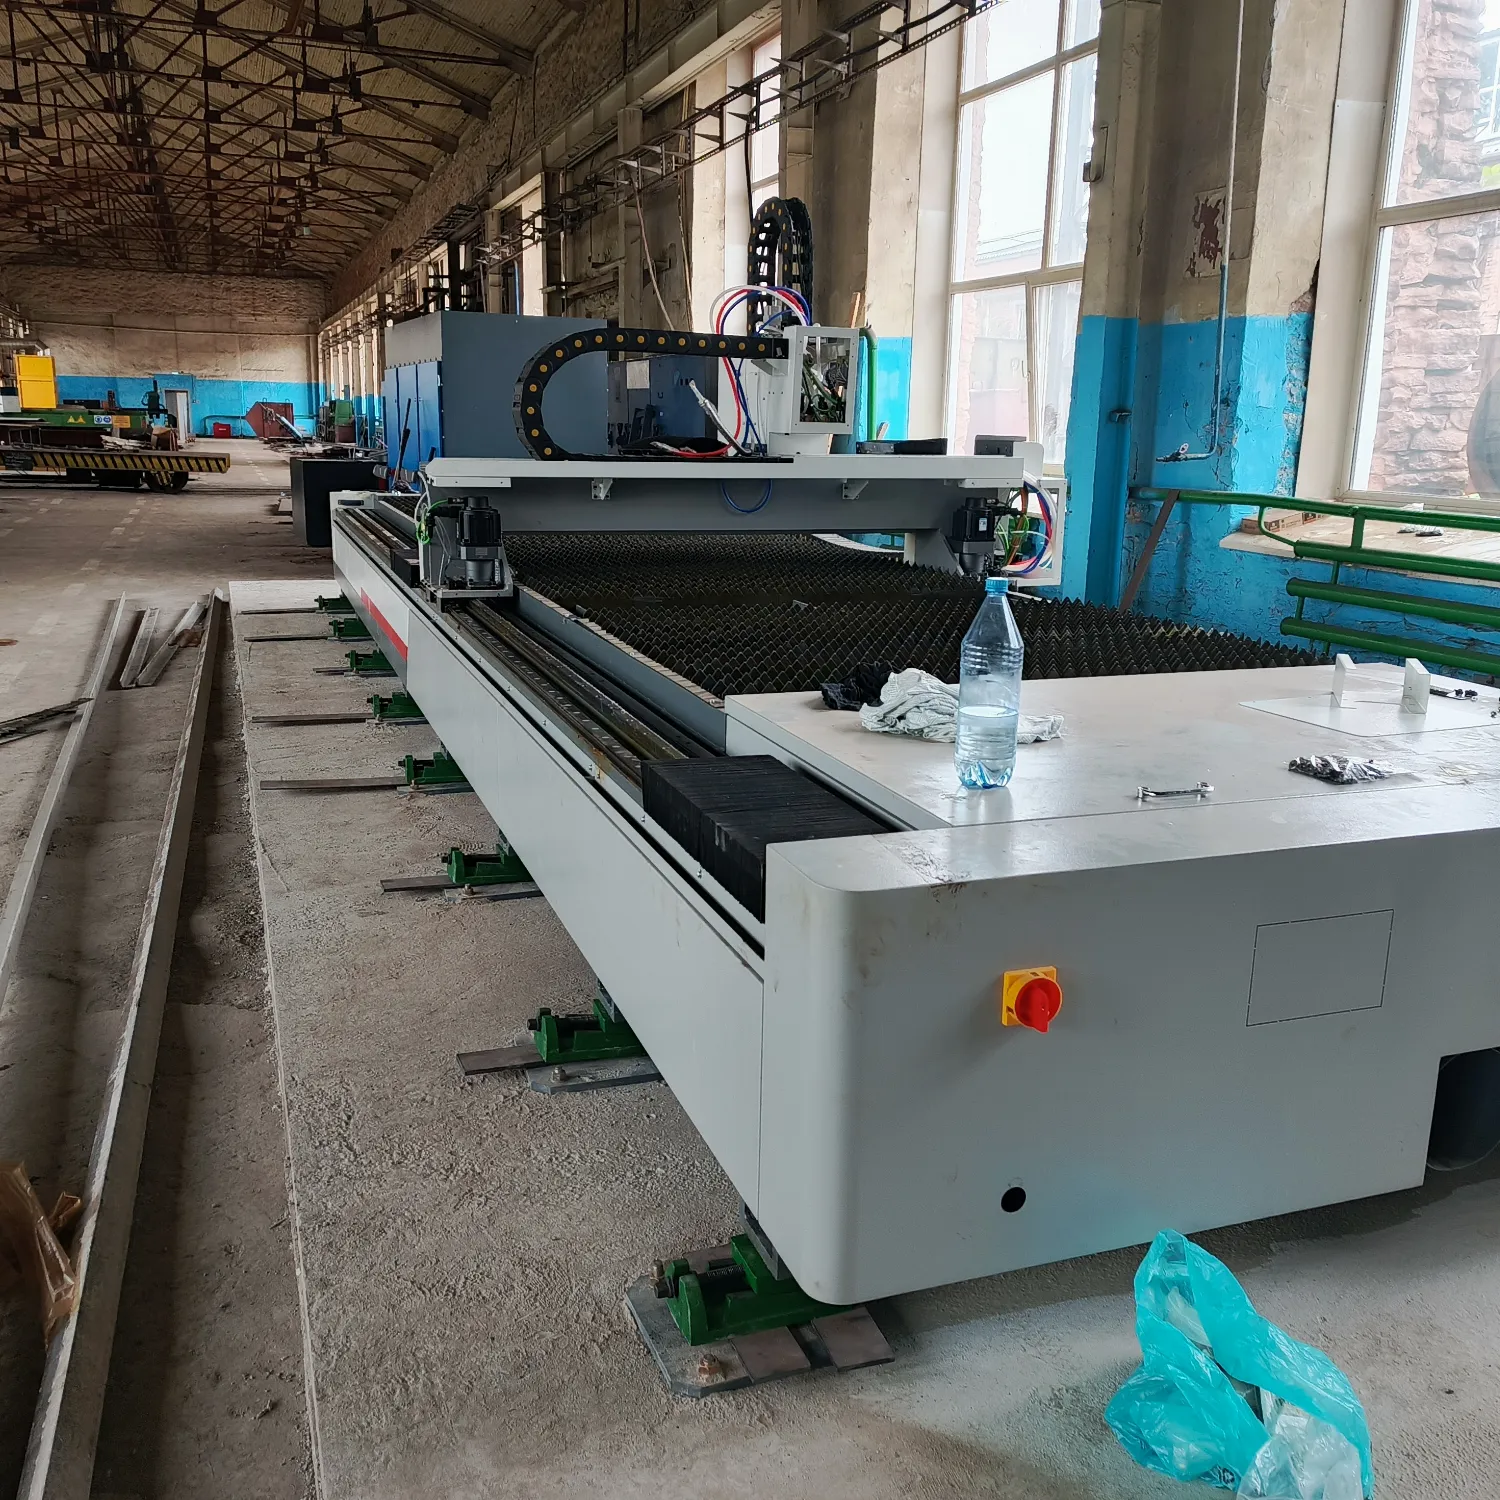
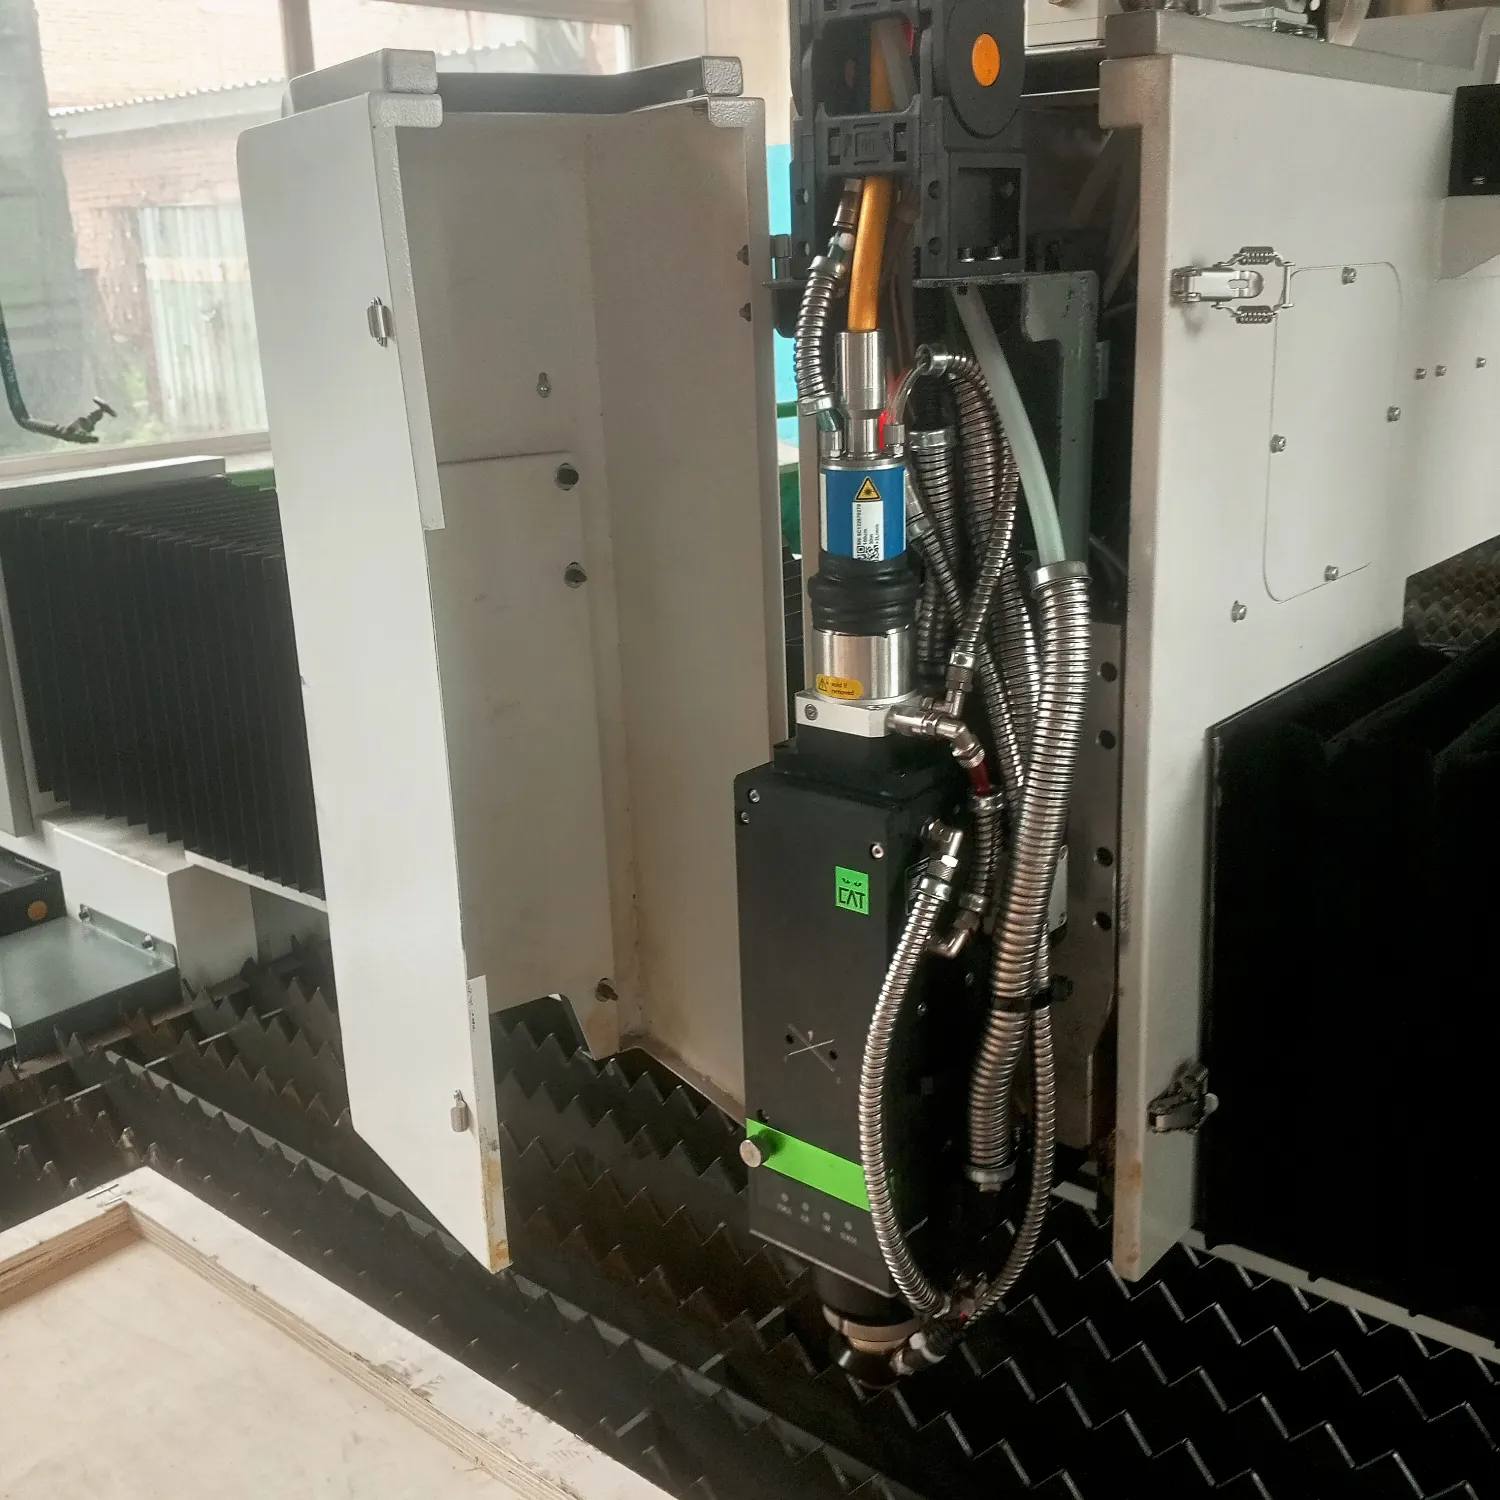
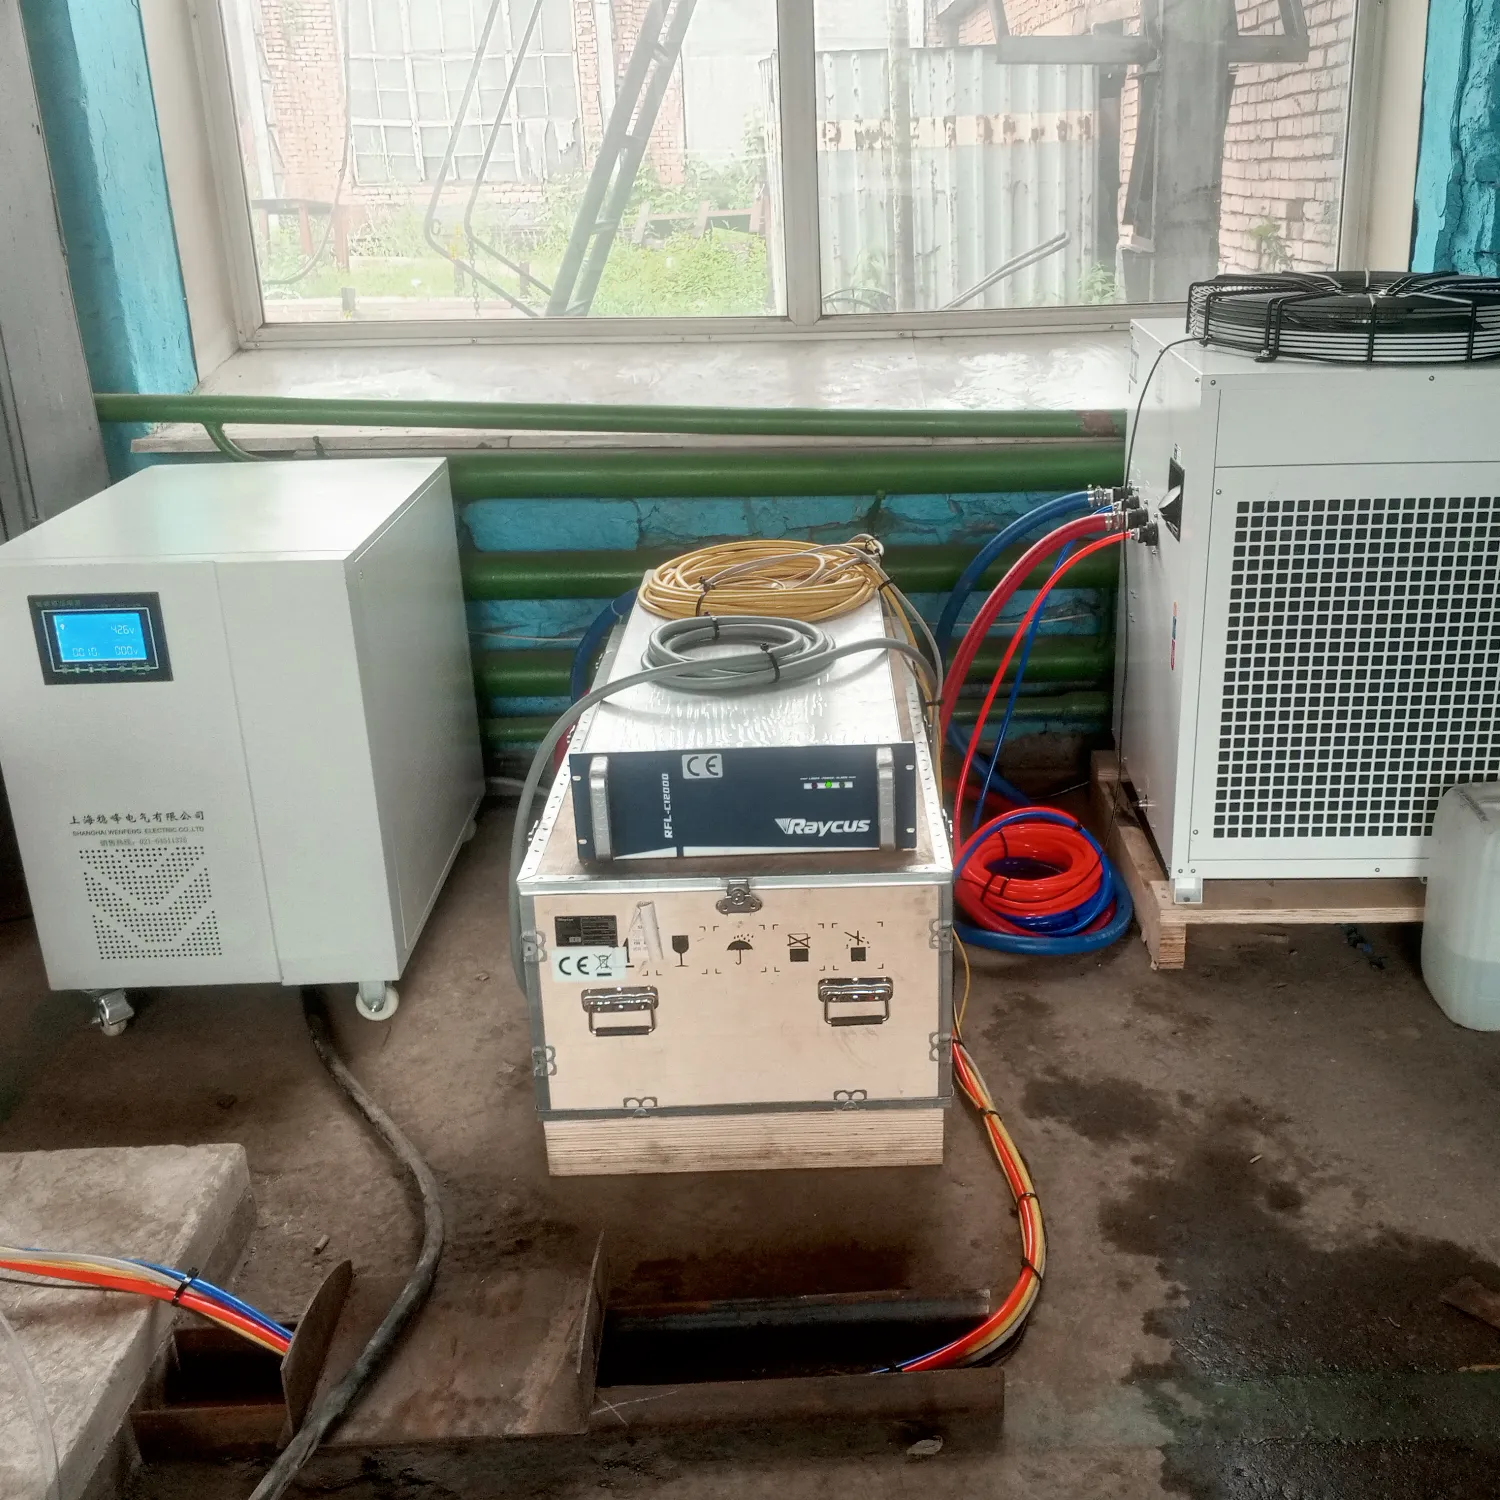
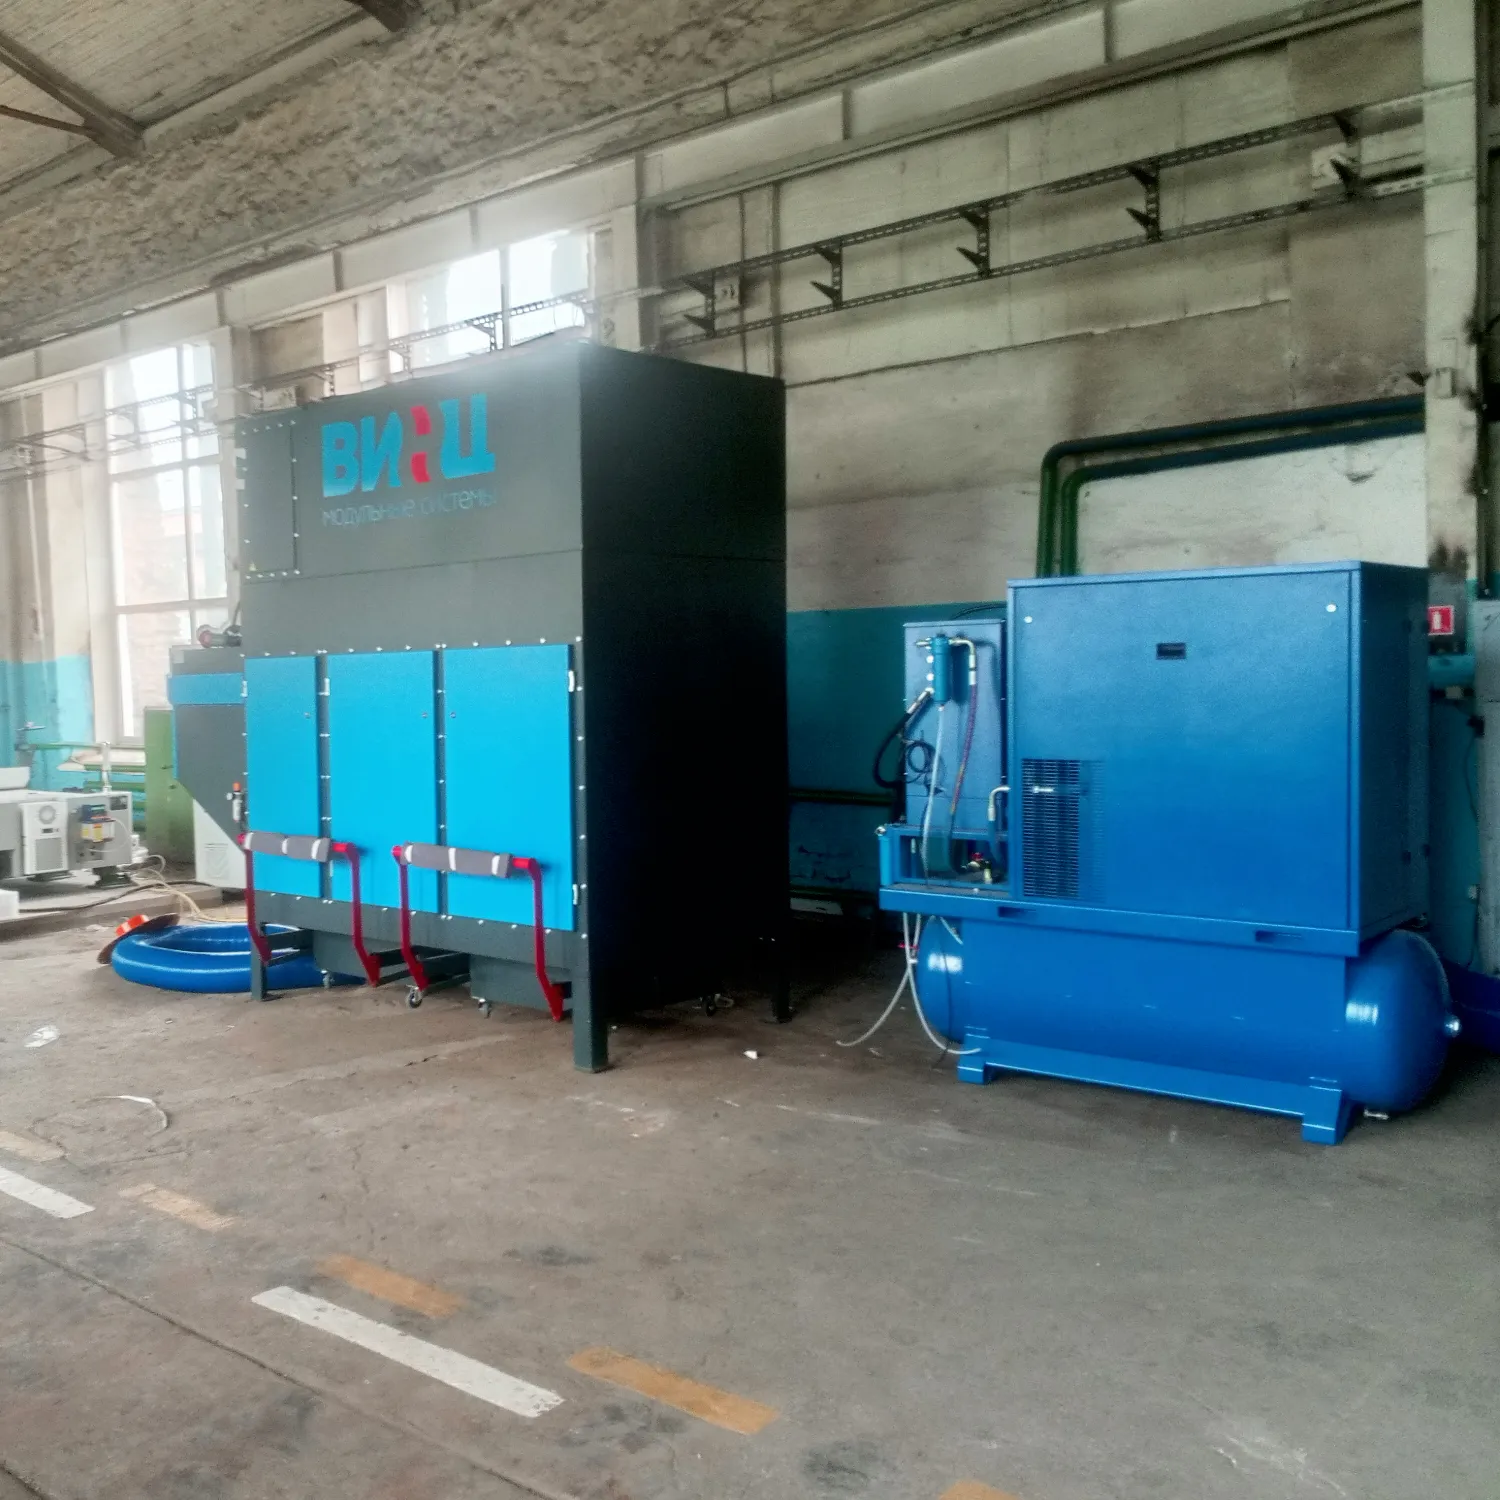
Перед переходом к резке проверили холостые перемещения, позиционирование головки и взаимодействие станка с периферийными системами. После этого комплекс вывели на рабочие режимы и приступили к подбору параметров под производственные задачи заказчика.
Контрольные резы выполнили на листовой стали с использованием сжатого воздуха. Для работы подготовили режимы резки металла толщиной от 1 до 10 мм.
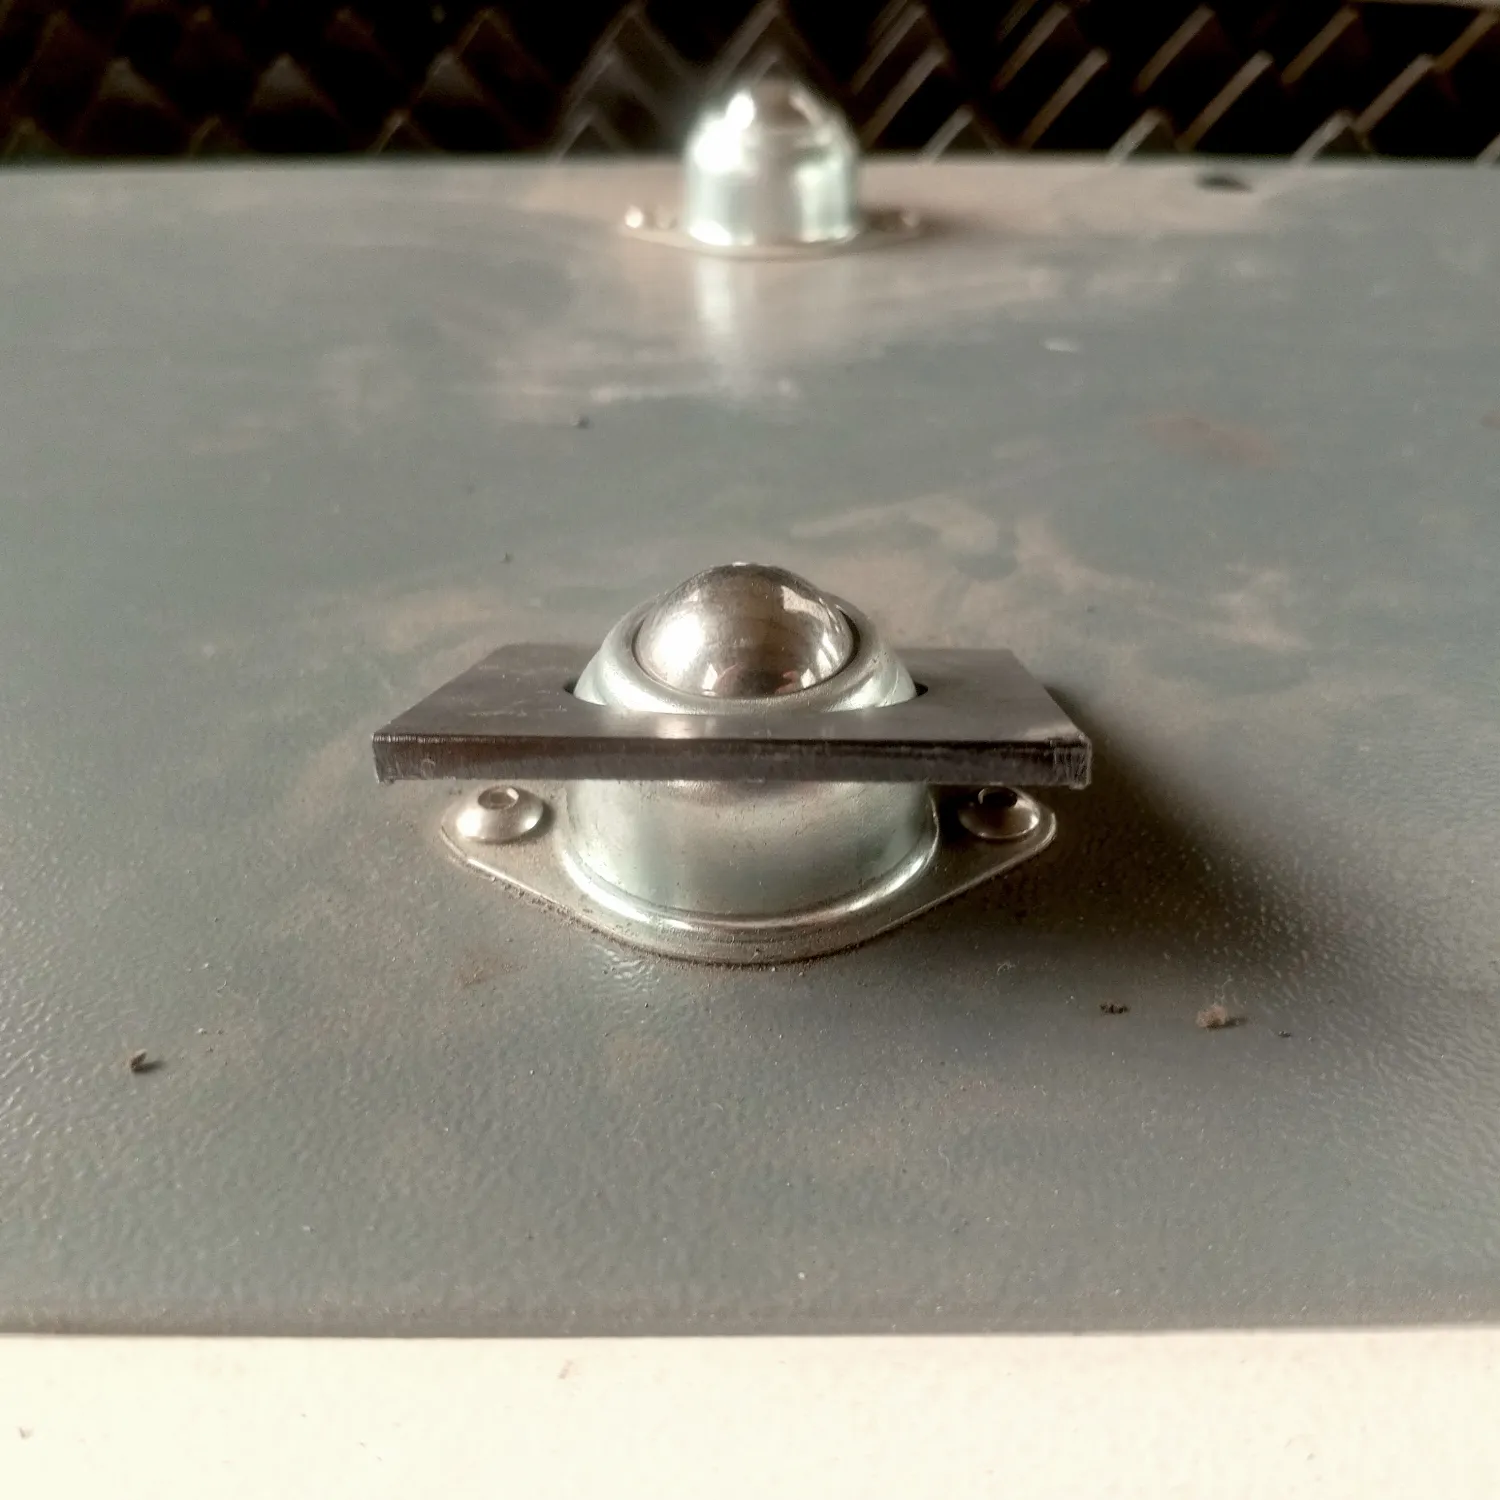
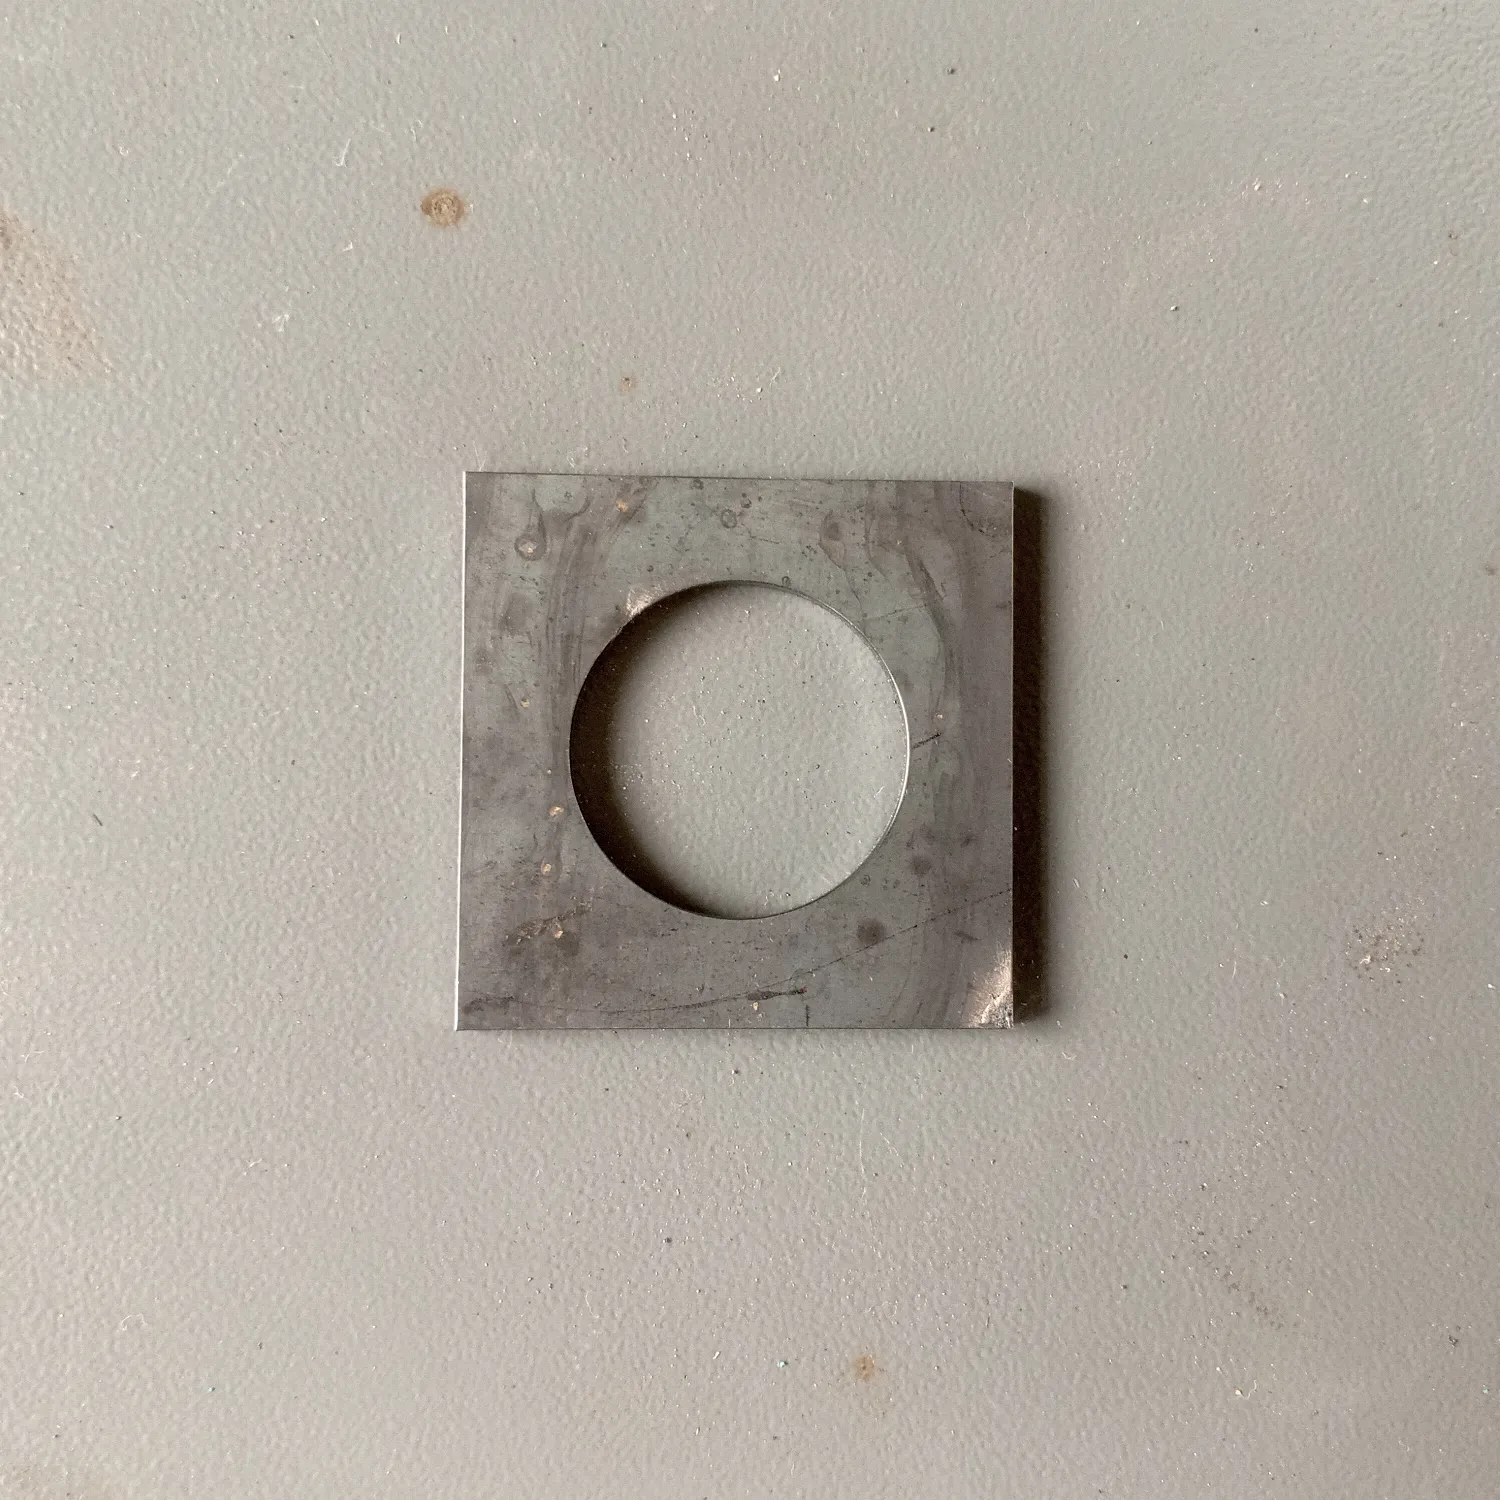
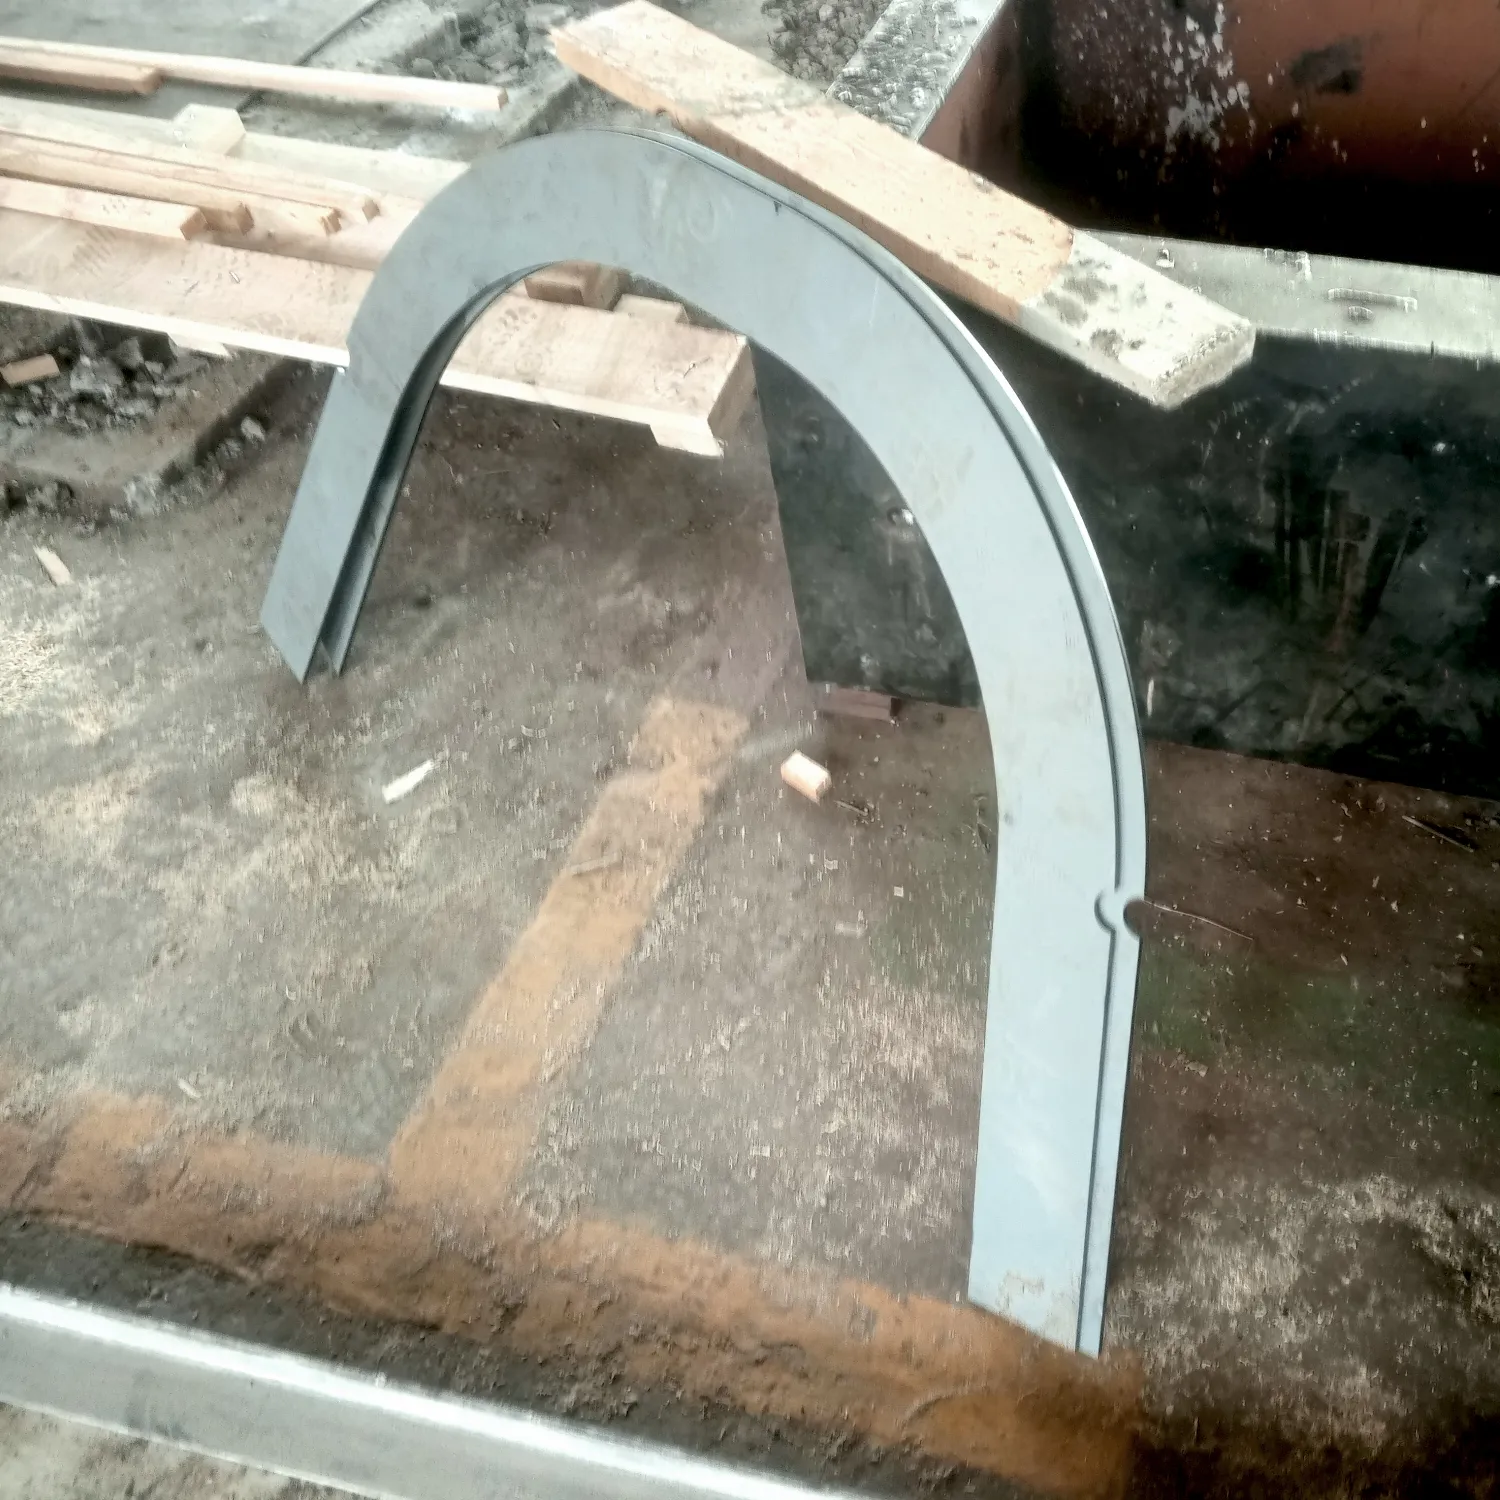
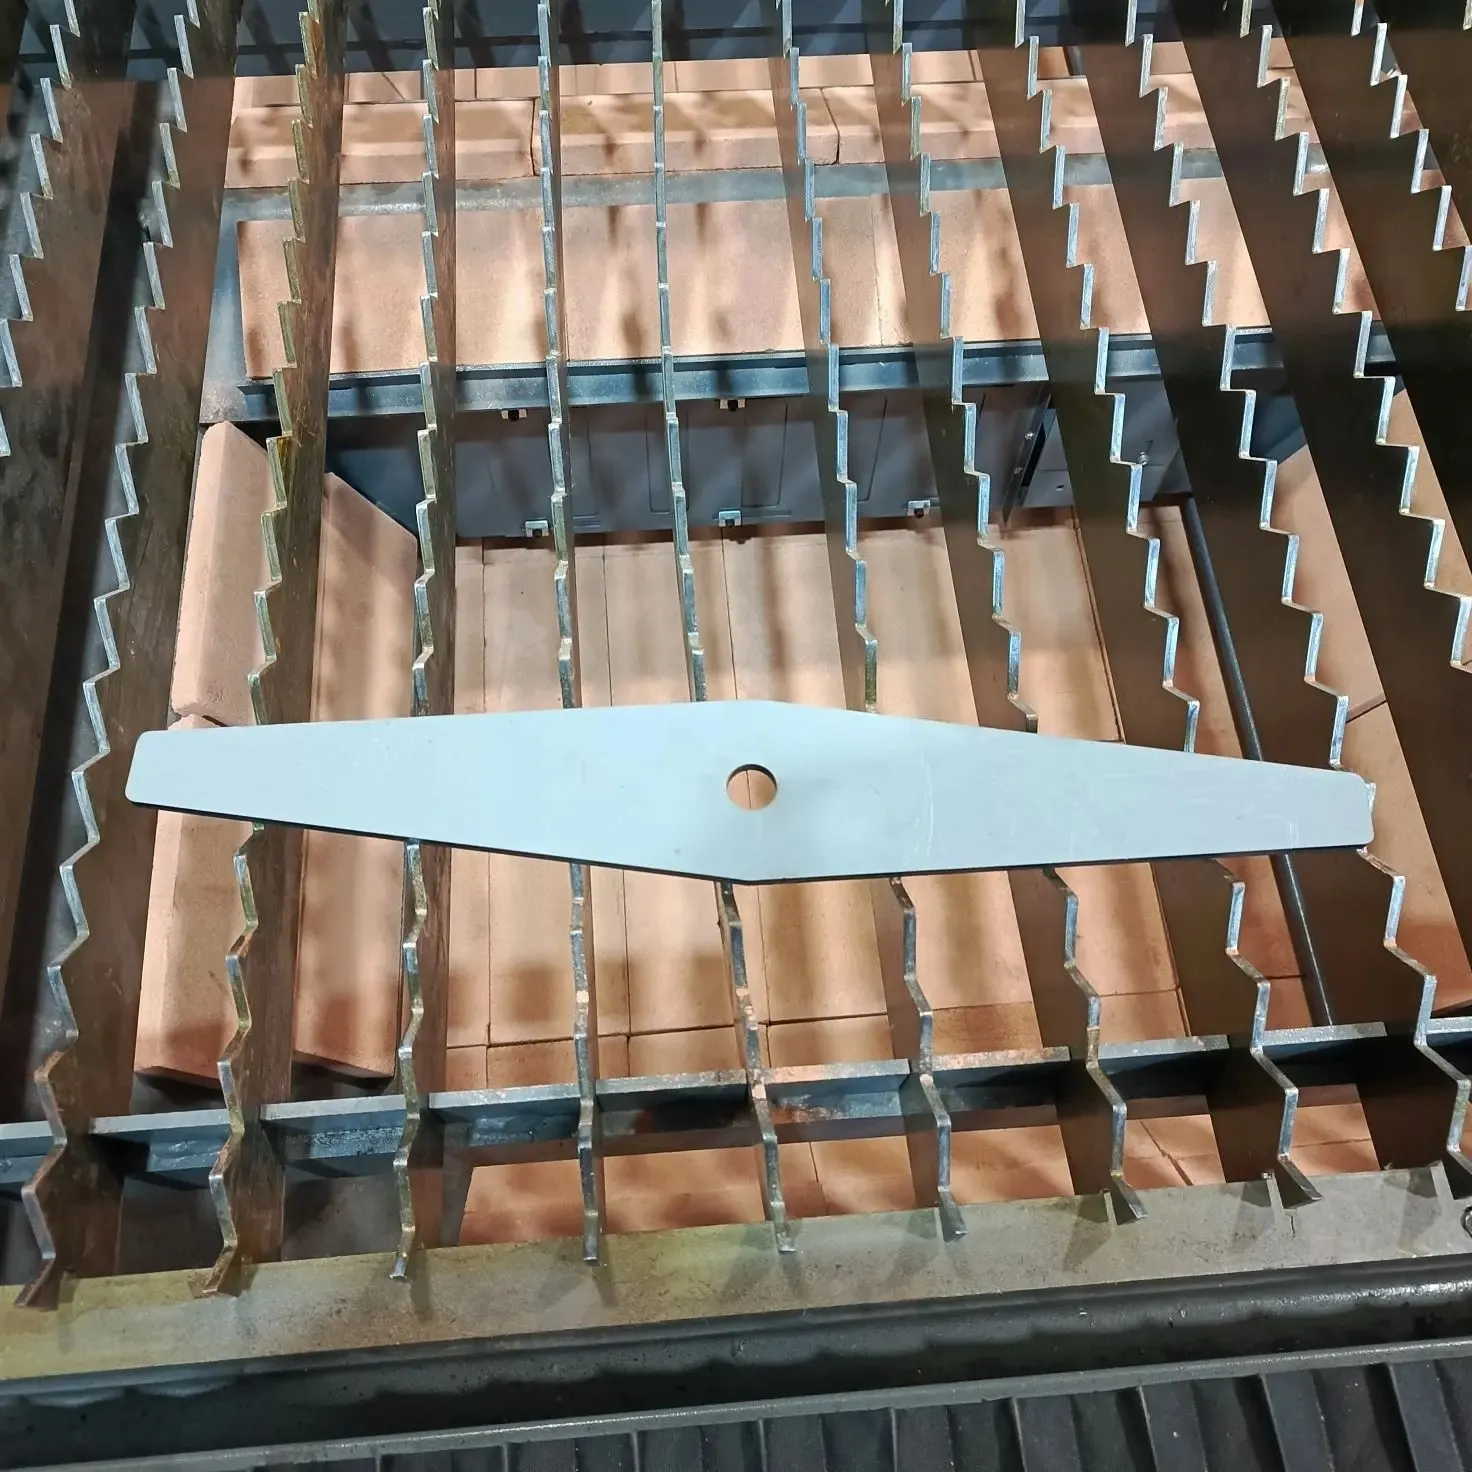
Во время ПНР станок использовали и для практической задачи: на SMART6015E вырезали детали переходника для подключения фильтровентиляционной установки. После испытаний операторам показали работу со станком, CypCut и CypNest. Комплекс прошёл проверку под нагрузкой и был введён в эксплуатацию.
24 кВт в промышленной эксплуатации
В результате АО «Енисейское речное пароходство» получило два полноценных участка лазерного раскроя общей мощностью 24 кВт. Станки установлены на удалённых друг от друга площадках, но имеют единую конфигурацию, общие принципы управления и одинаковый подход к подготовке технологических программ.
Это упрощает обучение операторов, перенос заданий между производствами и дальнейшее обслуживание оборудования. Оба комплекса готовы к раскрою крупноформатных листов и серийной обработке металла в широком диапазоне толщин.
Модели в проекте
-
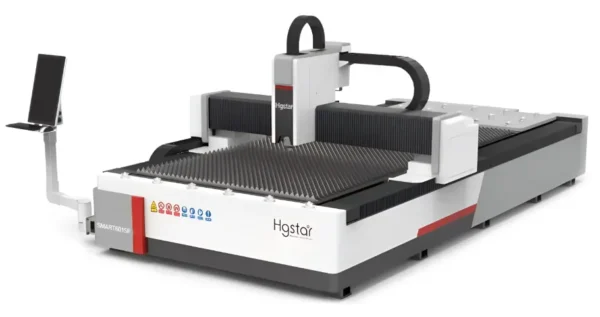 Серия SMART6015E
Лазерный станок HGTECH SMART6015E 12 кВт для резки листов металла
7 236 700 ₽- Мощность: 12 кВт.
- Макс. скорость перемещения: 100 м/мин.
- Рабочее поле: 6096×1524 мм.