Главная > Каталог > Лазерная резка > Резка листового металла > Серия LB3015 > Портальный лазерный станок HDCut LB3015 2 кВт для резки листов металла

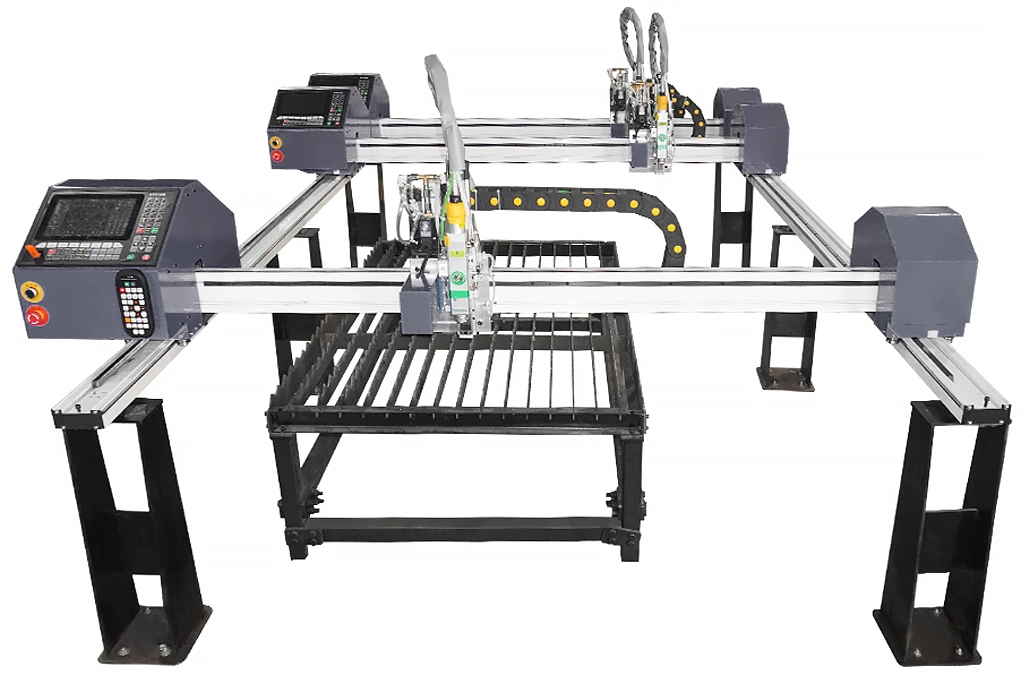
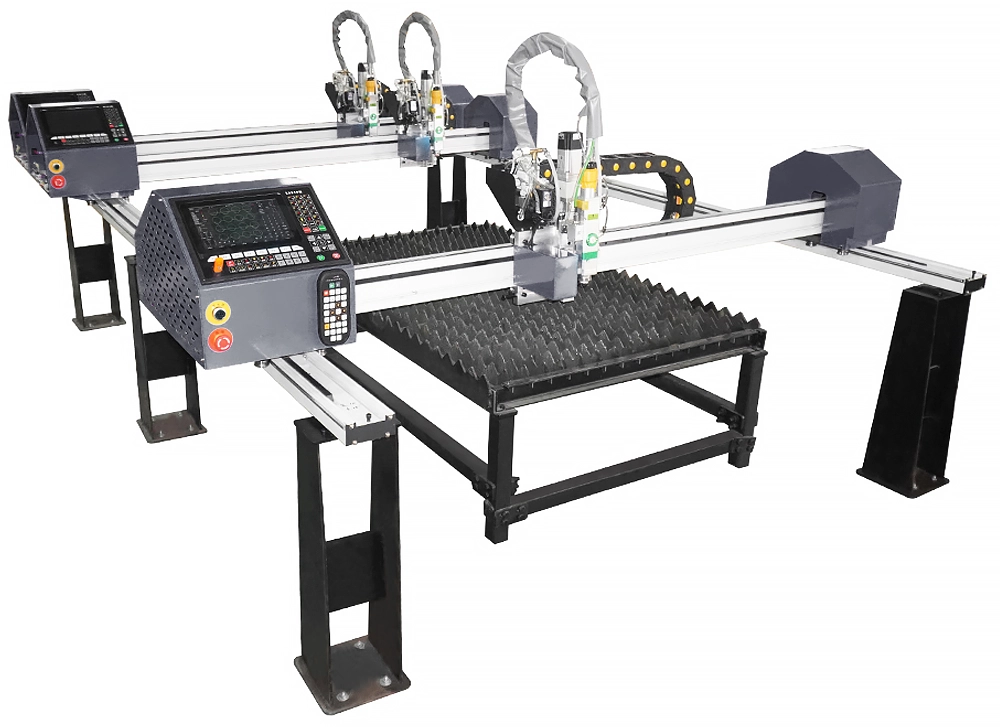
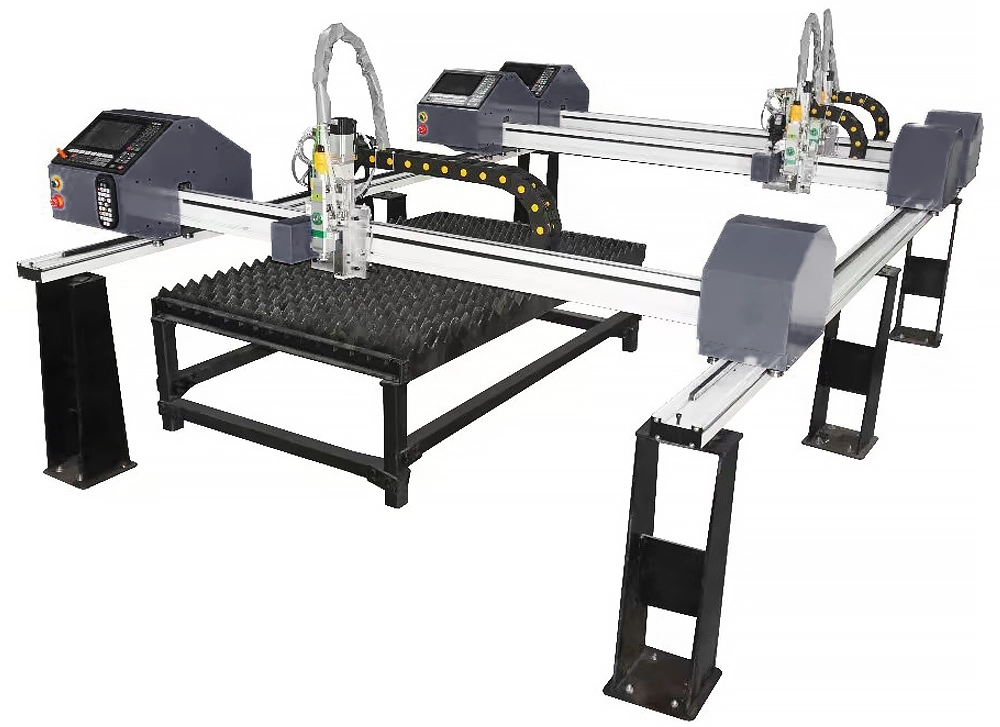
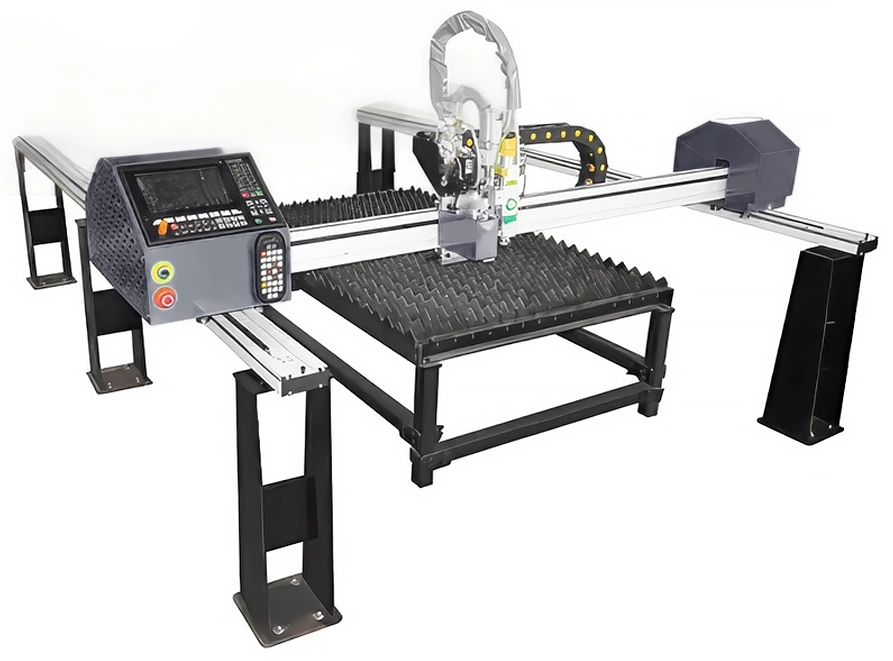


Портальный лазерный станок HDCut LB3015 2 кВт для резки листов металла
- Мощность: 2000 Вт.
- Рабочая скорость: до 8 м/мин.
- Рабочее поле: 1510×3020 мм.
Описание
HDCut LB3015 — портальный станок волоконной лазерной резки с рабочим полем 1510×3020 мм. Версия мощностью 2 кВт оснащена лазерным источником Raycus и предназначена для раскроя листов углеродистой и нержавеющей стали, алюминия.
Открытая портальная конструкция обеспечивает удобный доступ к рабочей зоне и упрощает размещение оборудования. Станок комплектуется системой ЧПУ Fangling L5210H, режущей головкой Raytools BT 220, сервоприводами Leadshine, системой контроля высоты головки и пропорциональным управлением подачей режущего газа.
Особенности
- Рабочее поле 1510×3020 мм.
- Волоконный источник Raycus мощностью 2000 Вт.
- Система ЧПУ Fangling L5210H с автоматическим поиском края заготовки.
- Система управления высотой режущей головки THC.
- Режущая головка Raytools BT 220 с ручной фокусировкой.
- Литой алюминиевый портал с высокоточными линейными направляющими.
- Беззазорная зубчато-реечная передача портала.
- Серводвигатели Leadshine по осям X, Y и Z.
- Шарико-винтовая передача подъёмного механизма.
- Пропорциональное регулирование давления режущего газа.
- Промышленный чиллер Hanli.
Основные узлы

Лазерный источник Raycus RFL-C2000S-CE
Иттербиевый волоконный источник мощностью 2000 Вт работает на длине волны 1070 нм. Заявленный ресурс лазера составляет 100 000 часов. Мощность 2 кВт расширяет диапазон обрабатываемых толщин и повышает производительность при раскрое листового металла.
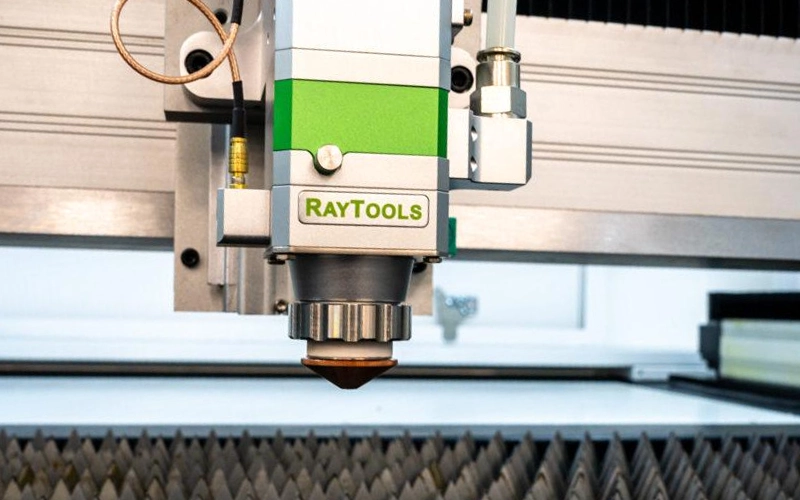
Лазерная головка Raytools BT 220
Режущая головка с ручной настройкой фокуса работает совместно с системой контроля высоты THC. Система контролирует положение головки относительно поверхности листа и поддерживает необходимый рабочий зазор во время резки.
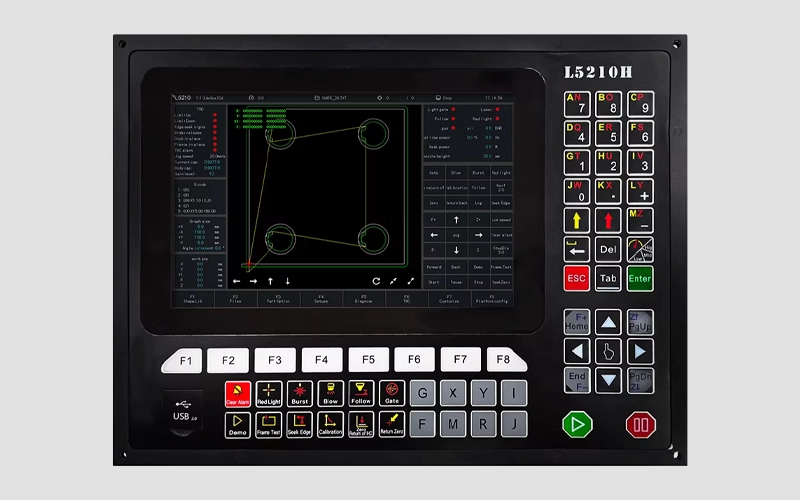
Система ЧПУ Fangling L5210H
Трёхосевая система ЧПУ на базе ARM и FPGA управляет перемещениями станка и технологическими операциями лазерной резки. Поддерживает настройку параметров обработки, работу с графическими контурами, загрузку программ и автоматический поиск края листа.
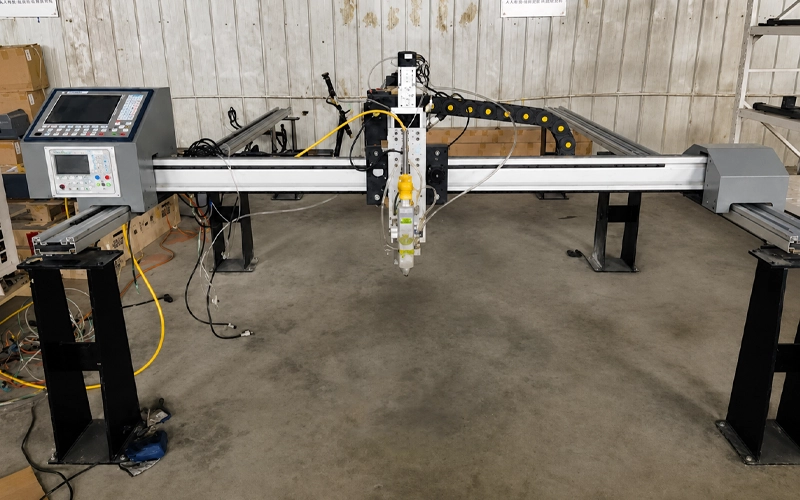
Алюминиевый портал
Поперечная балка изготовлена из облегчённого алюминиевого сплава и перемещается по высокоточным линейным направляющим. Малая масса портала снижает инерцию подвижной конструкции, а беззазорная зубчато-реечная передача обеспечивает стабильное перемещение по рабочей зоне.
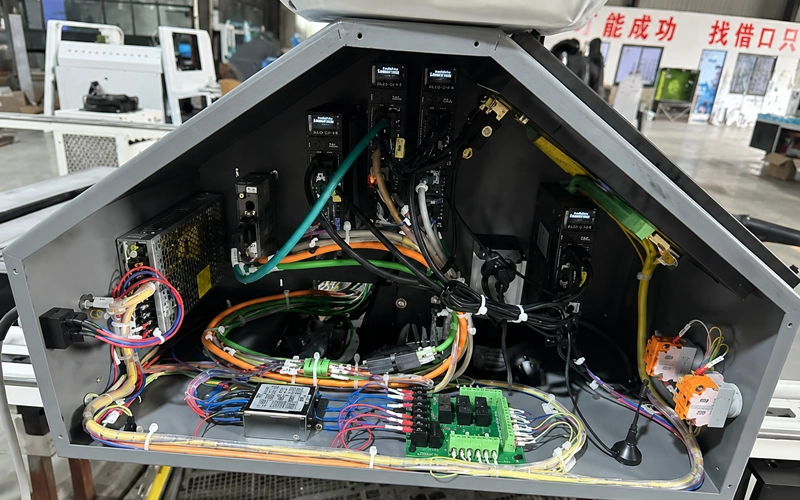
Серводвигатели Leadshine
По осям X, Y и Z установлены серводвигатели Leadshine мощностью 400 Вт. Сервоприводы обеспечивают управляемое позиционирование рабочих узлов, а редукторы HaiJie применяются для передачи крутящего момента с минимальным люфтом.
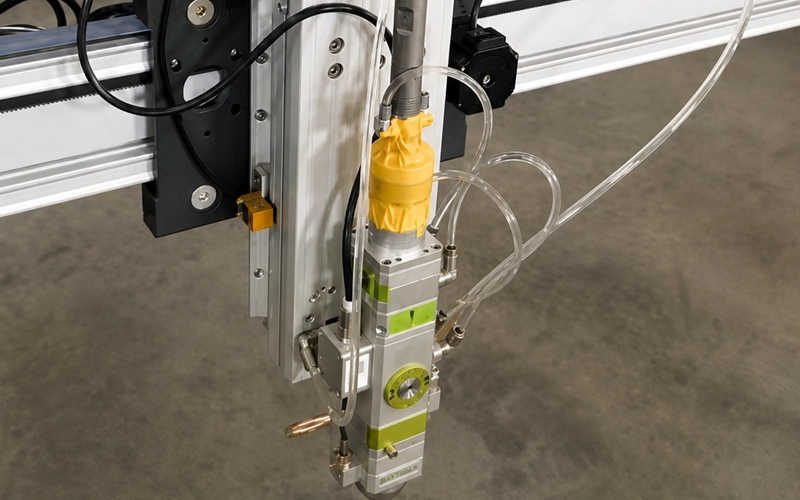
Подъёмный механизм режущей головки
Вертикальное перемещение режущего узла выполняется посредством шарико-винтовой передачи. ШВП обеспечивает плавное и точное позиционирование головки по оси Z при подводе к листу и в процессе обработки.
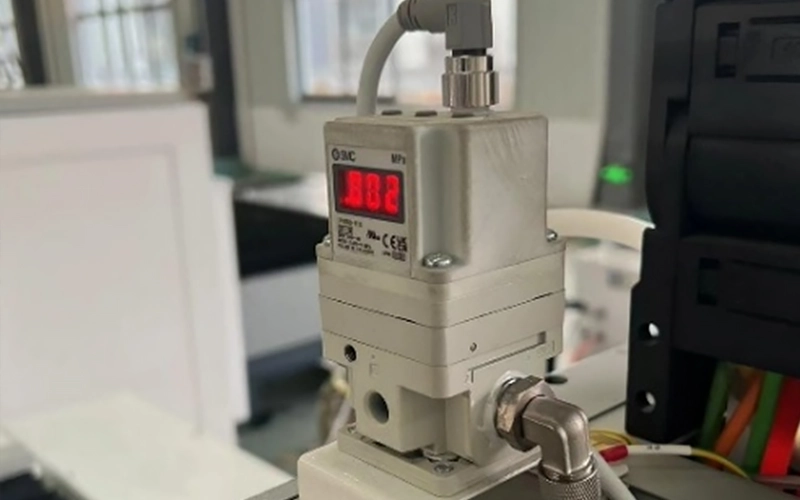
Пропорциональный газовый клапан
Клапан SMC или Aventics обеспечивает регулируемую подачу вспомогательного газа в соответствии с выбранным режимом обработки. Контроль давления необходим для стабильного удаления расплава и получения качественной кромки.
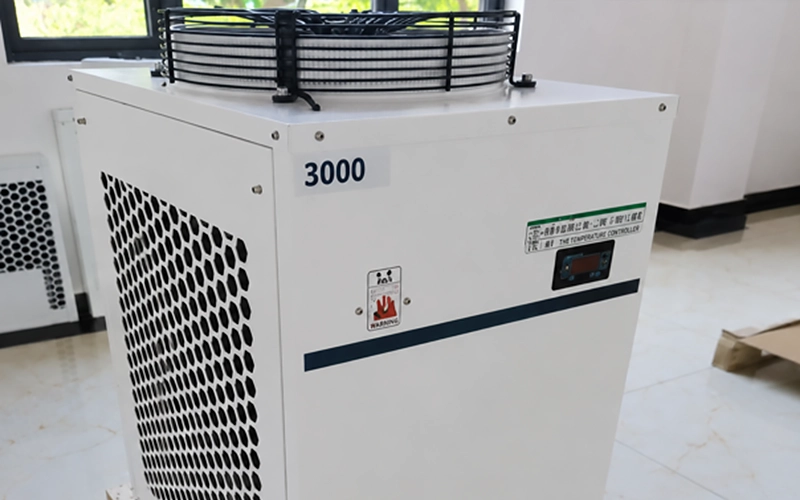
Промышленный чиллер Hanli
Система водяного охлаждения поддерживает рабочую температуру лазерного источника и оптических компонентов. Стабильный температурный режим особенно важен при продолжительных циклах резки.
Технические характеристики
| Источник лазерного излучения | |
|---|---|
| Производитель и модель | Raycus RFL-C2000S-CE |
| Тип | Иттербиевый волоконный лазер |
| Длина волны | 1070 нм |
| Мощность | 2000 Вт |
| Ресурс лазера | 100 000 часов |
| Рабочий диапазон | |
| Рабочее поле по оси X | 1510 мм |
| Рабочее поле по оси Y | 3020 мм |
| Параметры точности | |
| Точность позиционирования | ±0,05 мм/м |
| Повторяемость позиционирования | ±0,05 мм |
| Характеристики перемещений | |
| Максимальное ускорение | 0,8 G |
| Скорость работы | 0–8000 мм/мин |
| Основная комплектация | |
| Система ЧПУ | Fangling L5210H |
| Режущая головка | Raytools BT 220 |
| Серводвигатели | Leadshine, X/Y/Z — 400/400/400 Вт |
| Редуктор | HaiJie |
| Пропорциональный газовый клапан | SMC / Aventics |
| Система охлаждения | Hanli |
| Электропитание | 3 фазы, 220 В, 50 Гц |
Режущая способность
| Материал | Максимальная толщина |
|---|---|
| Углеродистая сталь | до 16 мм |
| Нержавеющая сталь | до 8 мм |
| Алюминий | до 5 мм |
Режимы являются ориентировочными. Фактическая скорость зависит от материала, параметров газа, состояния оптических элементов и требований к качеству кромки.

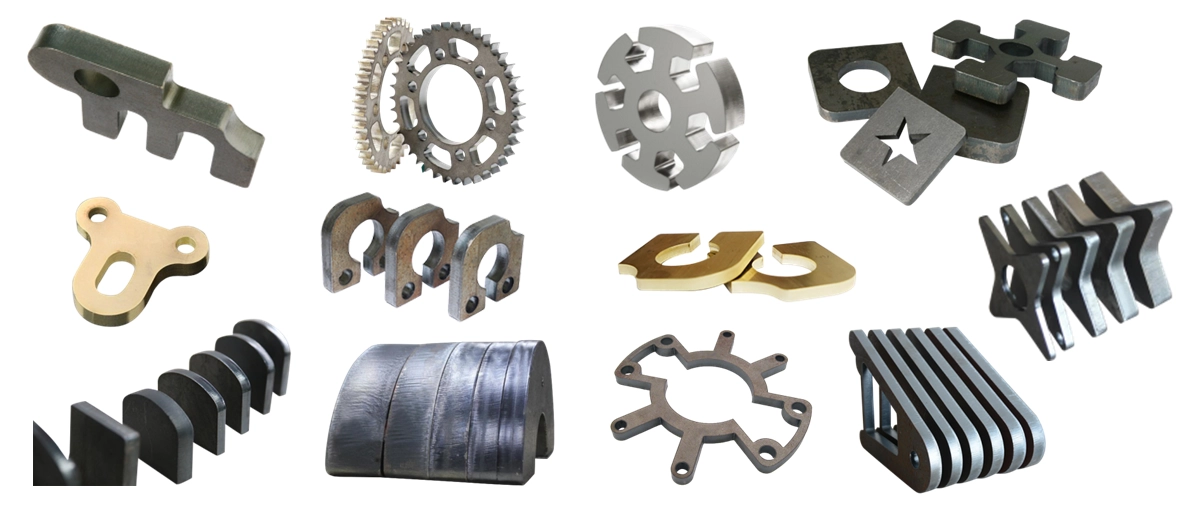
Образцы резки