Главная > Каталог > Лазерная резка > Резка листового металла > Серия LB3015 > Портальный лазерный станок HDCut LB3015 1,5 кВт для резки листов металла

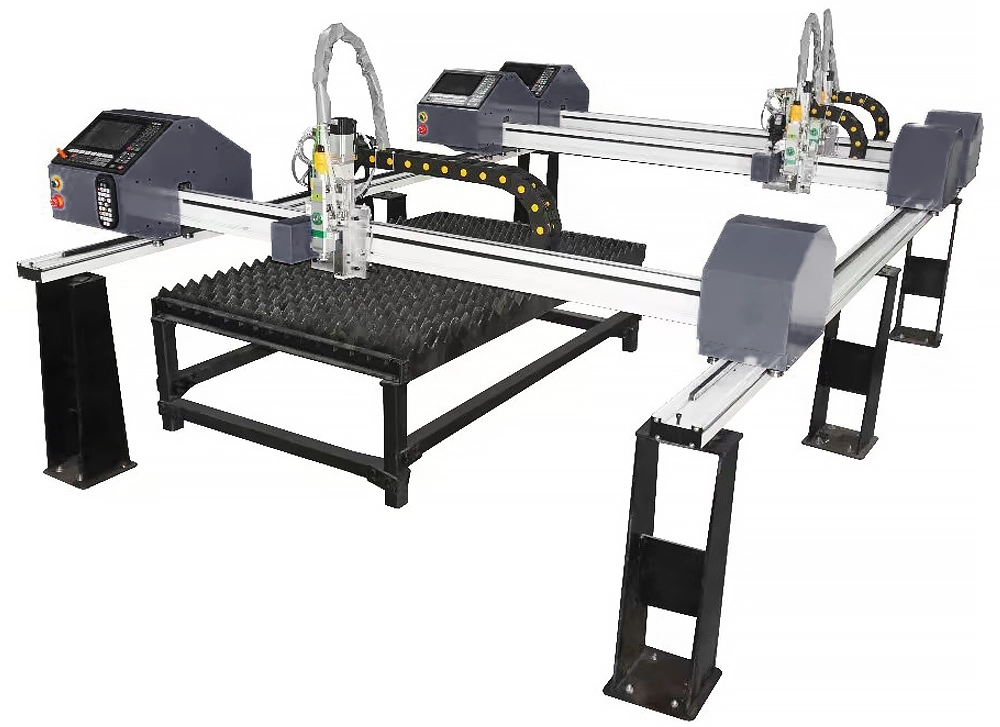
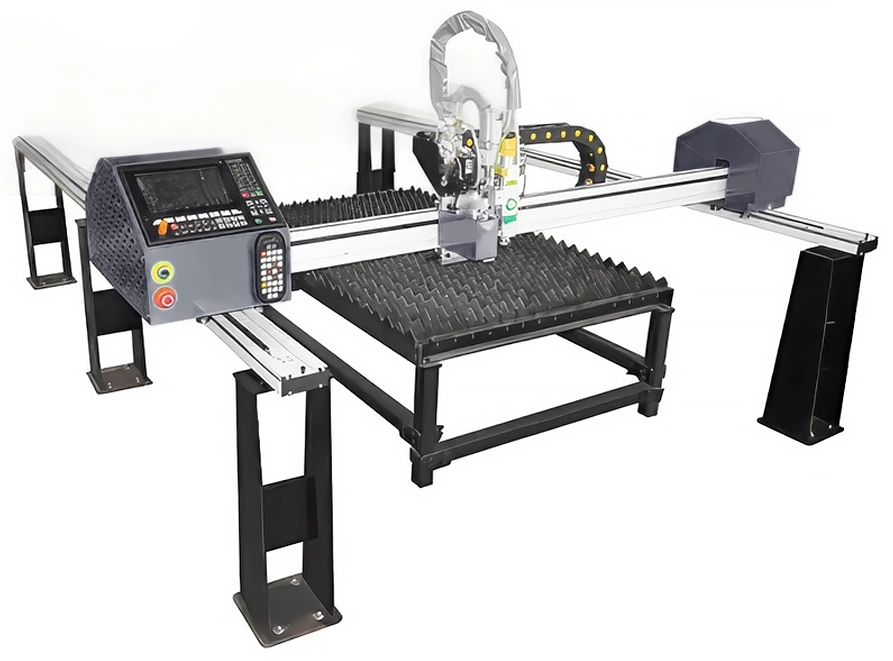


Портальный лазерный станок HDCut LB3015 1,5 кВт для резки листов металла
- Мощность: 1500 Вт.
- Рабочая скорость: до 8 м/мин.
- Рабочее поле: 1510×3020 мм.
Описание
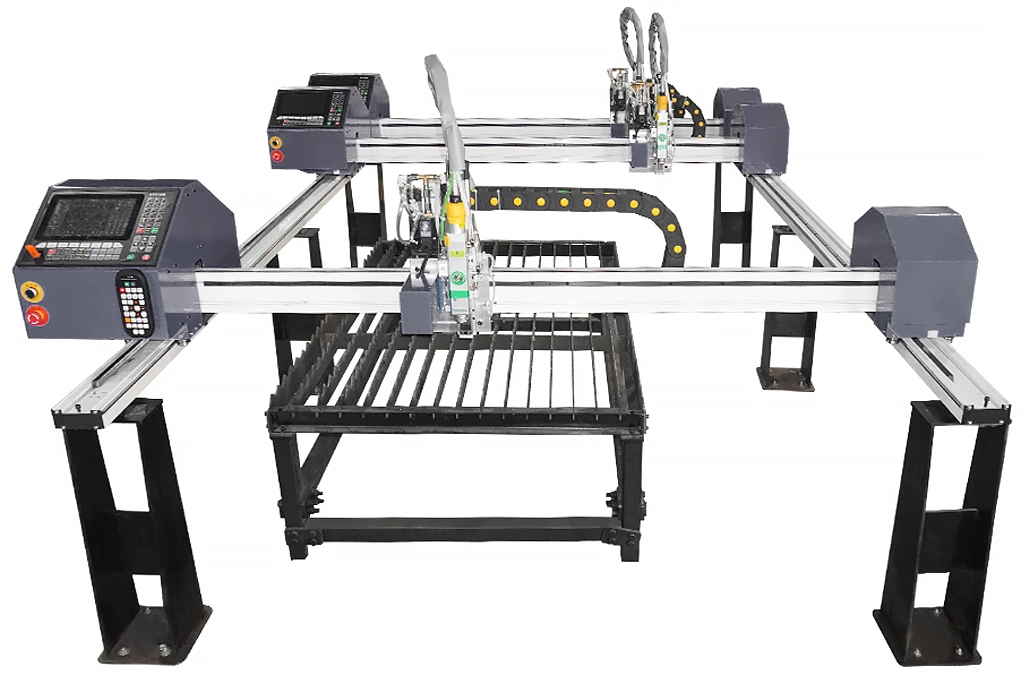
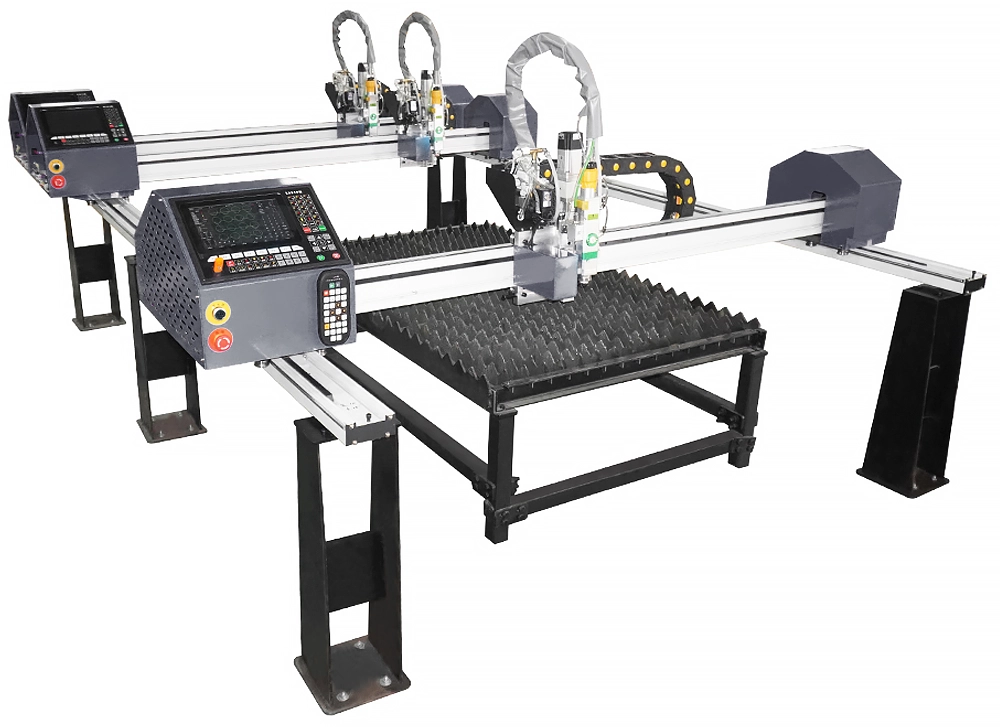
HDCut LB3015 — портальный станок волоконной лазерной резки с рабочим полем 1510×3020 мм. Версия мощностью 1,5 кВт оснащена лазерным источником Raycus и предназначена для раскроя листов углеродистой и нержавеющей стали, алюминия.
Открытая портальная конструкция обеспечивает удобный доступ к рабочей зоне и упрощает размещение оборудования. Станок комплектуется системой ЧПУ Fangling L5210H, режущей головкой Raytools BT 220, сервоприводами Leadshine, системой контроля высоты головки и пропорциональным управлением подачей режущего газа.
Особенности
- Рабочее поле 1510×3020 мм.
- Волоконный источник Raycus мощностью 1500 Вт.
- Система ЧПУ Fangling L5210H с автоматическим поиском края заготовки.
- Система управления высотой режущей головки THC.
- Режущая головка Raytools BT 220 с ручной фокусировкой.
- Литой алюминиевый портал с высокоточными линейными направляющими.
- Беззазорная зубчато-реечная передача портала.
- Серводвигатели Leadshine по осям X, Y и Z.
- Шарико-винтовая передача подъёмного механизма.
- Пропорциональное регулирование давления режущего газа.
- Промышленный чиллер Hanli.
Основные узлы

Лазерный источник Raycus RFL-C1500S-CE
Иттербиевый волоконный источник мощностью 1500 Вт работает на длине волны 1070 нм. Заявленный ресурс лазера составляет 100 000 часов, что позволяет использовать оборудование для регулярной производственной резки листового металла.
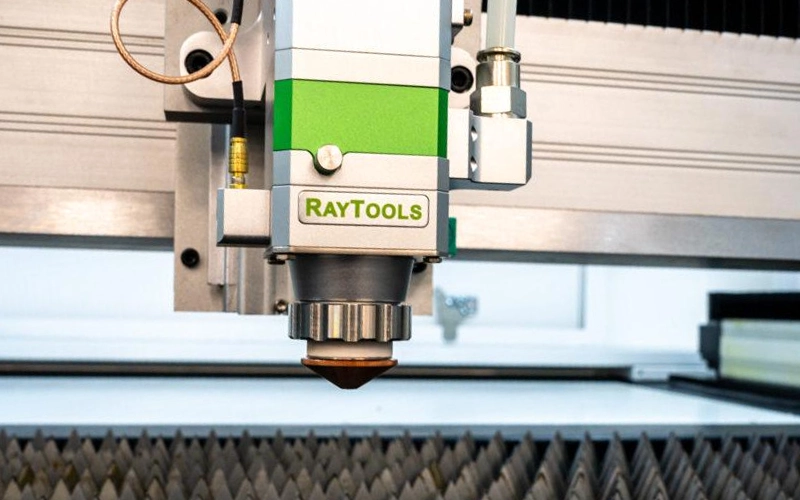
Лазерная головка Raytools BT 220
Режущая головка с ручной настройкой фокуса рассчитана на работу с источником мощностью 1500 Вт. Система THC контролирует положение головки относительно поверхности листа и поддерживает необходимый рабочий зазор во время резки.
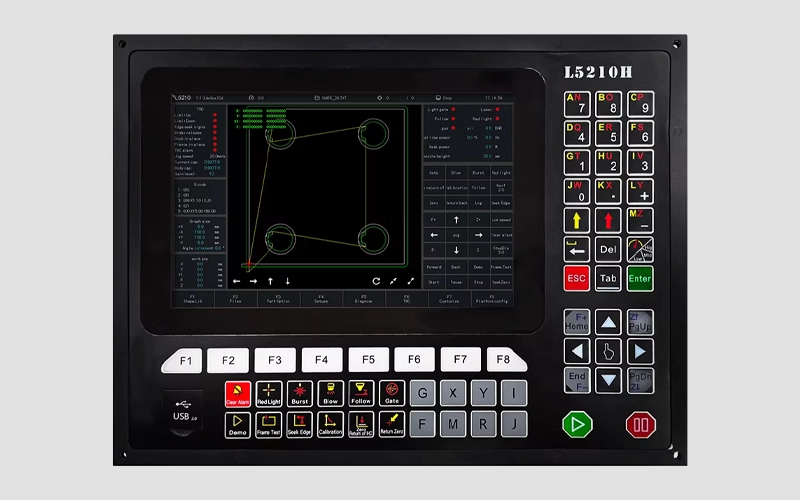
Система ЧПУ Fangling L5210H
Трёхосевая система ЧПУ на базе ARM и FPGA управляет перемещениями станка и технологическими операциями лазерной резки. Поддерживает настройку параметров обработки, работу с графическими контурами, загрузку программ и автоматический поиск края листа.
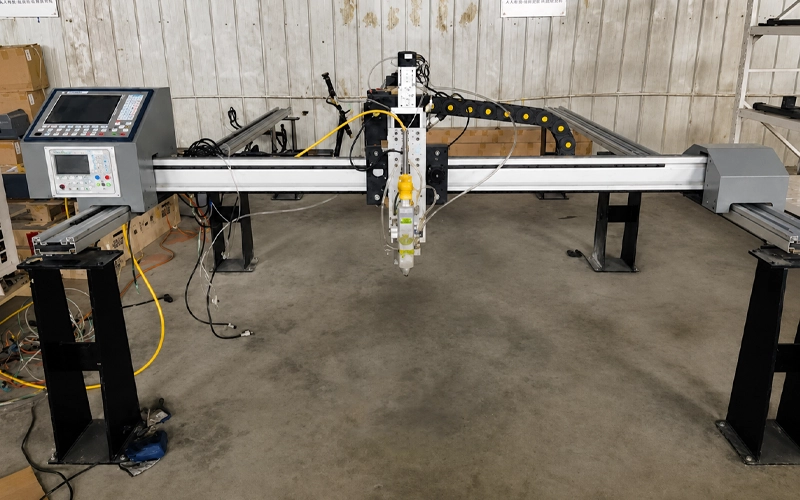
Алюминиевый портал
Поперечная балка изготовлена из облегчённого алюминиевого сплава и перемещается по высокоточным линейным направляющим. Малая масса портала снижает инерцию подвижной конструкции, а беззазорная зубчато-реечная передача обеспечивает стабильное перемещение по рабочей зоне.
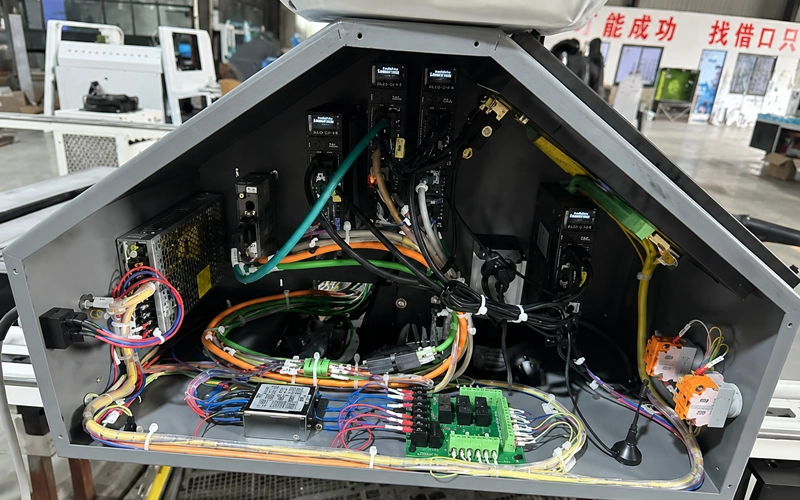
Серводвигатели Leadshine
По осям X, Y и Z установлены серводвигатели Leadshine мощностью 400 Вт. Сервоприводы обеспечивают управляемое позиционирование рабочих узлов, а редукторы HaiJie применяются для передачи крутящего момента с минимальным люфтом.
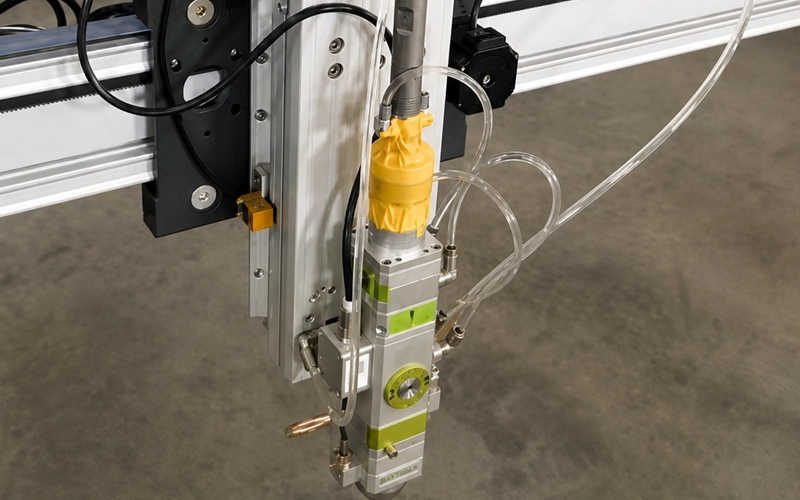
Подъёмный механизм режущей головки
Вертикальное перемещение режущего узла выполняется посредством шарико-винтовой передачи. ШВП обеспечивает плавное и точное позиционирование головки по оси Z при подводе к листу и в процессе обработки.
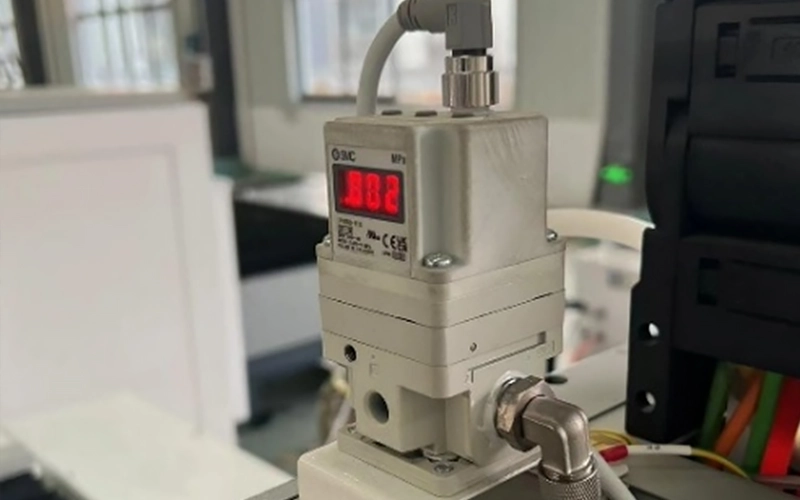
Пропорциональный газовый клапан
Клапан SMC или Aventics обеспечивает регулируемую подачу вспомогательного газа в соответствии с выбранным режимом обработки. Контроль давления необходим для стабильного удаления расплава и получения качественной кромки.
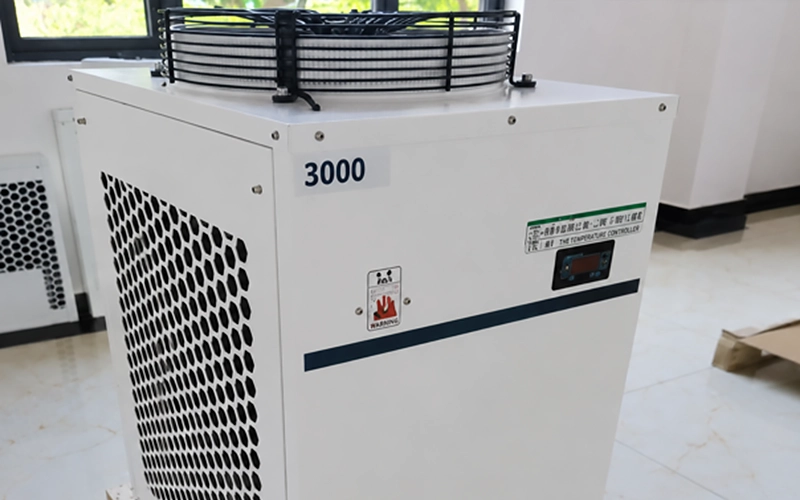
Промышленный чиллер Hanli
Система водяного охлаждения поддерживает рабочую температуру лазерного источника и оптических компонентов. Стабильный температурный режим особенно важен при продолжительных циклах резки.
Технические характеристики
| Источник лазерного излучения | |
|---|---|
| Производитель и модель | Raycus RFL-C1500S-CE |
| Тип | Иттербиевый волоконный лазер |
| Длина волны | 1070 нм |
| Мощность | 1500 Вт |
| Ресурс лазера | 100 000 часов |
| Рабочий диапазон | |
| Рабочее поле по оси X | 1510 мм |
| Рабочее поле по оси Y | 3020 мм |
| Параметры точности | |
| Точность позиционирования | ±0,05 мм/м |
| Повторяемость позиционирования | ±0,05 мм |
| Характеристики перемещений | |
| Максимальное ускорение | 0,8 G |
| Скорость работы | 0–8000 мм/мин |
| Основная комплектация | |
| Система ЧПУ | Fangling L5210H |
| Режущая головка | Raytools BT 220 |
| Серводвигатели | Leadshine, X/Y/Z — 400/400/400 Вт |
| Редуктор | HaiJie |
| Пропорциональный газовый клапан | SMC / Aventics |
| Система охлаждения | Hanli |
| Электропитание | 3 фазы, 220 В, 50 Гц |
Режущая способность
| Материал | Максимальная толщина |
|---|---|
| Углеродистая сталь | до 12 мм |
| Нержавеющая сталь | до 5 мм |
| Алюминий | до 3 мм |
Режимы являются ориентировочными. Фактическая скорость зависит от материала, параметров газа, состояния оптических элементов и требований к качеству кромки.

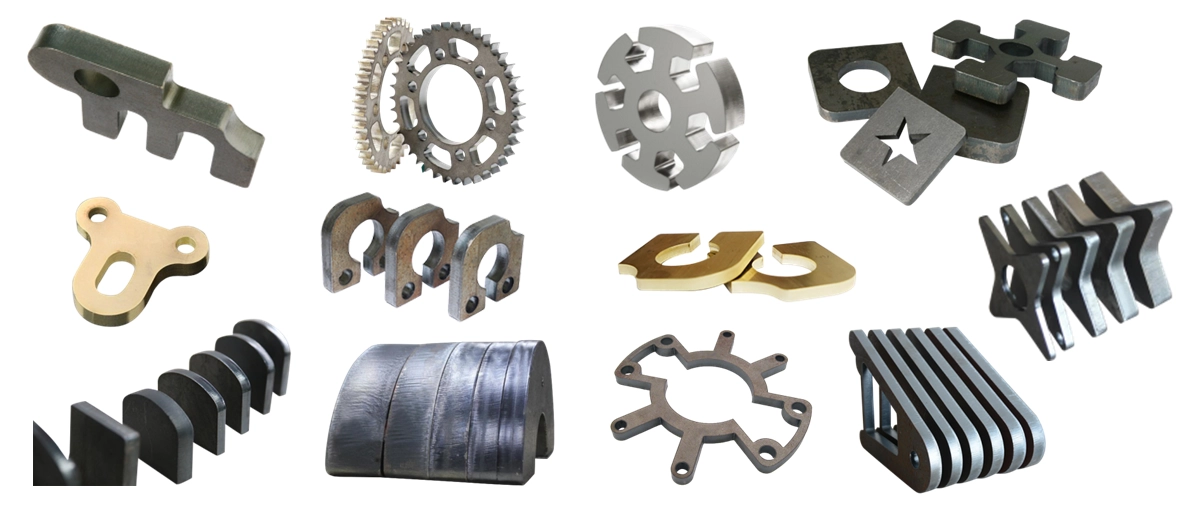
Образцы резки